 EN
Uma máquina de embalagem de alta velocidade só cumpre sua promessa quando o restante da linha mantém o mesmo ritmo; e velocidade adquirida sem equilíbrio transforma-se em desperdício e defeitos. Compradores que integram a máquina de embalagem de alta velocidade numa linha de embalagem automática evitam ilhas que travam o volume. A orientação utiliza estudos de caso, modos de falha relacionados à velocidade, engenharia capaz de sustentá-la e uma lista de verificação para compradores.
Caso / Cenário Industrial do Mundo Real
Uma Fábrica Onde a Velocidade Suplantou a Qualidade
Uma fábrica adquiriu uma máquina de embalagem rápida de alta velocidade, mas uma alimentação deficiente causou falhas, fazendo com que a linha de embalagem automática operasse à metade da velocidade nominal, com alto índice de rejeições. A reformulação da alimentação e do sincronismo restaurou a produção e reduziu o desperdício. O proprietário percebeu que uma máquina de embalagem de alta velocidade é tão boa quanto sua alimentação. O caso demonstra que velocidade sem controle equivale simplesmente a sucata acelerada, e a máquina deve ser especificada juntamente com seu sistema de alimentação.
O filme e o formato determinam a escolha. Uma máquina vertical de formar, encher e selar é adequada para saquetas, embalagens flexíveis e embalagens tipo bastão, enquanto uma máquina horizontal é adequada para bandejas e caixas; portanto, a embaladora deve corresponder ao tipo de embalagem exigido pelo produto. Adquirir uma máquina com o formato inadequado limita a produção antes mesmo de a linha entrar em operação.
O manuseio automático de emendas no filme mantém a linha em funcionamento. Uma linha automática de embalagem deve realizar emendas sem interrupção e sem desperdício de embalagens, pois cada emenda manual reduz a produção e consome material. O sistema de emendas deve constar da comparação entre máquinas.
Utilidades como energia elétrica, ar comprimido e água devem ser especificadas com margem para que a linha opere sem interrupções.
Um Produtor Que Equilibrou a Linha
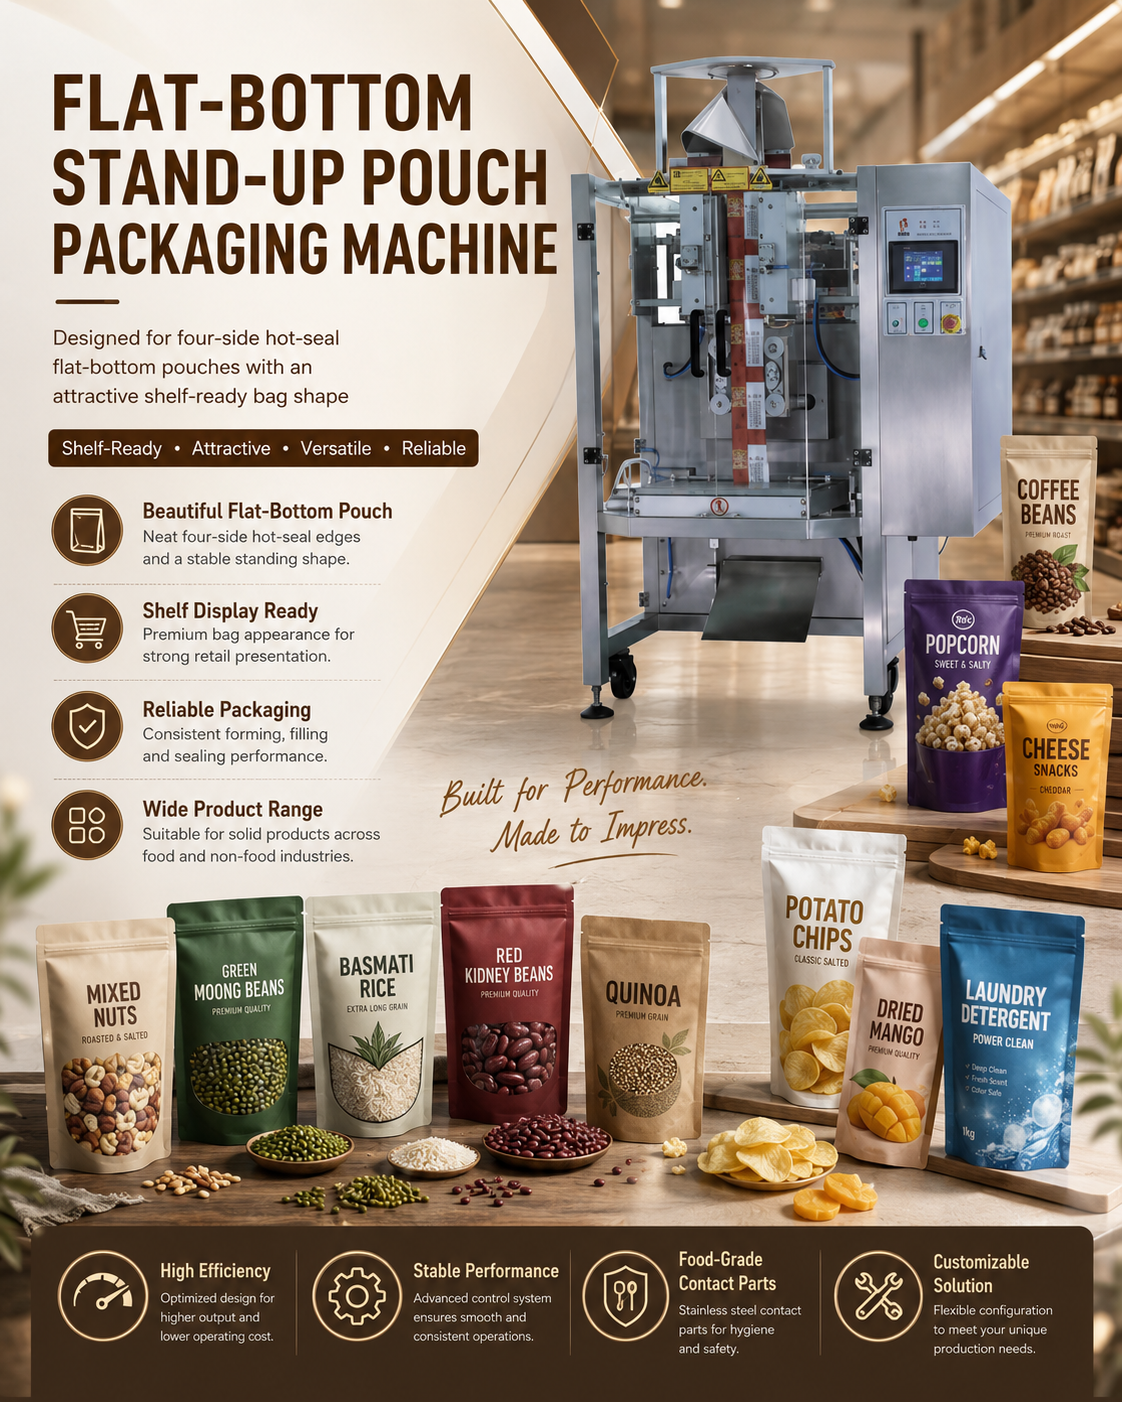
Um produtor integrou uma máquina de embalagem de alta velocidade a um bloco vertical de formar, encher e selar e a uma alimentação sincronizada, atingindo a capacidade nominal em caixas sem rejeitos. A linha automática de embalagem operou de forma estável porque nenhuma estação ficou ociosa. O comprador aprendeu que o equilíbrio supera a máquina 'herói' e que a máquina de embalagem de alta velocidade só justifica seu custo dentro de um sistema planejado.
A velocidade só é útil quando é estável. Um empacotador de alta velocidade com classificação baseada em seu pico frequentemente opera mais lentamente assim que se consideram trocas de formatos, entupimentos e emendas de filme; portanto, os compradores devem solicitar a produção sustentada, não apenas a taxa anunciada. A linha automática de empacotamento deve ser avaliada ao longo de um turno completo.
As estações de rejeição e verificação justificam seu custo. Uma balança de controle, um inspetor de selos ou uma inspeção por visão captura o defeito antes do embarque, o que é mais barato do que uma retirada do mercado. Uma linha automática de empacotamento sem verificação envia falhas que não consegue detectar.
A comissionamento com a presença do fornecedor identifica falhas de integração antes do início da produção em volume.
Análise de Riscos e Modos de Falha
Gargalos e falhas na alimentação
Em altas taxas, uma alimentação fraca faz com que a máquina de empacotamento de alta velocidade perca ou duplique a alimentação, aumentando os rejeitos e parando a linha automática de empacotamento. O problema escala com a velocidade, portanto o risco é muito maior do que em baixas taxas. A solução é uma alimentação sincronizada e um empacotador de alta velocidade com bom manuseio de produtos. Um bloco vertical de formar-encher-selar acoplado a uma alimentação deficiente desperdiça a velocidade paga.
O controle servo determina a precisão. As posições de dosagem, tração e corte exigem um controle repetível; caso contrário, o peso da embalagem e a posição do selo se desviam à medida que a operação prossegue. Uma linha vertical de formar, encher e selar com servos em malha fechada mantém as tolerâncias mesmo em alta produção.
Ruído e ergonomia são importantes em turnos prolongados. Um equipamento de embalagem barulhento ou incômodo para alimentação aumenta a fadiga e as taxas de erro; portanto, o ambiente de trabalho deve ser avaliado durante a seleção. Um equipamento de embalagem de alta velocidade que cansa seus operadores perde produtividade já na parte da tarde.
Operadores treinados em toda a sequência cometem menos erros do que aqueles treinados em uma estação por vez.
Calor e Desgaste na Velocidade
A velocidade sobrecarrega os selos e os acionamentos; uma máquina de embalagem de alta velocidade operada além de sua janela de serviço desgasta-se rapidamente e sai das especificações. A linha automática de embalagem passa então a produzir embalagens vazias ou com etiquetas incorretas em grande volume — uma perda significativa. O comprador deve especificar os intervalos de manutenção e a estratégia de peças de reposição junto com a máquina de embalagem de alta velocidade. Uma unidade vertical de formar, encher e selar sem manutenção planejada falha exatamente no pico de demanda.
A capacidade de troca protege a flexibilidade. A formatação de peças, os trajetos do filme e as chamadas de programas consomem tempo em uma linha automática de embalagem; portanto, um projeto de troca rápida vale mais do que alguns pacotes a mais por minuto. Compradores que operam com formatos mistos devem ponderar o tempo de configuração com grande atenção.
Treinamento e documentação determinam a verdadeira rampa de produção. Uma máquina que chega com manuais claros, uma lista de peças de reposição e treinamento estruturado para operadores atinge sua produção nominal em dias, não em meses. O pacote de treinamento fornecido pelo fornecedor faz parte da decisão de compra.
Princípios Técnicos e Conformidade com Normas
Alimentação, Sincronização e Assistência Técnica
Uma máquina automática de embalagem de alta velocidade baseia-se no controle da alimentação, na sincronização temporal com o bloco vertical de formação, enchimento e selagem, e em um plano de assistência técnica projetado para manter a taxa de produção. A linha automática de embalagem deve relatar rejeições e velocidade, permitindo que gestores tomem decisões com base em dados. Uma embaladora de alta velocidade com acionamento servo e peças de troca rápida mantém a produção com menor desvio. A máquina só conquista sua classificação quando toda a linha é especificada como um único sistema.
O acesso para manutenção determina a disponibilidade. As garras de vedação, o acionamento do filme e a cabeça de dosagem devem ser acessíveis sem desmontagem extensa, pois uma embaladora que exija um turno inteiro para manutenção perde a velocidade pela qual foi adquirida. Os preços das peças de reposição devem constar na fase de seleção, não como uma consideração posterior.
Uma máquina de embalagem de alta velocidade especificada conforme a carga de trabalho real compensa-se por meio de menos falhas e maior vida útil.
Guia Prático para Compradores e Manutenção
Especificação e Operação da Máquina
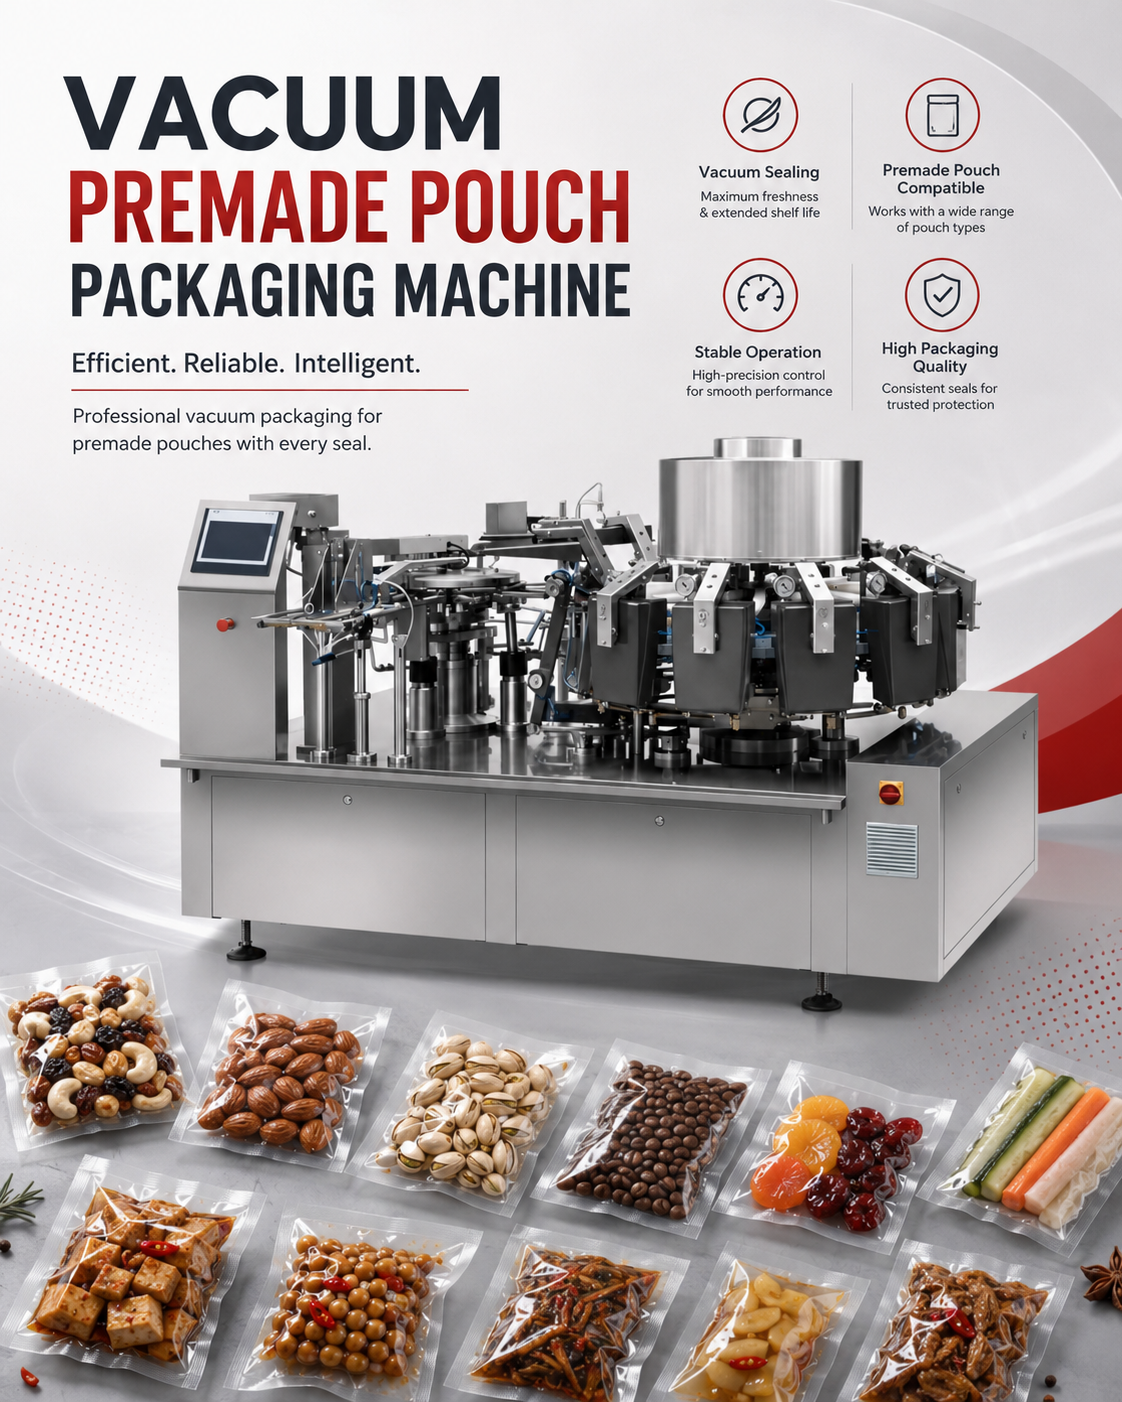
Os compradores devem dimensionar a máquina de embalagem de alta velocidade de acordo com a velocidade equilibrada da linha, confirmar a sincronização entre a alimentação e o processo de formar-encher-selar vertical, e planejar as peças de reposição em conjunto com o fornecedor. Fornecedores de máquinas de embalagem de alta velocidade como a Echo Packer fornecem um layout que demonstra o equilíbrio da linha de embalagem automática. Operar bem significa realizar manutenções programadas, monitorar rejeições e registrar trocas de configuração. Uma embaladora de alta velocidade mantida para preservar sua taxa de operação mantém a linha em velocidade e as embalagens dentro das especificações.
A precisão na dosagem garante a conformidade do pacote. Pacotes com peso inferior ao especificado falham na inspeção, e pacotes com peso superior ao especificado representam perda de produto; portanto, o cabeçote de dosagem e seu circuito de retroalimentação determinam se a linha está em conformidade. Um empacotador que opera em alta velocidade, mas apresenta deriva no peso, gera custos maiores do que os economizados.
Uma avaliação pré-instalação no local confirma as necessidades de utilities, carga no piso e acesso da linha antes da entrega.
Perguntas frequentes
Pergunta 1: A velocidade isoladamente aumenta a produção?
Resposta : Não, apenas uma linha equilibrada o faz; uma máquina de empacotamento de alta velocidade com alimentação insuficiente provoca falhas, e a linha automática de empacotamento opera lentamente, gerando rejeitos. Os compradores devem compatibilizar o empacotador de alta velocidade com o bloco vertical de formar-encher-selar e com a alimentação. Velocidade sem equilíbrio equivale a sucata rápida, não a mais caixas.
Pergunta 2: O que falha primeiro em altas taxas de operação?
Resposta : A alimentação e os selos falham primeiro; a máquina perde pacotes e desgasta os selos quando operada intensamente sem manutenção. A linha automática de empacotamento passa então a produzir defeitos em grande volume, causando perdas significativas. Especificar sincronização e um plano de manutenção juntamente com o empacotador de alta velocidade protege a produção durante picos de demanda.
Pergunta 3: Como a linha é mantida equilibrada?
Resposta : Equilíbrio significa que o empacotador de alta velocidade, a alimentação e o bloco de formação, enchimento e selagem vertical operam à mesma velocidade, com sincronização de tempo. A linha de empacotamento automática deve relatar a velocidade e as rejeições, para que desvios sejam detectados precocemente. Os compradores devem exigir um layout que demonstre esse equilíbrio, pois uma máquina cotada isoladamente oculta a produtividade real.
Pergunta 4: Que manutenção sustenta a velocidade?
Resposta : A manutenção abrange o ajuste da alimentação, os selos e os acionamentos, com serviços programados dimensionados à taxa de produção. Um empacotador de alta velocidade que registra rejeições e trocas de formato identifica o desgaste antes de ocorrer falha, mantendo a linha de empacotamento automática dentro das especificações. O bloco de formação, enchimento e selagem vertical exige a mesma disciplina para manter a velocidade.