 EN
لا تفي آلة التغليف عالية السرعة بوعدها إلا عندما يتوافق باقي خط الإنتاج مع سرعتها، وبما أنَّ السرعة المكتسبة دون توازن تتحول إلى هدرٍ وعيوب، فإنَّ المشترين الذين يدمجون آلة التغليف عالية السرعة في خط تغليف آليٍّ متكاملٍ يتجنَّبون ظهور «النقاط المعزولة» التي تُبطئ الإنتاج الكلي. وتستند هذه التوجيهات إلى دراسات حالة، وحالات فشل مرتبطة بالسرعة، والهندسة التي تضمن استدامتها، وقائمة تحقق للمشترين.
حالة صناعية واقعية / سيناريو
مصنعٌ تفوَّقَت فيه السرعة على الجودة
اشترى مصنعٌ آلة تغليف عالية السرعة، لكنَّ إدخال المواد إليها كان ضعيفًا، ما تسبَّب في فشل التغليف وتشغيل خط التغليف الآلي عند نصف السرعة المُعلَّنة، مع ارتفاع نسبة المرفوضات. وبعد إعادة تصميم نظام إدخال المواد وضبط التوقيت، عاد الإنتاج إلى مستواه الأمثل وانخفض الهدر. ولاحظ المالك أنَّ أداء آلة التغليف عالية السرعة لا يتجاوز جودة ما يُغذِّيها. وتبيِّن هذه الحالة أنَّ السرعة غير الخاضعة للرقابة ليست سوى هدرٍ سريع، وأنَّ تحديد مواصفات الآلة يجب أن يشمل نظام إدخال المواد الخاص بها.
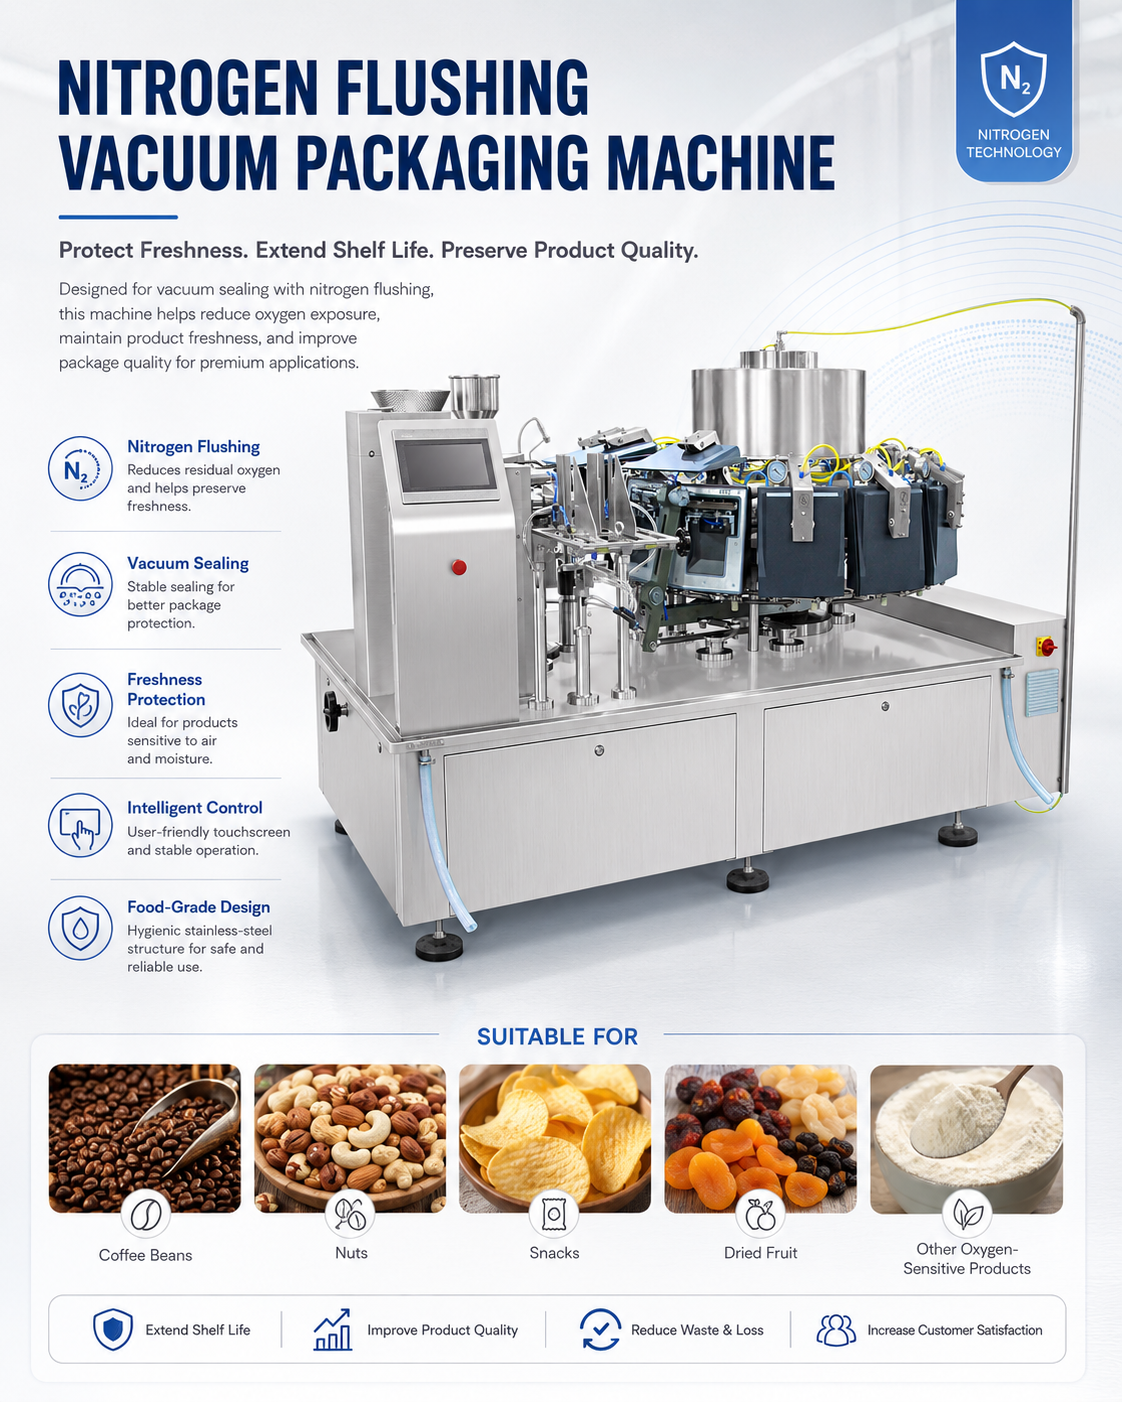
يُحدِّد الفيلم والشكل خيار الجهاز. وتصلح آلة التعبئة العمودية التي تشكِّل وتملأ وتغلق الأكياس لتعبئة الأكياس الصغيرة والحقائب والعبوات على شكل عصا، بينما تصلح الآلة الأفقية لتعبئة الصواني والعُلب، وبالتالي يجب أن تتطابق آلة التعبئة مع نوع العبوة المطلوبة للمنتج. ويؤدي شراء جهاز غير مناسب للشكل المطلوب إلى خفض الإنتاجية قبل بدء التشغيل حتى.
يُحافظ التعامل مع وصلات الفيلم على استمرار تشغيل الخط. ويجب أن تقوم خط التعبئة الآلي بوصل أطراف الفيلم دون توقُّف أو إهدار أي عبوة، لأن كل وصلة يدوية تُكلِّف خسارة في الإنتاجية والمواد. ولذلك، يجب أن تشمل مقارنة الآلات تقييم تصميم نظام الوصل.
يجب تحديد متطلبات المرافق مثل الطاقة والهواء والماء مع هامش أمان كافٍ لتشغيل الخط دون انقطاع.
منتجٌ حقَّق التوازن في الخط
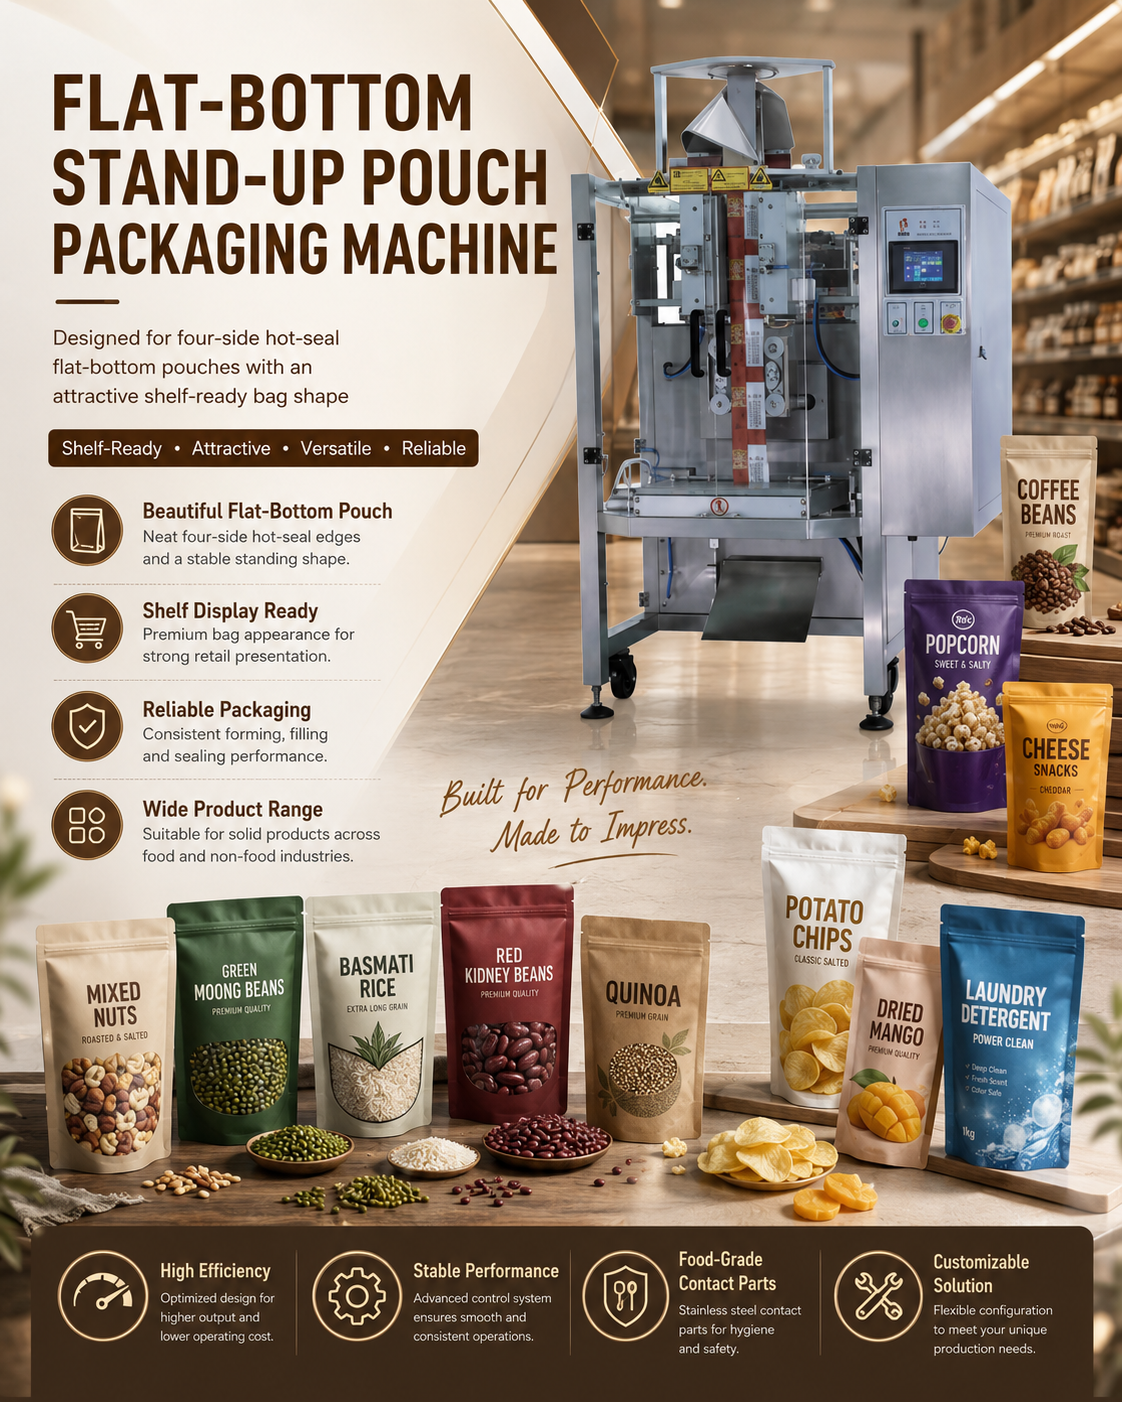
وقد قام منتجٌ بربط جهاز تعبئة عالي السرعة مع وحدة تشكيل وتعبئة وإغلاق عمودية، ومدخل متزامن، ف logَّ الإنتاج المُعلَّن من العُلب دون رفض أي عبوة. ودار خط التعبئة الآلي بثبات لأن محطةً واحدةً لم تنتظر الأخرى. وتعلَّم المشتري أن التوازن أهم من امتلاك جهاز «بطولي»، وأن جهاز التعبئة عالي السرعة لا يبرِّر تكلفته إلا ضمن نظام مخطط له بدقة.
السرعة مفيدة فقط عندما تكون مستقرة. وغالبًا ما تعمل آلة التغليف عالية السرعة، المُصنَّفة حسب أقصى أداء لها، بسرعة أقل بمجرد أخذ عمليات التغيير بين المنتجات والانسدادات ووصلات الفيلم في الاعتبار، لذا ينبغي على المشترين أن يطلبوا معدل الإنتاج المستمر بدلًا من المعدل الإعلاني البارز. ويجب تقييم خط التغليف الآلي عبر وردية عمل كاملة.
محطات الرفض والتحقق تستحق تكلفتها. فجهاز فحص الوزن أو جهاز فحص الختم أو نظام الفحص البصري يكتشف العيب قبل شحن المنتج، وهو ما يكلِّف أقل من عملية الاستدعاء. أما خط التغليف الآلي الذي لا يتضمَّن مرحلة التحقق فيُرسل عيوبًا لا يمكنه رؤيتها.
يُكتشف عيوب التكامل أثناء التشغيل التجريبي بحضور المورد قبل بدء الإنتاج الكامل.
تحليل المخاطر ونماذج الفشل
اختناقات وفوائد في قسم التغذية الأولية
عند التشغيل بسرعات عالية، يؤدي ضعف قسم التغذية الأولية إلى فقدان آلة التغليف عالية السرعة لبعض القطع أو إدخال قطعتين معًا، مما يرفع نسبة المرفوضات ويوقف خط التغليف الآلي. وتزداد هذه المشكلة سوءً مع ازدياد السرعة، لذا فإن الخطر يكون أكبر بكثير مما هو عليه عند التشغيل بسرعات منخفضة. والحل هو استخدام نظام تغذية أولية متزامن مع آلة تغليف عالية السرعة ذات كفاءة جيدة في التعامل مع المنتجات. أما وحدة التشكيل-الملء-الإغلاق العمودية المتصلة بنظام تغذية أولية رديء الأداء فهي تُهدِر السرعة التي دُفع ثمنها.
يُحدِّد التحكُّم بالمحرِّك الكهربائي الدقَّة. وتتطلَّب مواضع القياس والجرِّ والقصِّ تحكُّمًا قابلاً للتكرار، وإلاَّ تغيَّرت كتلة العبوة وموضع الختم تدريجيًّا أثناء التشغيل المستمر. وتُحافظ خطُّ التعبئة على شكل عمودي مع ختم وتعبئة وتشكيل مزوَّد بمُحرِّكات كهربائية ذات حلقة مغلقة على التحمُّل المسموح به حتّى عند الإنتاج بكميّات كبيرة.
يكتسب الصوت وعوامل الراحة البيولوجية أهميّةً كبيرةً خلال النوبات الطويلة. فآلة التعبئة الصاخبة أو التي يصعب تغذيتها تزيد من إرهاق العاملين ومعدَّلات الأخطاء؛ ولذلك يجب تقييم بيئة العمل أثناء عملية الاختيار. وتفقد آلة التعبئة عالية السرعة إنتاجيتها بعد الظهر إذا أدّت إلى إرهاق المشغِّلين.
العاملون المدربون على التسلسل الكامل يرتكبون أخطاء أقل مقارنةً بأولئك الذين يتعلمون محطة واحدة في كل مرة.
الحرارة والتآكل عند المعدل المطلوب
تؤثِّر السرعة سلبًا في الختم والمحرِّكات؛ إذ تتآكل آلة التعبئة عالية السرعة بسرعةٍ كبيرةٍ إذا أُديرت بما يتجاوز نافذة الخدمة الموصى بها، وتنحرف عن المواصفات المطلوبة. وبذلك تنتج خطوط التعبئة الآليَّة عبواتٍ متسربةً أو مُوسومةً بشكلٍ خاطئٍ بكميّات كبيرةٍ، ما يُسبِّب خسائر جسيمة. ويجب أن يحدِّد المشتري فترات الصيانة المطلوبة واستراتيجية قطع الغيار مع آلة التعبئة عالية السرعة. وتفشل وحدة التعبئة على شكل عمودي مع ختم وتعبئة وتشكيل التي لا تخضع لصيانة مخطَّطة تمامًا في اللحظة التي تبلغ فيها الطلب ذروته.
تتيح القدرة على التبديل الحفاظ على المرونة. فتصنيف الأجزاء ومسارات الفيلم واستدعاء البرامج كلها تستغرق وقتًا على خط التغليف الآلي، لذا فإن التصميم القابل للتغيير السريع يُقدَّر بأكثر من بضعة طرود إضافية في الدقيقة. ويجب على المشترين الذين يعملون بتنسيقات متنوعة أن يولوا وقت الإعداد اهتمامًا بالغًا.
يحدد التدريب والتوثيق الفترة الفعلية للوصول إلى الإنتاج الكامل. فالآلة التي تصل مع كتيبات واضحة وقائمة بقطع الغيار وبرنامج تدريبي منظم للمشغلين تصل إلى إنتاجها المُحدَّد خلال أيام بدلًا من أشهر. وتشكِّل حزمة التدريب المقدمة من المورِّد جزءًا أساسيًّا من قرار الشراء.
المبادئ التقنية والامتثال للمعايير
التغذية، والمزامنة، والصيانة
تستند آلة التغليف عالية السرعة الموثوقة إلى التحكم في التغذية، والمزامنة الزمنية مع وحدة تشكيل الحقيبة وملئها وختمها العمودية، وخطة الصيانة المصمَّمة لتحقيق الأداء المطلوب. ويجب أن يُبلِّغ خط التغليف الآلي عن القطع المرفوضة وسرعة التشغيل كي يتخذ المدراء قراراتهم استنادًا إلى البيانات. وتُحافظ آلة التغليف عالية السرعة المزودة بمقبض سيرفو وأجزاء قابلة للتغيير السريع على الإنتاج مع انحراف أقل. ولا تكتسب الآلة تصنيفها الرسمي إلا حينما يُحدَّد الخط ككلٍّ كنظام واحد متكامل.
يُحدِّد سهولة الوصول للصيانة مدى التوافر. ويجب أن تكون فكّات الإغلاق، ومحرّك الفيلم، ورأس القياس قابلةً للوصول دون الحاجة إلى تفكيكٍ مطوَّل، لأنَّ آلة التغليف التي تستغرق ورديةً كاملةً لصيانتها تفقد السرعة التي اشتُريت من أجلها. وينبغي أن تدخل أسعار قطع الغيار في مرحلة الاختيار، لا أن تُهمَل حتى بعد الشراء.
إنَّ آلة التغليف عالية السرعة المُحدَّدة وفقًا للحمل الفعلي تُحقِّق عائدًا من خلال انخفاض الأعطال وزيادة عمر الخدمة.
دليل المشتري والصيانة العملي
تحديد مواصفات الآلة وتشغيلها
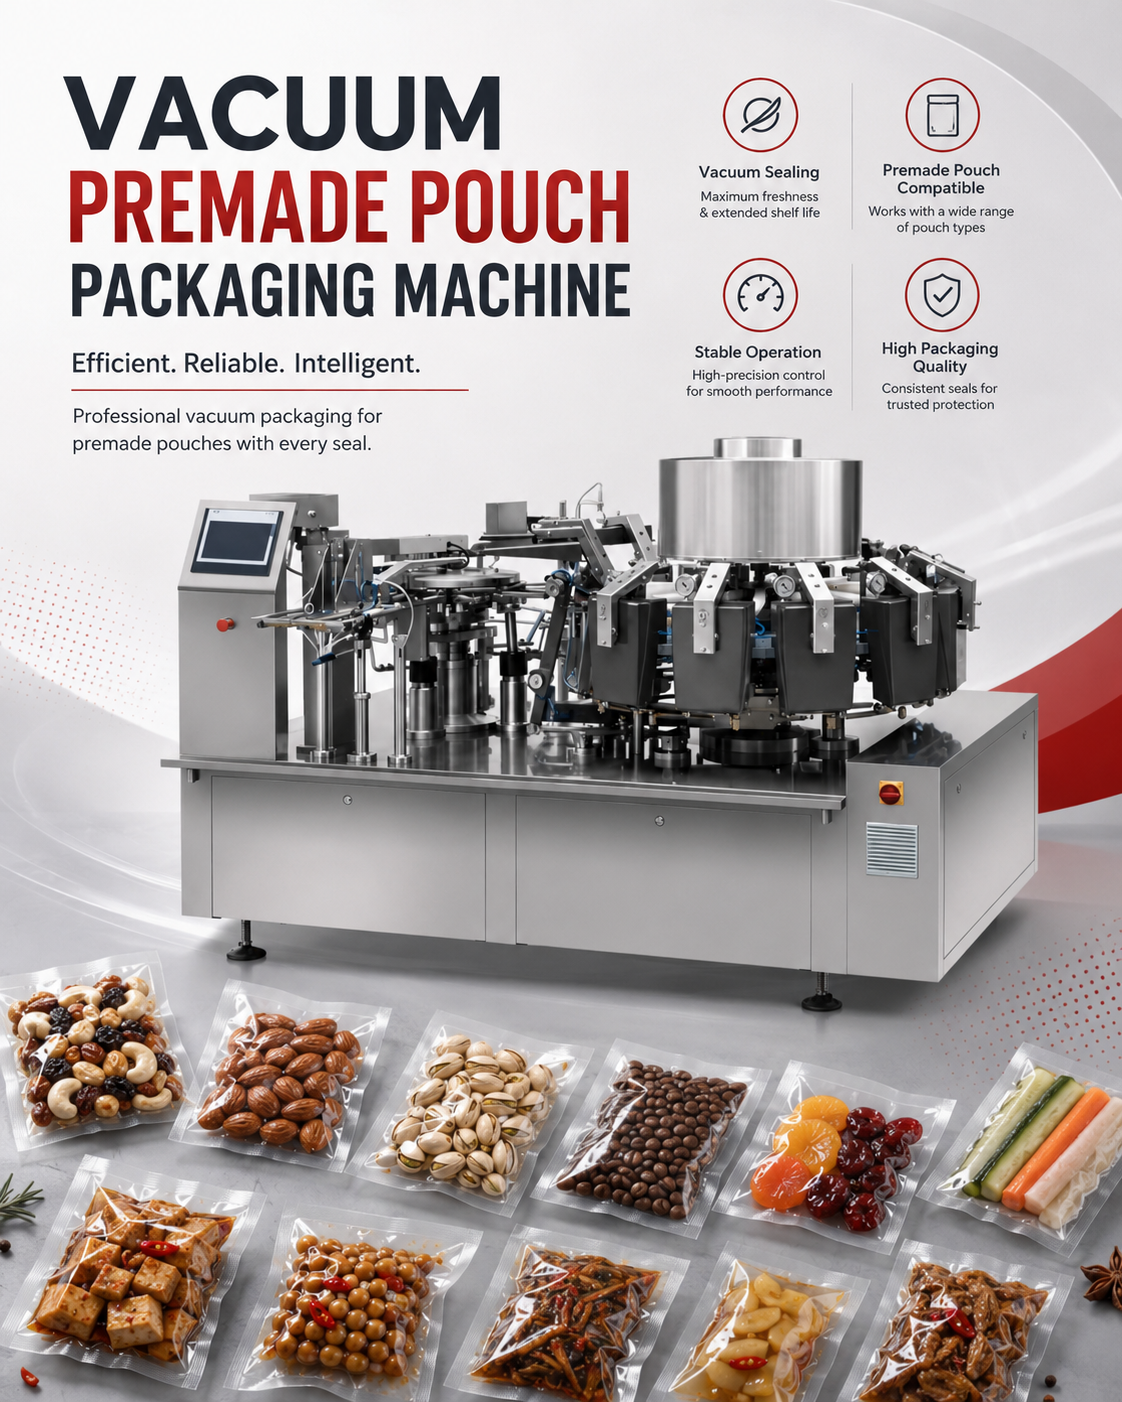
يجب على المشترين تحديد حجم آلة التغليف عالية السرعة بما يتناسب مع سرعة الخط المتوازنة، والتحقق من توافق إدخال المواد وعملية التشكيل العمودي والتعبئة والختم، وتخطيط قطع الغيار بالتنسيق مع المورِّد. أما مورِّدو آلات التغليف عالية السرعة مثل شركة إيتشو باكر (Echo Packer)، فيقدِّمون رسمًا تخطيطيًّا يوضح توازن خط التغليف الآلي. ويعني التشغيل الجيِّد إجراء الصيانة المجدولة، ومراقبة العلب المرفوضة، وتوثيق عمليات التبديل. وبذلك تبقى آلة التغليف عالية السرعة، عند صيانتها لتحقيق المعدل المطلوب، تعمل بسرعة الخط الكاملة وتُنتج علبًا ضمن المواصفات المحددة.
دقة القياس تُحدِّد ما إذا كانت العبوة مطابقة للوائح القانونية. فالعبوات التي تكون كتلتها أقل من المطلوب تُرفَض أثناء الفحص، بينما تؤدي العبوة ذات الكتلة الزائدة إلى إهدار المنتج؛ لذا فإن رأس القياس وحلقة التغذية الراجعة المرتبطة به هما اللذان يقرران ما إذا كانت خط التعبئة متوافقًا مع المواصفات أم لا. فآلة التعبئة التي تعمل بسرعة عالية لكنها تفتقر إلى ثبات في الكتلة تكلِّف أكثر مما توفره.
وتؤكِّد دراسة الموقع التي تُجرى قبل التركيب توافر المرافق اللازمة، وقدرة الأرضية على تحمل الأحمال، وسهولة الوصول إلى الخط قبل التسليم.
الأسئلة المتكررة
السؤال الأول: هل تزيد السرعة وحدها من الإنتاج؟
الإجابة لا، بل إن الخط المتوازن وحده هو الذي يحقِّق ذلك؛ فآلة التعبئة عالية السرعة التي ترتبط بها وحدة إدخال ضعيفة ستؤدي إلى فقدان عبوات، ويصبح أداء خط التعبئة الآلي بطيئًا مع ازدياد حالات الرفض. ولذلك يجب على المشترين أن ينسقوا بين آلة التعبئة عالية السرعة ووحدة تشكيل العبوة وملء الختم العمودية (VFFS) ووحدة الإدخال. فالسرعة دون توازن تعني إنتاج نفايات سريعة، وليس زيادة في عدد العلب.
السؤال الثاني: ما العنصر الذي يفشل أولًا عند التشغيل بسرعة عالية؟
الإجابة تُعاني وحدة الإدخال وختم العبوة أولًا من الفشل؛ إذ تفقد الآلة عبوات وتتآكل ختماتها عند التشغيل المكثف دون صيانة دورية. وبنتيجة ذلك، ينتج خط التعبئة الآلي عيوبًا بنسبة كبيرة، ما يؤدي إلى خسائر جسيمة. ولذلك فإن تحديد متطلبات التزامن (Sync) وخطة صيانة شاملة عند شراء آلة التعبئة عالية السرعة يحمي الإنتاج عند ارتفاع الطلب.
السؤال الثالث: كيف يُحافظ على توازن الخط؟
الإجابة التوازن يعني أن آلة التغليف عالية السرعة، ووحدة التغذية، وكتلة تشكيل-ملء-إغلاق العمودية تعمل جميعها بسرعة واحدة مع تنسيق زمني دقيق. ويجب أن تُبلغ خط التغليف الآلي عن السرعة وعن الكميات المرفوضة، كي يُكتشف أي انحراف في الأداء مبكرًا. وعلى المشترين أن يطلبوا تخطيطًا يوضح هذا التوازن، لأن عرض سعر جهازٍ منفردٍ يخفي الإنتاج الفعلي الحقيقي.
السؤال الرابع: ما نوع الصيانة التي تحافظ على السرعة؟
الإجابة تشمل الصيانة ضبط توقيت وحدة التغذية، والمواصفات الفنية للإغلاقات، ومحركات التشغيل، مع جدولة الخدمات الدورية وفقًا لمعدل الإنتاج. فآلة التغليف عالية السرعة التي تسجّل الكميات المرفوضة وفترات التغيير تكشف اهتراء المكونات قبل حدوث العطل، مما يضمن بقاء خط التغليف الآلي ضمن المواصفات المطلوبة. ويتطلب كتلة تشكيل-ملء-إغلاق العمودية نفس الانضباط للحفاظ على السرعة.