 EN
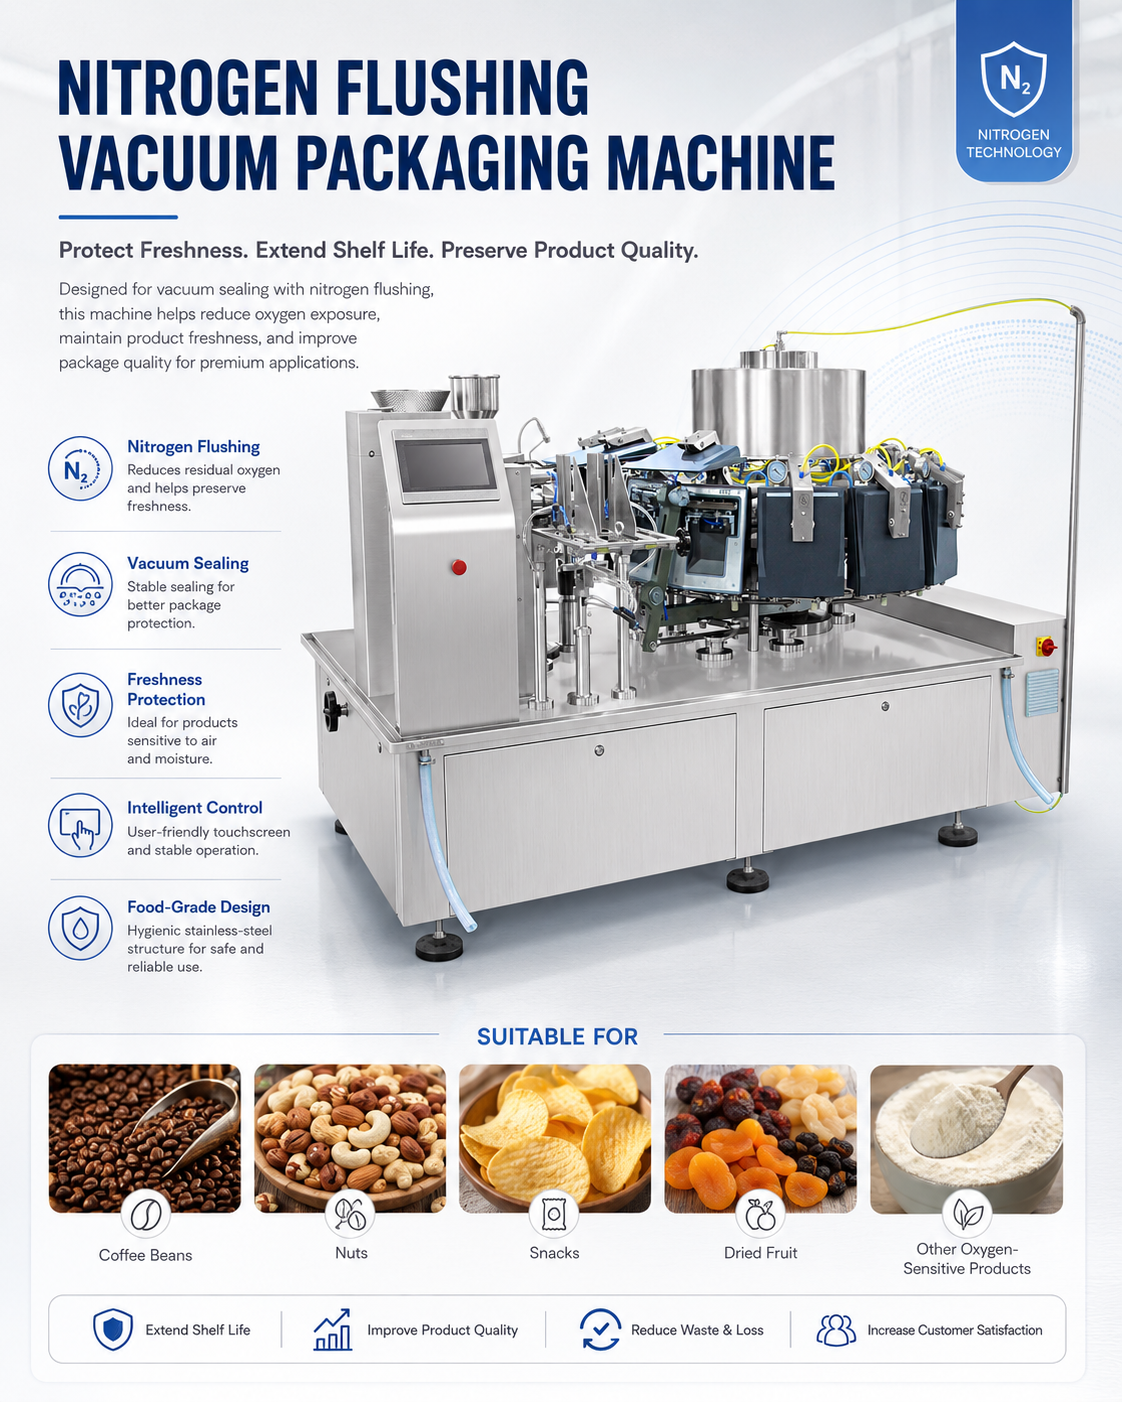
Une machine à emballer haute vitesse ne tient sa promesse que si le reste de la ligne suit le même rythme ; une vitesse acquise sans équilibre se transforme en gaspillage et en défauts. Les acheteurs qui intègrent la machine à emballer haute vitesse dans une ligne d’emballage automatique évitent les « îlots » qui freinent le volume. Ce guide s’appuie sur des études de cas, les modes de défaillance liés à la vitesse, l’ingénierie nécessaire pour la maintenir, ainsi qu’une liste de vérification destinée aux acheteurs.
Cas ou scénario industriel tiré de la pratique réelle
Une usine où la vitesse a pris le pas sur la qualité
Une usine a acquis une machine à emballer haute vitesse rapide, mais une alimentation défectueuse a provoqué des ratés, réduisant la vitesse de fonctionnement de la ligne d’emballage automatique à la moitié de sa vitesse nominale, avec un taux de rejets élevé. L’amélioration de l’alimentation et du synchronisme a permis de restaurer la production et de réduire les pertes. Le propriétaire a compris qu’une machine à emballer haute vitesse n’est jamais meilleure que son système d’alimentation. Ce cas illustre que la vitesse sans maîtrise ne produit que des déchets rapides, et que la machine doit être spécifiée conjointement avec son système d’alimentation.
Le film et le format déterminent le choix. Une machine verticale de remplissage et de scellage convient aux sachets, aux pochettes et aux emballages en bâtonnets, tandis qu’une machine horizontale convient aux plateaux et aux cartons ; l’emballeuse doit donc correspondre au type d’emballage requis par le produit. L’achat d’une machine au format inadapté limite la production avant même le démarrage de la ligne.
La gestion des raccords de film maintient la ligne en marche. Une ligne d’emballage automatique doit effectuer les raccords sans arrêt ni gaspillage d’un emballage, car chaque raccord manuel réduit la production et consomme du matériau. La conception du système de raccord doit figurer dans la comparaison entre machines.
Les utilities telles que l’alimentation électrique, l’air comprimé et l’eau doivent être dimensionnées avec une marge suffisante afin d’éviter tout arrêt intempestif de la ligne.
Un producteur qui a équilibré la ligne
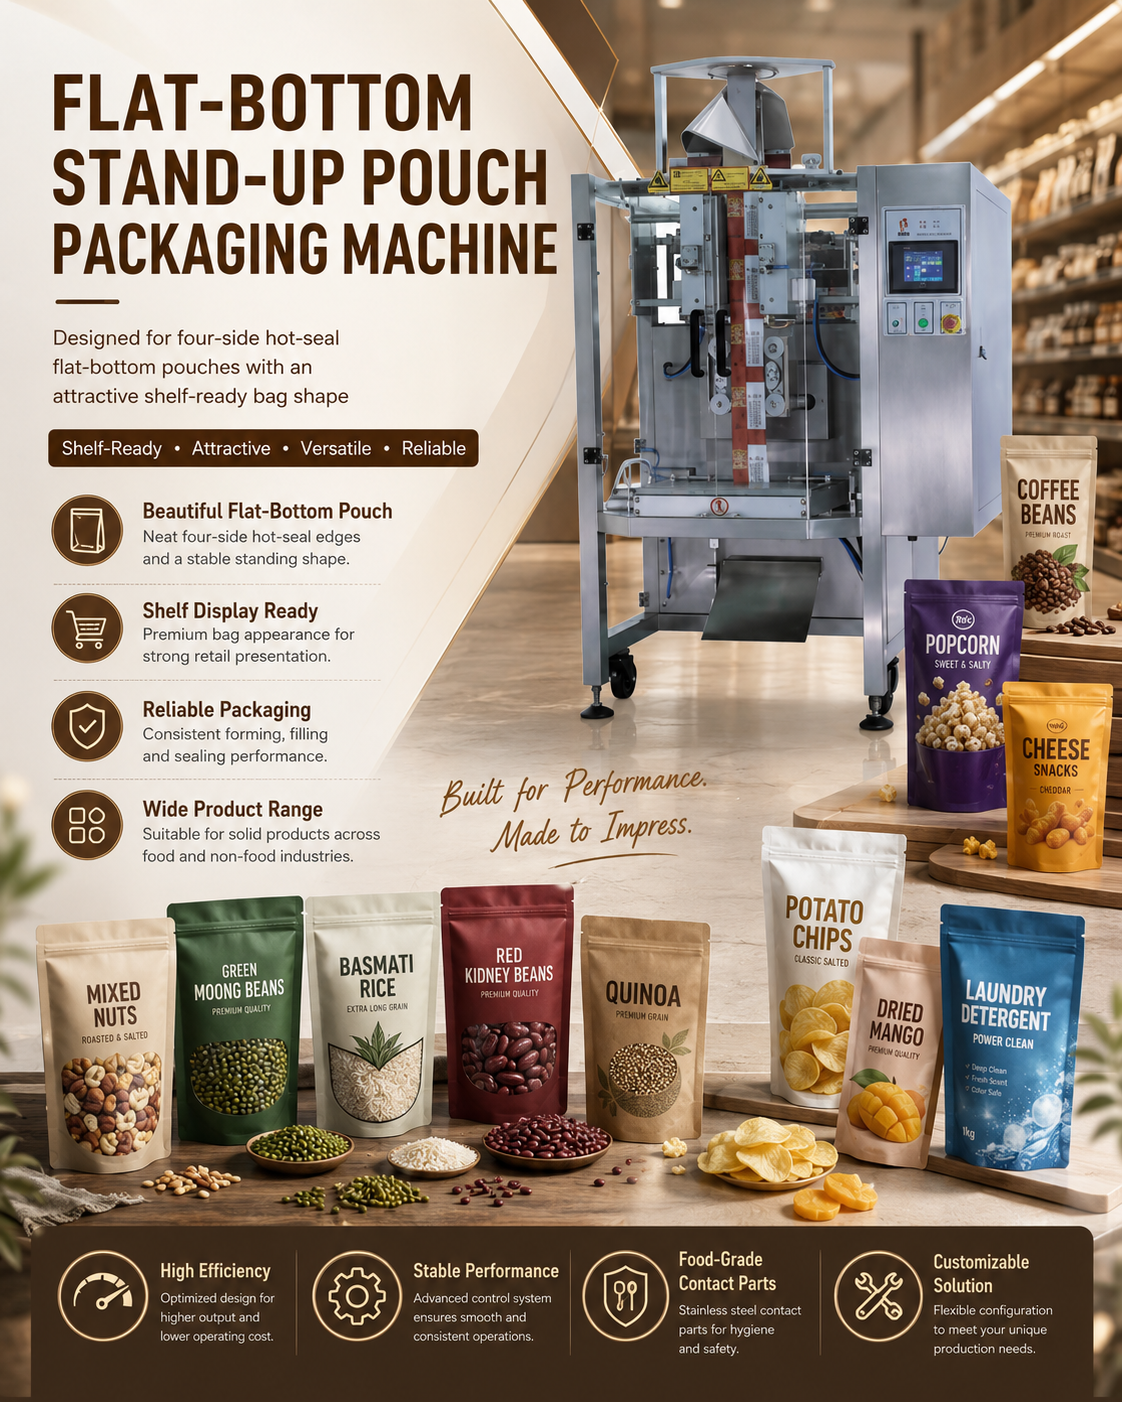
Un producteur a associé une machine d’emballage à haute vitesse à un bloc vertical de remplissage et de scellage ainsi qu’à une alimentation synchronisée, atteignant ainsi le débit nominal en caisses sans rejets. La ligne d’emballage automatique a fonctionné de façon stable, aucune station n’ayant eu à attendre. L’acheteur a compris qu’un équilibre global prime sur une machine « héroïque », et qu’une machine d’emballage à haute vitesse ne justifie son coût que lorsqu’elle s’intègre dans un système soigneusement planifié.
La vitesse n’est utile que lorsqu’elle est stable. Un emballeur à haute vitesse dont la capacité est indiquée à son débit maximal fonctionne souvent plus lentement une fois pris en compte les changements de format, les bourrages et les raccords du film ; les acheteurs devraient donc demander le débit soutenu plutôt que le débit nominal. La ligne d’emballage automatique doit être évaluée sur une pleine journée de travail.
Les postes de rejet et de vérification justifient leur coût. Une balance de contrôle, un inspecteur de scellés ou un système de contrôle visuel détecte le défaut avant l’expédition, ce qui revient moins cher qu’un rappel. Une ligne d’emballage automatique sans vérification expédie des défauts qu’elle ne peut pas détecter.
La mise en service avec la présence du fournisseur permet de détecter les défauts d’intégration avant le début de la production complète.
Analyse des risques et des modes de défaillance
Goulots d’étranglement et manques en amont
À haut débit, un système d’alimentation en amont insuffisant provoque des manques ou des doubles alimentations sur la machine d’emballage à haute vitesse, augmentant ainsi les rejets et arrêtant la ligne d’emballage automatique. Ce défaut s’amplifie avec la vitesse, si bien que le risque est nettement plus élevé qu’à faible débit. La solution consiste à synchroniser l’alimentation en amont avec une machine d’emballage à haute vitesse dotée d’une bonne gestion des produits. Un bloc vertical form-fill-seal couplé à une alimentation en amont médiocre gaspille la vitesse payée.
La commande servo détermine la précision. Les positions de dosage, de traction et de coupe exigent une commande répétable ; sinon, le poids des emballages et la position du scellage dérivent au fil de la production. Une ligne verticale de formage-remplissage-scellage équipée de servomoteurs en boucle fermée maintient les tolérances même à grande échelle.
Le bruit et l’ergonomie comptent sur un poste de travail prolongé. Un emballeur bruyant ou mal conçu pour l’alimentation accroît la fatigue et le taux d’erreurs ; l’environnement de travail doit donc être évalué lors de la sélection. Un emballeur à haute vitesse qui épuise ses opérateurs perd de sa productivité en fin d’après-midi.
Les opérateurs formés à l’ensemble de la séquence commettent moins d’erreurs que ceux qui apprennent une station à la fois.
Chaleur et usure à régime élevé
La vitesse sollicite les systèmes de scellage et les entraînements ; un emballeur à haute vitesse exploité au-delà de sa fenêtre d’entretien s'use rapidement et sort de ses spécifications. La ligne d’emballage automatique produit alors, à grande échelle, des emballages fuyants ou mal étiquetés — une perte importante. L’acheteur doit définir clairement les intervalles d’entretien et la stratégie de pièces de rechange avec l’emballeur à haute vitesse. Une unité verticale de formage-remplissage-scellage sans entretien planifié tombe en panne précisément au pic de la demande.
La capacité de changement protège la flexibilité. La modification des pièces, des parcours de film et des rappels de programmes prend du temps sur une ligne d’emballage automatique ; ainsi, une conception permettant des changements rapides vaut plus que quelques unités supplémentaires par minute. Les acheteurs qui traitent des formats variés doivent accorder une grande importance au temps de préparation.
La formation et la documentation déterminent la véritable montée en puissance. Une machine livrée avec des manuels clairs, une liste de pièces de rechange et une formation structurée des opérateurs atteint sa cadence nominale en quelques jours plutôt qu’en plusieurs mois. Le programme de formation fourni par le fournisseur fait partie intégrante de la décision d’achat.
Principes techniques et conformité aux normes
Alimentation, synchronisation et service
Une machine d’emballage haute vitesse fiable repose sur un contrôle précis de l’alimentation, une synchronisation rigoureuse avec le bloc vertical de formage-remplissage-scellage, et un plan de service conçu pour maintenir le débit. La ligne d’emballage automatique doit signaler les rebuts et la vitesse afin que les responsables puissent agir sur la base de données objectives. Une machine d’emballage haute vitesse équipée de systèmes à servomoteurs et de pièces interchangeables rapidement maintient un débit stable avec moins de dérive. La machine ne justifie pleinement sa cadence nominale que lorsque l’ensemble de la ligne est spécifié comme un système unique.
L’accès à l’entretien détermine la disponibilité. Les mâchoires d’étanchéité, l’entraînement du film et la tête de dosage doivent être accessibles sans démontage long, car une machine à emballer qui nécessite un poste entier pour sa maintenance perd la vitesse pour laquelle elle a été achetée. Le prix des pièces détachées doit faire partie de la sélection initiale, pas d’une réflexion ultérieure.
Une machine à emballer haute vitesse spécifiée selon les exigences réelles se rentabilise grâce à moins de pannes et à une durée de service plus longue.
Guide pratique destiné aux acheteurs et aux responsables de la maintenance
Spécification et exploitation de la machine
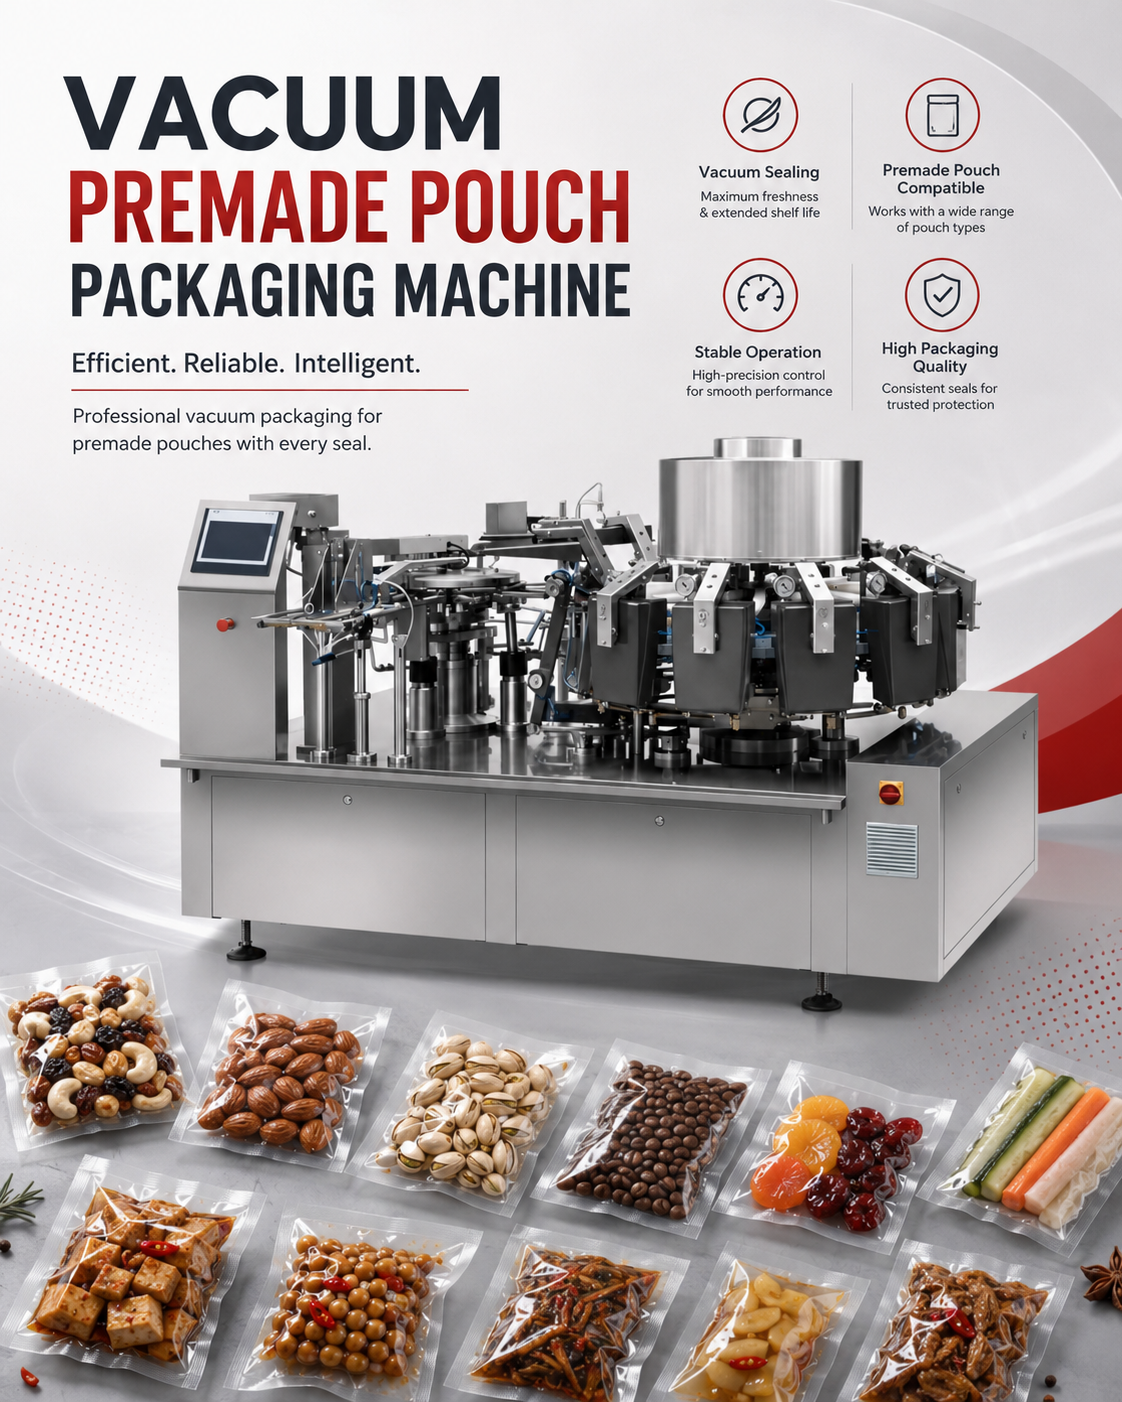
Les acheteurs doivent dimensionner la machine à emballer haute vitesse en fonction de la vitesse équilibrée de la ligne, vérifier la synchronisation entre l’alimentation et le form-fill-seal vertical, et planifier les pièces de rechange avec le fournisseur. Les fournisseurs de machines à emballer haute vitesse tels qu’Echo Packer fournissent une disposition montrant l’équilibre de la ligne d’emballage automatisée. Bien exploiter signifie effectuer l’entretien planifié, surveiller les rejets et consigner chaque changement de format. Une machine à emballer haute vitesse entretenue pour maintenir son débit permet de garder la ligne à pleine vitesse et les emballages dans les tolérances spécifiées.
La précision du dosage détermine la conformité du conditionnement. Les conditionnements sous-pesés échouent à l’inspection, tandis que les sur-pesés entraînent un gaspillage de produit ; ainsi, la tête de dosage et sa boucle de rétroaction déterminent si la ligne est conforme. Un conditionneur qui fonctionne rapidement mais dérive en poids coûte davantage qu’il n’économise.
Une étude préalable du site d’installation permet de confirmer, avant livraison, les besoins en énergie, la charge admissible du sol et les accès requis par la ligne.
Questions fréquemment posées
Question 1 : La vitesse seule augmente-t-elle le rendement ?
Répondre : Non, seul un ensemble équilibré y parvient ; une machine de conditionnement haute vitesse associée à une alimentation insuffisante provoque des ratés, et la ligne de conditionnement automatique ralentit tout en générant des rebuts. Les acheteurs doivent adapter le conditionneur haute vitesse au bloc vertical de formage-remplissage-scellage et à l’alimentation. Une vitesse sans équilibre produit des déchets à grande vitesse, non pas davantage de colis.
Question 2 : Quel élément cède en premier à haut débit ?
Répondre : L’alimentation et les scellages cèdent en premier ; la machine rate des conditionnements et usure prématurément les scellages lorsqu’elle fonctionne intensivement sans entretien. La ligne de conditionnement automatique produit alors des défauts en série, ce qui représente une perte importante. Spécifier une synchronisation et un plan d’entretien avec le conditionneur haute vitesse protège le rendement aux pics de demande.
Question 3 : Comment maintenir l’équilibre de la ligne ?
Répondre : L’équilibre signifie que le conditionneur haute vitesse, l’alimentation et le bloc de formage-remplissage-scellage vertical fonctionnent à une même vitesse, avec synchronisation temporelle. La ligne de conditionnement automatique doit signaler la vitesse et les rejets afin de détecter rapidement toute dérive. Les acheteurs doivent exiger une disposition qui illustre cet équilibre, car une machine citée isolément masque le débit réel.
Question 4 : Quelle maintenance permet de maintenir la vitesse ?
Répondre : La maintenance couvre le réglage de l’alimentation, les scellages et les entraînements, avec des interventions programmées adaptées au débit. Un conditionneur haute vitesse qui enregistre les rejets et les changements de format détecte l’usure avant qu’elle ne provoque une panne, ce qui permet à la ligne de conditionnement automatique de rester conforme aux spécifications. Le bloc de formage-remplissage-scellage vertical exige la même rigueur pour conserver sa vitesse.