 EN
高速パッキング機は、ライン全体がその速度に追いついてこそ真価を発揮します。バランスを無視して得た速度は、むしろ無駄や不良を生むだけです。購入者が高速パッキング機を自動パッキングラインに統合して設計する場合、生産量を阻害する「孤島」を回避できます。本ガイドでは、実際の事例、速度化に伴う故障モード、それを支えるエンジニアリング、および購入者向けチェックリストを紹介しています。
実際の業界事例/シナリオ
速度が品質を上回った工場
ある工場が高速パッキング機を導入しましたが、供給(インフィード)が不十分だったため、製品の取りこぼしが頻発し、自動パッキングラインは定格速度の半分でしか運転できず、不良率も高くなりました。その後、供給装置とタイミング制御を再設計したところ、生産性が回復し、無駄も大幅に削減されました。経営者は、高速パッカーの性能は、それを供給するシステムの質に等しいという事実に気づきました。この事例は、制御のない速度は単なる「高速な不良品」にすぎないことを示しており、高速パッカーを仕様策定する際には、必ずその供給システムも含めて検討しなければならないことを強調しています。
フィルムの種類と包装形態が選択を左右します。縦型フォーム・フィル・シール機は、サチエット、ポーチ、スティックパックに適していますが、横型はトレイやカートンに適しています。したがって、充填包装機は製品に必要な包装形態と一致させる必要があります。誤った形態の機械を購入すると、ライン稼働開始前から生産能力が制限されてしまいます。
フィルムの継ぎ足し処理がラインの連続運転を支えます。自動包装ラインでは、停止せずに、かつ包装材を無駄にせずフィルムを継ぎ足す必要があります。なぜなら、手動による継ぎ足しはすべて生産性と材料のロスにつながるからです。この継ぎ足し機構の設計も、機械選定時の比較検討項目に含めるべきです。
電源、圧縮空気、水などのユーティリティは、余裕を持った仕様で設定し、ラインが過負荷や遮断なく安定して稼働できるようにする必要があります。
ライン全体のバランスを重視したメーカー
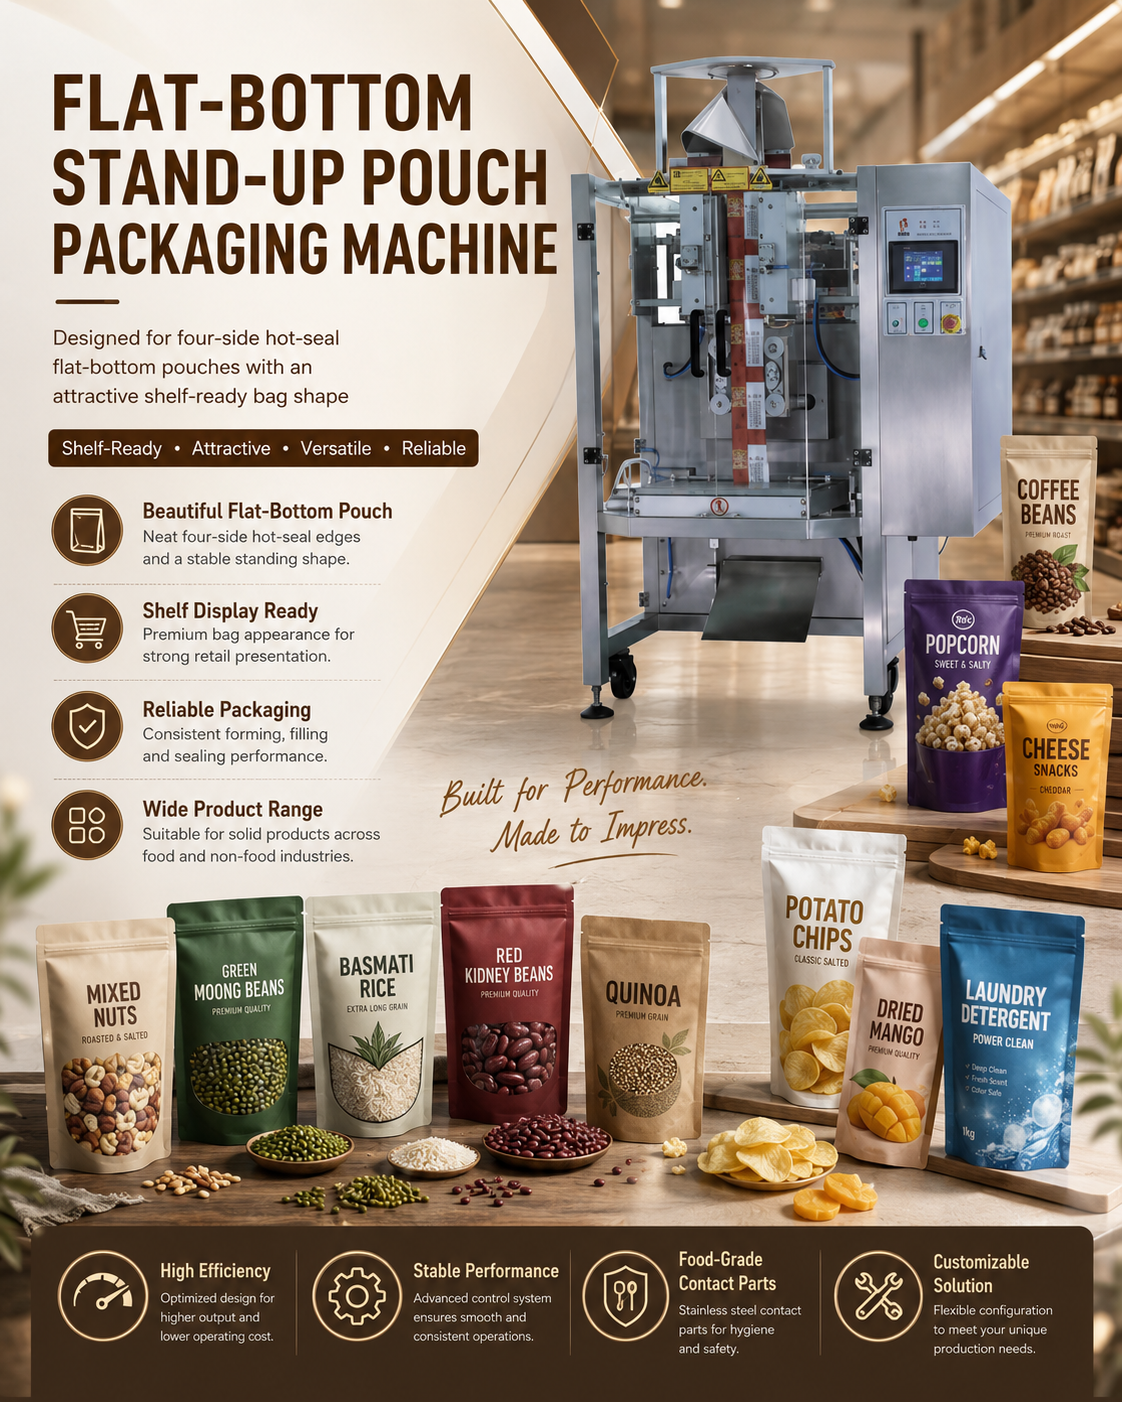
あるメーカーは、高速包装機を縦型フォーム・フィル・シールユニットおよび同期式供給装置と組み合わせ、定格ケース数を達成し、不良品ゼロで運転しました。この自動包装ラインは、各工程が待ち時間なく連携して安定稼働しました。購入担当者は、単一の高性能機械よりも「全体のバランス」が重要であることを学び、高速包装機の投資回収は、あらかじめ計画された統合システムの中でこそ実現することを理解しました。
速度は、安定していなければ意味がありません。ピーク時の性能で表示される高速パッカーは、切替作業、詰まり、フィルムの継ぎ目処理などを考慮すると、実際にはそれより遅い速度で運転されることが多くなります。そのため、購入者は、単なる最大処理能力ではなく、長時間にわたる安定した生産能力を確認すべきです。自動パッキングラインの評価は、1シフト全体を通して行うべきです。
不良品排除ステーションおよび検証ステーションは、その導入コストを十分に回収できます。重量検査機(チェックウェイア)、シール検査機、またはビジョン検査装置は、出荷前に不良品を検出し、リコールによる莫大な費用を回避します。検証機能のない自動パッキングラインでは、見えない不具合をそのまま出荷してしまうことになります。
サプライヤーが立ち会う形での試運転により、量産開始前に統合関連の不具合を検出できます。
リスクおよび故障モード分析
供給部のボトルネックと欠品
高処理速度域では、弱い供給部が原因で高速パッキング機が製品を拾い損ねたり、二重供給したりするため、不良品の発生率が上昇し、自動パッキングラインが停止します。この不具合は処理速度に比例して悪化するため、低速時よりもはるかに大きなリスクを伴います。対策としては、供給部とパッキング機の同期制御、および優れた製品取扱性能を備えた高速パッカーの導入が必要です。また、垂直フォーム・フィル・シール(VFFS)機を、性能の低い供給部と組み合わせても、支払った高速性能はまったく活かされません。
サーボ制御の精度が、製品の品質を左右します。充填量、引き取り位置、切断位置は、繰り返し精度の高い制御が不可欠です。制御が不安定だと、連続運転中に包装重量やシール位置がずれていきます。フィードバック制御(クローズドループ)を採用した縦型フォーム・フィル・シール機なら、大量生産時でも公差を安定して維持できます。
長時間の作業では、騒音や人間工学(エルゴノミクス)も重要です。音が大きく、あるいは投入作業が不自然な包装機は、作業者の疲労とミスを増加させます。そのため、機器選定時には作業環境全体の評価が必要です。高速包装機であっても、操作者が午後には疲れ切ってしまえば、生産性は確実に低下します。
工程全体を一貫して学習したオペレーターは、各工程を個別に学習したオペレーターに比べて誤りが少なくなります。
稼働速度による熱発生と摩耗
高速運転はシール部や駆動部に負荷をかけ、保守期間を超えて使用すると、機械の摩耗が急激に進み、仕様から逸脱します。その結果、自動包装ラインでは、大量に漏れやラベル貼り間違いといった不良品が発生し、大きな損失につながります。購入に際しては、高速包装機の保守点検周期および予備部品の調達戦略を明確に定めておく必要があります。計画保全が行われていない縦型フォーム・フィル・シール機は、需要が最も高まるタイミングで必ず故障します。
切替機能により、柔軟性が確保されます。自動包装ラインでは、フォーマット部品の交換、フィルムパスの調整、プログラムの呼び出しといった作業に時間がかかります。そのため、迅速な切替設計は、分間数パックの生産性向上以上に価値があります。複数のフォーマットを混在して運転するユーザーは、セットアップ時間の短縮を特に重視すべきです。
トレーニングとドキュメンテーションが、実際の立ち上げ期間を左右します。明確な取扱説明書、消耗品リスト、体系化されたオペレーター向けトレーニングが整った機械であれば、 Rated Output(定格出力)に達するまでにかかる期間は数か月ではなく数日で済みます。サプライヤーが提供するトレーニングパッケージも、購入判断の重要な要素です。
技術的原則および規格準拠
供給装置、同期制御、およびサービス
信頼性の高い高速包装機は、供給装置の制御、縦型フォーム・フィル・シールユニットとのタイミング同期、そして生産性に応じたサービス体制という3つの柱で支えられています。自動包装ラインは、不良品発生率や稼働速度といったデータをリアルタイムで報告し、管理者がデータに基づいて迅速な対応を行えるようになっている必要があります。サーボ駆動によるハンドリングと迅速な部品交換が可能な高速包装機は、出力のばらつきを抑え、安定した生産を継続できます。ただし、その機械が真に「高速」と評価されるのは、包装ライン全体を1つの統合システムとして仕様策定した場合のみです。
メンテナンスへのアクセス性が稼働率を左右します。シールジョー、フィルムドライブ、ドーシングヘッドは、長時間の分解作業を伴わずに容易に点検・交換できる必要があります。なぜなら、1シフトを要するメンテナンスが必要なパッカーは、導入時に期待された生産速度を失ってしまうからです。スペアパーツの価格は、選定段階で明確に提示されるべきであり、後からの追加検討事項であってはなりません。
実際の使用条件に即して仕様設定された高速パッキング機は、故障が少なく、保守間隔が長いというメリットにより、投資回収を実現します。
実践的な購入者・保守担当者向けガイド
機械の仕様設定と運用
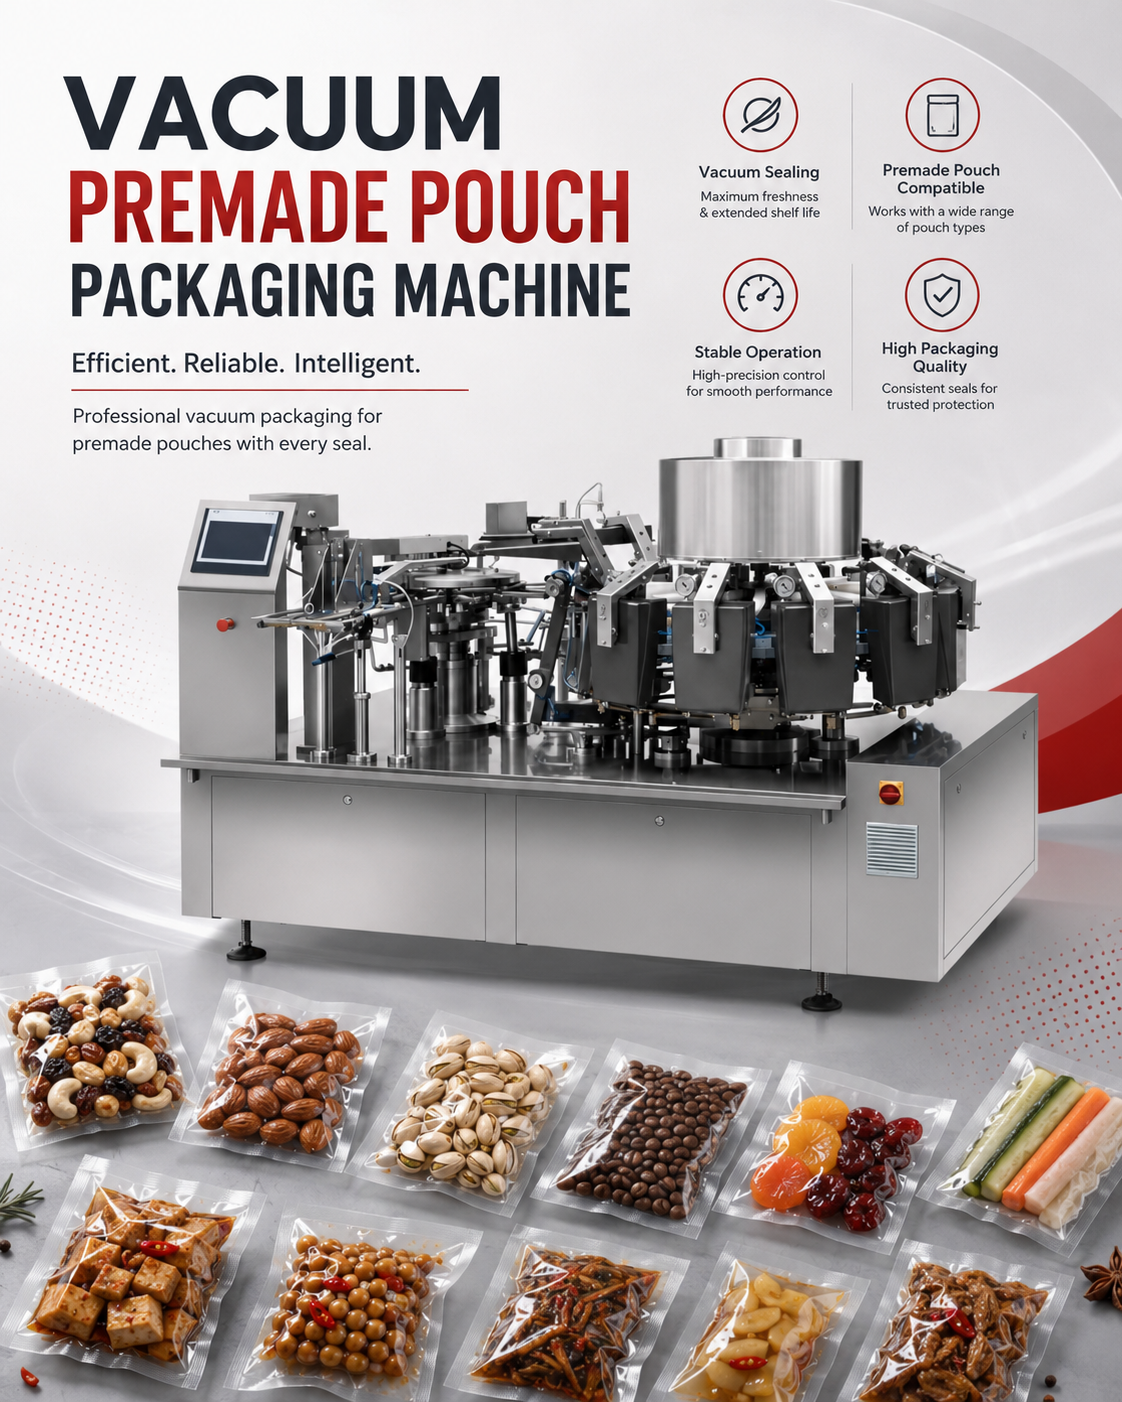
購入者は、高速パッキング機をライン全体のバランス取れた生産速度に合わせて選定し、供給部(インフィード)と縦型フォーム・フィル・シール(VFFS)工程との同期を確認したうえで、サプライヤーと協力してスペアパーツの調達計画を立てます。また、 高速パッキング機 のサプライヤー(例:エコパッカー)は、自動パッキングライン全体のバランスを示すレイアウト図を提供します。良好な運用とは、定期保守の実施、不良品のリアルタイム監視、およびすべての工程変更(チェンジオーバー)を記録管理することを意味します。生産速度を維持するよう適切に保守された高速パッカーは、ライン全体の速度を保ち、製品の品質規格も確実に満たします。
充填精度がパッケージの法的適合性を左右します。重量不足のパッケージは検査に不合格となり、逆に過剰充填のパッケージは製品を無駄にします。したがって、ドーシングヘッドとそのフィードバック制御が、ライン全体の適合性を決定づけます。高速で稼働しても重量制御が不安定なパッカーは、得られる利益を上回るコストを生み出します。
据付前の現地調査により、電源・空気圧などの動力条件、床の耐荷重、およびライン設置に必要な作業空間を事前に確認します。
よくあるご質問
質問1:速度だけを上げれば、生産量は増加するでしょうか?
答え いいえ。生産量の向上には、ライン全体のバランスが不可欠です。高速パッカーを導入しても、供給(インフィード)能力が不足していれば、パッケージの取りこぼしが発生し、自動パッキングライン全体の稼働率は低下し、不良品も増加します。購入者は、高速パッカーを、バーティカルフォームフィルシール(VFFS)ユニットおよび供給装置と適切にマッチさせる必要があります。バランスを無視した単なる高速化は、「高速な不良品」を生むだけで、実際のケース数の増加にはつながりません。
質問2:高負荷運転時に最初に故障するのは何でしょうか?
答え 供給装置(インフィード)とシール部が最も先に劣化・故障します。保守メンテナンスを行わずに高負荷で連続運転すると、パッケージの取りこぼしが増え、シール部の摩耗も加速します。その結果、自動パッキングラインは大量の不良品を生産し、大きな損失を招きます。高速パッカーを導入する際には、同期制御機能および需要ピーク時にも対応可能な保守サービスプランをあらかじめ仕様に盛り込むことが、安定した生産性を守る上で重要です。
質問3:ラインのバランスを維持するには、どうすればよいでしょうか?
答え バランスとは、高速パッカー、インフィード、およびVFFS(縦型フォーム・フィル・シール)ユニットが、タイミングを同期させた上で同一の速度で稼働することを意味します。自動包装ラインは、速度と不良品数をリアルタイムで報告し、速度のばらつきを早期に検出できる必要があります。購入者は、この『バランス』が明示されたレイアウトを要求すべきです。なぜなら、単体で提示された機械の仕様だけでは、実際の生産能力(スループット)が隠されてしまうからです。
質問4:速度を維持するための保守とは?
答え 保守には、インフィードのタイミング調整、シール部の点検、ドライブ系の管理が含まれ、保守頻度は生産速度に応じて計画的に設定されます。不良品や工程切替(チェンジオーバー)を記録する高速パッカーは、故障に至る前の摩耗を早期に検出し、自動包装ラインを仕様内での安定稼働に保ちます。同様に、VFFSユニットも、こうした厳密な保守管理によって速度を維持する必要があります。