 EN
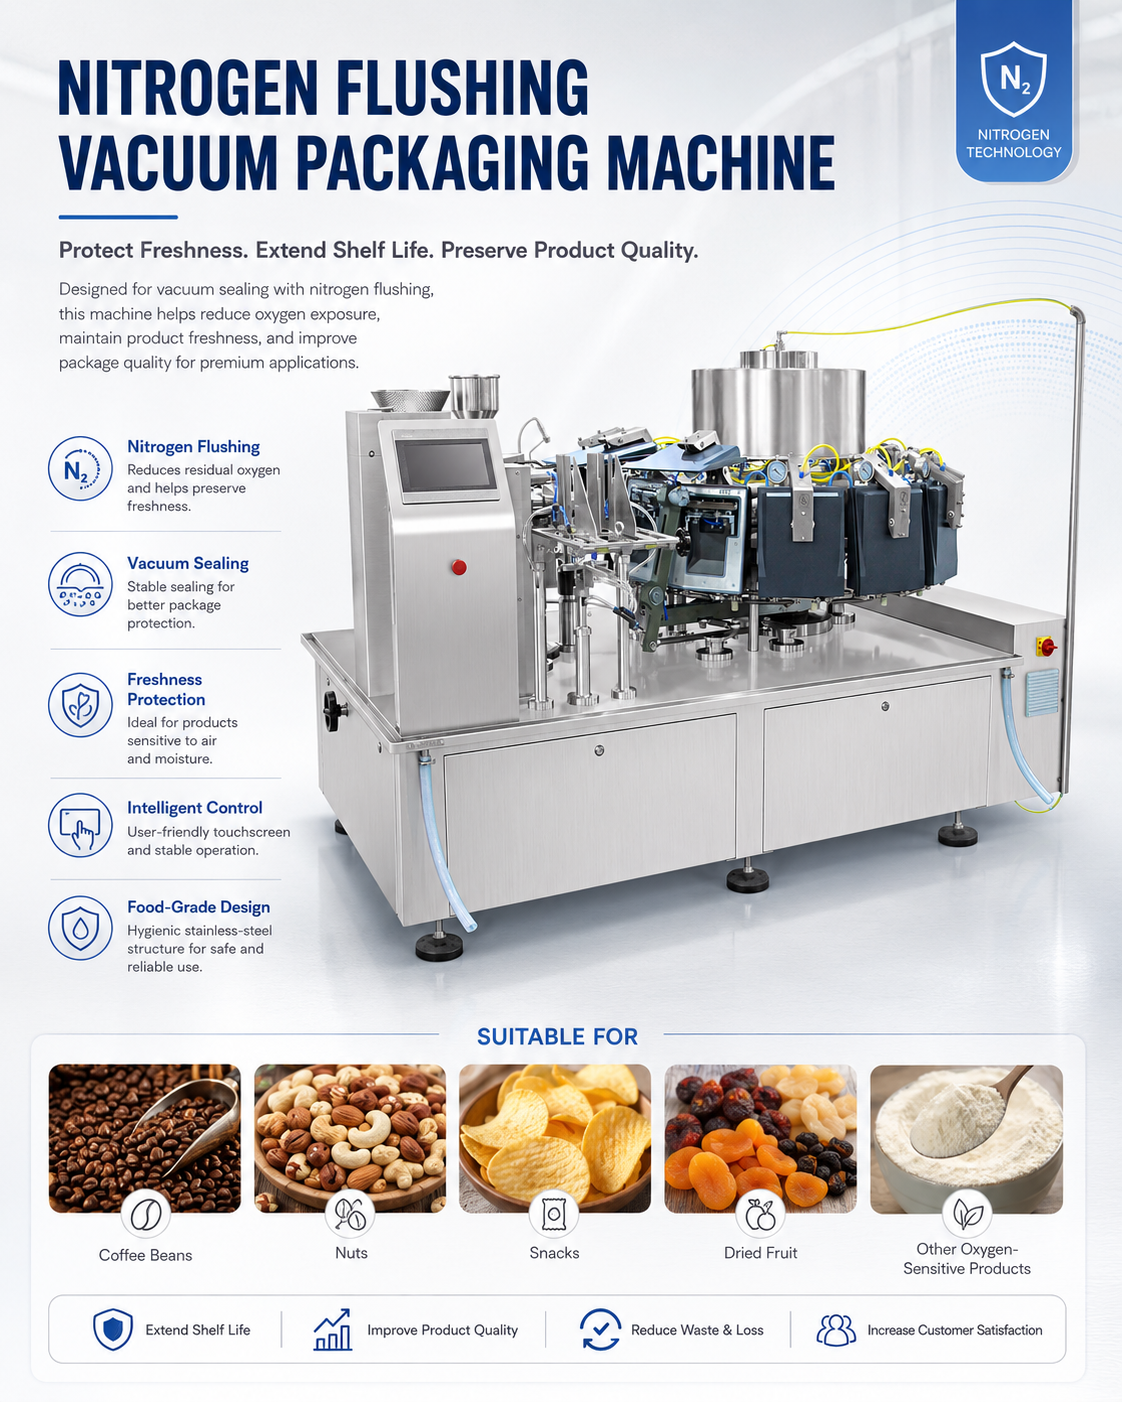
एक उच्च-गति पैकिंग मशीन केवल तभी अपना वादा पूरा करती है जब लाइन का शेष हिस्सा भी उसी गति से चलता रहे, और संतुलन के बिना प्राप्त की गई गति अपव्यय और दोषों में बदल जाती है। खरीदार जो उच्च-गति पैकिंग मशीन को एक स्वचालित पैकिंग लाइन में डिज़ाइन करते हैं, वे ऐसे अलग-अलग खंडों से बचते हैं जो उत्पादन मात्रा को रोक देते हैं। यह मार्गदर्शन वास्तविक उदाहरणों, गति के विफलता मोड्स, उसे बनाए रखने वाले इंजीनियरिंग सिद्धांतों और एक खरीदार जाँच सूची का उपयोग करता है।
वास्तविक दुनिया का उद्योग-आधारित उदाहरण / परिदृश्य
एक ऐसा कारखाना जहाँ गति ने गुणवत्ता को पीछे छोड़ दिया
एक कारखाने ने एक तेज़ उच्च-गति पैकिंग मशीन खरीदी, लेकिन दुर्बल इनफीड के कारण आइटम छूट गए और स्वचालित पैकिंग लाइन अपनी नामांकित गति की आधी गति से चली, जिससे अस्वीकृतियाँ अधिक हुईं। इनफीड और समय समायोजन में सुधार करने से उत्पादन बहाल हुआ और अपव्यय कम हुआ। मालिक को समझ आया कि एक उच्च-गति पैकर उतना ही अच्छा है जितना कि उसे जो आपूर्ति करता है। यह उदाहरण दिखाता है कि नियंत्रण के बिना गति केवल तेज़ कचरा है, और मशीन को उसके इनफीड के साथ ही विनिर्दिष्ट किया जाना चाहिए।
फिल्म और प्रारूप चुनाव को निर्धारित करते हैं। एक ऊर्ध्वाधर फॉर्म फिल सील मशीन सैचेट, पाउच और स्टिक पैक के लिए उपयुक्त है, जबकि एक क्षैतिज प्रारूप ट्रे और कार्टन के लिए उपयुक्त है, इसलिए पैकर को उस पैक के अनुरूप होना चाहिए जिसकी आवश्यकता उत्पाद को है। गलत प्रारूप के खिलाफ खरीदने से लाइन शुरू होने से पहले ही आउटपुट सीमित हो जाता है।
फिल्म स्प्लाइस हैंडलिंग लाइन को चलाती रहती है। एक स्वचालित पैकिंग लाइन को बिना रुके और बिना किसी पैक को बर्बाद किए स्प्लाइस करना चाहिए, क्योंकि प्रत्येक मैनुअल स्प्लाइस से आउटपुट और सामग्री का नुकसान होता है। स्प्लाइसिंग डिज़ाइन की तुलना मशीनों के बीच की जानी चाहिए।
बिजली, हवा और पानी जैसी उपयोगिताओं को मार्जिन के साथ निर्दिष्ट किया जाना चाहिए ताकि लाइन बिना ट्रिप के चल सके।
एक उत्पादक जिसने लाइन को संतुलित किया
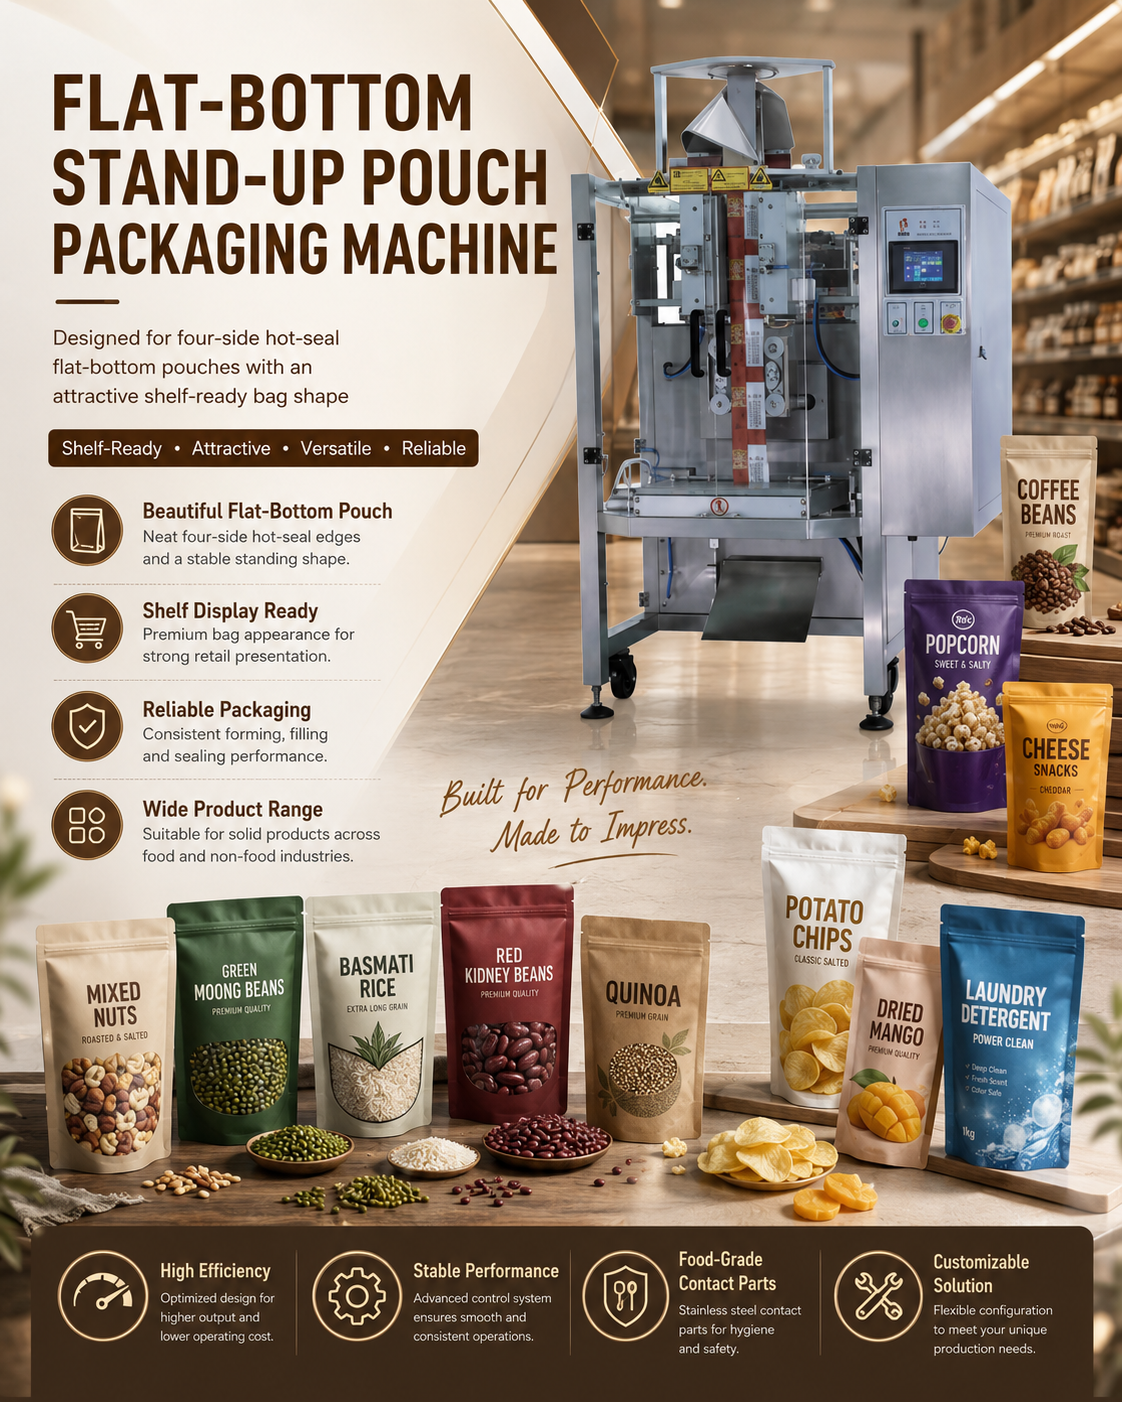
एक उत्पादक ने एक उच्च गति वाली पैकिंग मशीन को एक ऊर्ध्वाधर फॉर्म फिल सील ब्लॉक और एक समकालिक इनफीड के साथ मिलाया, जिससे दर्ज किए गए मामलों को बिना अस्वीकृति के प्राप्त किया गया। स्वचालित पैकिंग लाइन स्थिर चली क्योंकि कोई भी स्टेशन प्रतीक्षा नहीं कर रहा था। खरीदार को सीखना पड़ा कि संतुलन किसी 'हीरो' मशीन से अधिक महत्वपूर्ण है, और कि उच्च गति वाली पैकिंग मशीन की लागत केवल एक योजनाबद्ध प्रणाली के भीतर ही वसूल की जा सकती है।
गति केवल तभी उपयोगी है जब वह स्थिर हो। एक उच्च गति पैकर, जिसकी अधिकतम क्षमता के आधार पर रेटिंग दी गई हो, अक्सर चेंजओवर, जैम और फिल्म स्प्लाइस के कारण वास्तविक संचालन में धीमी गति से चलता है; अतः खरीदारों को शीर्षक दर के बजाय निरंतर उत्पादन के बारे में पूछना चाहिए। स्वचालित पैकिंग लाइन का मूल्यांकन पूरी शिफ्ट के दौरान किया जाना चाहिए।
अस्वीकृति और सत्यापन स्टेशन अपनी लागत को सही ठहराते हैं। एक चेकवेटर, एक सील निरीक्षक या एक दृश्य जाँच दोष को शिपमेंट से पहले पकड़ लेती है, जो किसी रिकॉल की तुलना में कम लागत वाला होता है। बिना सत्यापन के स्वचालित पैकिंग लाइन ऐसे दोषों को शिप कर देती है जिन्हें वह देख नहीं सकती।
आपूर्तिकर्ता की उपस्थिति में प्रारंभिक संचालन करने से पूर्ण उत्पादन शुरू होने से पहले एकीकरण की त्रुटियाँ पकड़ी जा सकती हैं।
जोखिम एवं विफलता मोड विश्लेषण
इनफीड बॉटलनेक्स और मिसेस
उच्च दर पर, कमजोर इनफीड उच्च गति वाली पैकिंग मशीन को मिस करने या डबल फीड करने का कारण बनती है, जिससे अस्वीकृतियाँ बढ़ जाती हैं और स्वचालित पैकिंग लाइन रुक जाती है। यह दोष गति के साथ बढ़ता है, अतः जोखिम कम दर की तुलना में कहीं अधिक है। इसका समाधान एक सिंक्रोनाइज़्ड इनफीड और अच्छी उत्पाद हैंडलिंग वाला उच्च गति पैकर है। एक कमजोर इनफीड के साथ जोड़े गए एक ऊर्ध्वाधर फॉर्म फिल और सील ब्लॉक की गति का भुगतान करना व्यर्थ है।
सर्वो नियंत्रण सटीकता तय करता है। डोज़िंग, खींचने और काटने की स्थितियों के लिए दोहराव योग्य नियंत्रण की आवश्यकता होती है, अन्यथा चलते-चलते पैक का भार और सील की स्थिति में विचलन आ जाता है। बंद-लूप सर्वो वाली ऊर्ध्वाधर फॉर्म फिल और सील लाइन उच्च मात्रा में सहिष्णुता बनाए रखती है।
लंबी पाली के दौरान शोर और शारीरिक सुविधा का महत्व होता है। एक ऐसा पैकर जो ज़्यादा शोर करता हो या भरने में असहज हो, थकान और त्रुटि दर को बढ़ा देता है; अतः चयन के दौरान कार्य वातावरण का आकलन करना चाहिए। उच्च गति वाला पैकर जो अपने ऑपरेटरों को थका देता है, दोपहर तक उत्पादन कम कर देता है।
पूरी क्रम के बारे में प्रशिक्षित ऑपरेटर उन लोगों की तुलना में कम त्रुटियाँ करते हैं जो एक स्टेशन को एक समय में सीखते हैं।
दर के अनुसार ऊष्मा और क्षरण
गति सील और ड्राइव्स पर दबाव डालती है; अपनी सेवा सीमा से अधिक चलाया गया उच्च गति वाला पैकिंग मशीन तेज़ी से क्षरित हो जाता है और विशिष्टता से बाहर हो जाता है। स्वचालित पैकिंग लाइन तब रिसाव वाले या गलत लेबल वाले पैक उच्च मात्रा में बनाती है, जो एक बड़ी हानि है। खरीदार को उच्च गति वाले पैकर के साथ सेवा अंतराल और स्पेयर रणनीति को निर्दिष्ट करना चाहिए। नियोजित रखरखाव के बिना ऊर्ध्वाधर फॉर्म फिल और सील यूनिट ठीक उसी समय विफल हो जाती है जब मांग चरम पर होती है।
परिवर्तन क्षमता लचीलापन की रक्षा करती है। स्वचालित पैकिंग लाइन पर प्रारूप भागों, फ़िल्म पथों और कार्यक्रम पुनर्प्राप्तियों को समायोजित करने में समय लगता है, अतः त्वरित-परिवर्तन डिज़ाइन प्रति मिनट कुछ अतिरिक्त पैक के मुकाबले अधिक मूल्यवान है। मिश्रित प्रारूपों के साथ काम करने वाले खरीदारों को स्थापना समय को गहराई से मूल्यांकित करना चाहिए।
प्रशिक्षण और प्रलेखन वास्तविक उत्पादन वृद्धि को निर्धारित करते हैं। एक मशीन जो स्पष्ट निर्देशिकाओं, स्पेयर्स की सूची और संरचित ऑपरेटर प्रशिक्षण के साथ पहुँचती है, कुछ दिनों में ही अपने नामांकित उत्पादन दर तक पहुँच जाती है, न कि महीनों में। आपूर्तिकर्ता का प्रशिक्षण पैकेज खरीद निर्णय का एक अभिन्न अंग है।
तकनीकी सिद्धांत और मानक अनुपालन
प्रवेश, समकालिकता और सेवा
एक विश्वसनीय उच्च गति पैकिंग मशीन प्रवेश नियंत्रण, ऊर्ध्वाधर फॉर्म-फिल-सील ब्लॉक के साथ समय समकालिकता और दर के लिए डिज़ाइन की गई सेवा योजना पर आधारित होती है। स्वचालित पैकिंग लाइन को अस्वीकृतियों और गति के बारे में रिपोर्ट करनी चाहिए, ताकि प्रबंधक डेटा पर कार्रवाई कर सकें। सर्वो नियंत्रण और त्वरित-परिवर्तन भागों वाली उच्च गति पैकर मशीन उत्पादन को कम विचलन के साथ बनाए रखती है। मशीन को तभी उसकी नामांकित दर प्राप्त होती है जब पूरी लाइन को एक एकीकृत प्रणाली के रूप में निर्दिष्ट किया जाता है।
रखरखाव तक पहुँच उपलब्धता निर्धारित करती है। सील जॉ, फिल्म ड्राइव और डोज़िंग हेड तक बिना लंबे असेंबली अपडून के पहुँचा जा सकना चाहिए, क्योंकि एक पैकर जिसकी सेवा करने में एक शिफ्ट लग जाती है, वह गति खो देता है जिसके लिए उसे खरीदा गया था। स्पेयर पार्ट्स की कीमतें चयन के हिस्से के रूप में शामिल होनी चाहिए, न कि बाद में सोची गई बात के रूप में।
वास्तविक कार्यभार के आधार पर निर्दिष्ट किया गया उच्च गति पैकिंग मशीन कम विफलताओं और लंबे सेवा जीवन के माध्यम से अपना मूल्य वापस करता है।
क्रियान्वयन योग्य खरीदार और रखरखाव मार्गदर्शिका
मशीन का निर्दिष्ट करना और संचालन करना
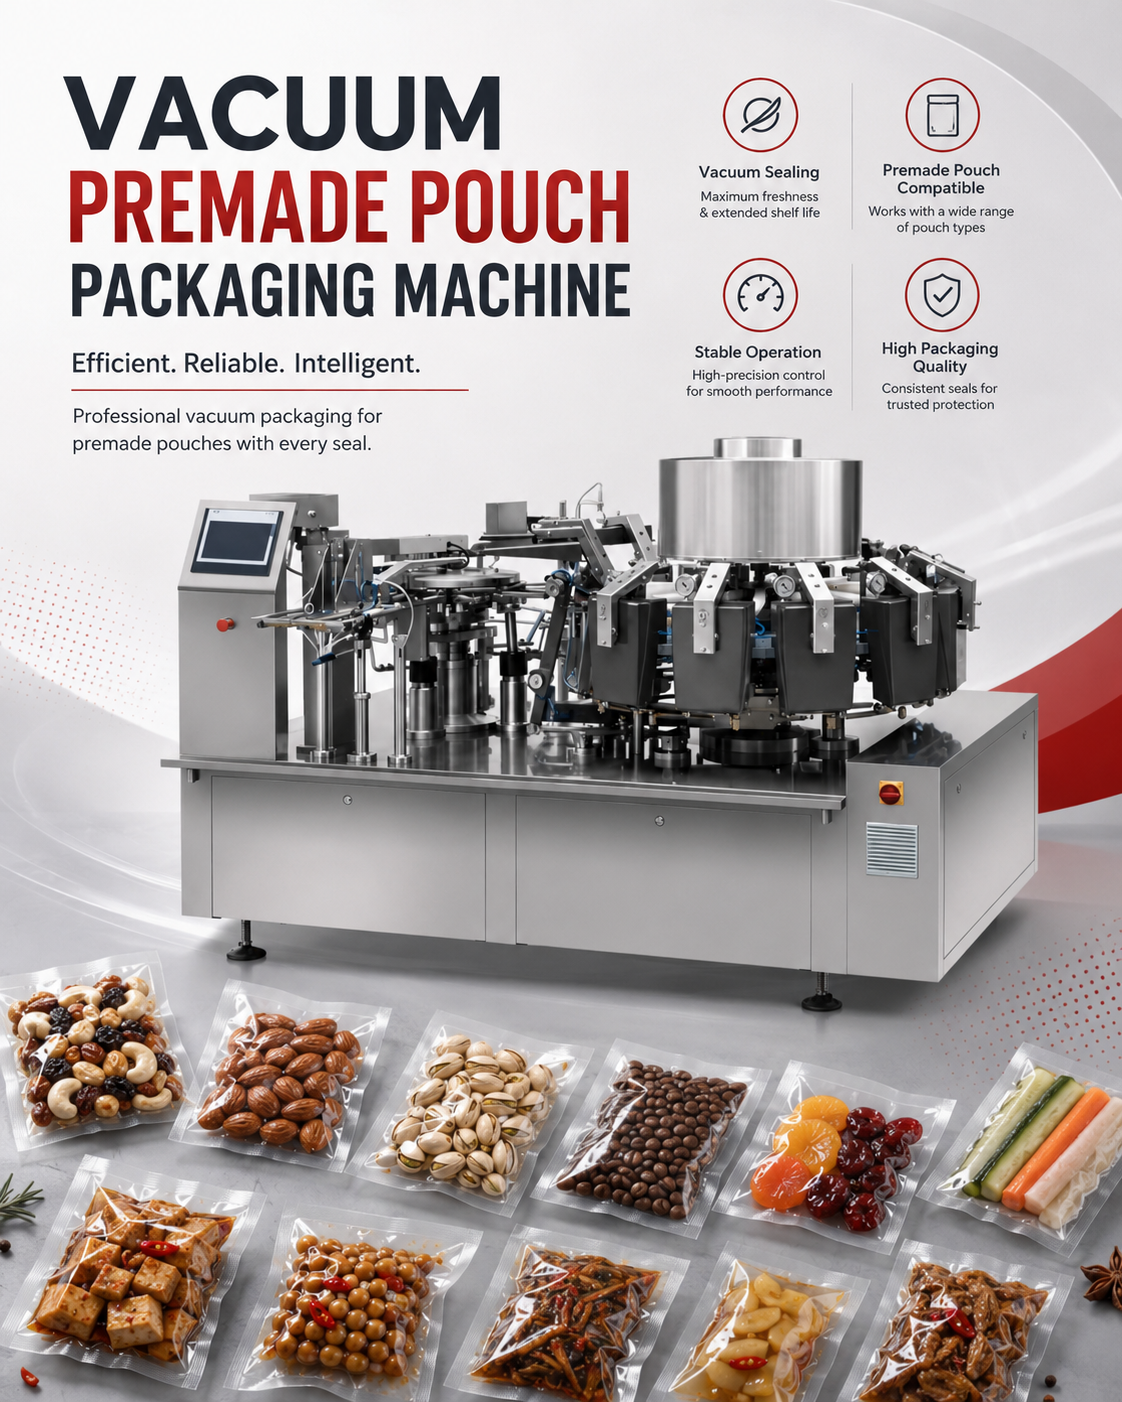
खरीदारों को उच्च गति पैकिंग मशीन को संतुलित लाइन गति के अनुसार चुनना चाहिए, इनफीड और ऊर्ध्वाधर फॉर्म-फिल-सील सिंक की पुष्टि करनी चाहिए, और आपूर्तिकर्ता के साथ स्पेयर्स की योजना बनानी चाहिए। उच्च गति पैकिंग मशीनों जैसे कि इको पैकर, एक लेआउट वापस करते हैं जो स्वचालित पैकिंग लाइन के संतुलन को दर्शाता है। अच्छी तरह से चलने का अर्थ है निर्धारित सेवा, अस्वीकृति निगरानी और लॉग किए गए चेंजओवर। दर के लिए रखरखाव किया गया उच्च गति पैकर लाइन को गति पर रखता है और पैक्स को विनिर्देश के भीतर।
डोज़िंग की सटीकता पैक को कानूनी रूप देती है। कम वज़न वाले पैक निरीक्षण में असफल हो जाते हैं और अधिक वज़न वाले पैक उत्पाद को बर्बाद कर देते हैं, इसलिए डोज़िंग हेड और उसका फ़ीडबैक लूप यह तय करते हैं कि लाइन अनुपालन में है या नहीं। एक पैकर जो तेज़ी से चलता है लेकिन वज़न में विचलित हो जाता है, वह जो बचाता है उससे अधिक खर्च करता है।
पूर्व-स्थापना साइट सर्वे से पहले ही लाइन के लिए आवश्यक उपयोगिताओं, फर्श के भार और पहुँच की पुष्टि कर ली जाती है।
अक्सर पूछे जाने वाले प्रश्न
प्रश्न १: क्या केवल गति उत्पादन बढ़ाती है?
उत्तर : नहीं, केवल संतुलित लाइन ही ऐसा करती है; एक उच्च गति वाली पैकिंग मशीन जिसका इनफीड कमज़ोर है, पैक को छोड़ देती है और स्वचालित पैकिंग लाइन अस्वीकृत पैक के साथ धीमी गति से चलती है। खरीदारों को उच्च गति वाले पैकर को ऊर्ध्वाधर फॉर्म-फिल-सील ब्लॉक और इनफीड के साथ सुसंगत करना चाहिए। संतुलन के बिना गति तेज़ कचरा है, अधिक केस नहीं।
प्रश्न २: उच्च दर पर सबसे पहले क्या विफल होता है?
उत्तर : इनफीड और सील सबसे पहले विफल होते हैं; मशीन कठिन संचालन में पैक को छोड़ देती है और सील का घिसावट बढ़ जाता है यदि नियमित सेवा नहीं की जाती है। इसके बाद स्वचालित पैकिंग लाइन बड़ी मात्रा में दोषपूर्ण उत्पादन करती है, जो एक बड़ी हानि है। उच्च गति वाले पैकर के साथ सिंक्रनाइज़ेशन और सेवा योजना का निर्दिष्ट करना मांग के शिखर पर उत्पादन की रक्षा करता है।
प्रश्न ३: लाइन को कैसे संतुलित रखा जाता है?
उत्तर : संतुलन का अर्थ है कि उच्च गति वाला पैकर, इनफीड और ऊर्ध्वाधर फॉर्म फिल और सील ब्लॉक एक ही गति से समय समन्वय के साथ चलते हैं। स्वचालित पैकिंग लाइन को गति और अस्वीकृतियाँ रिपोर्ट करनी चाहिए ताकि विस्थापन को शुरुआत में ही पकड़ा जा सके। खरीदारों को एक ऐसी लेआउट की मांग करनी चाहिए जो संतुलन को दर्शाती हो, क्योंकि अकेले किसी मशीन का उद्धरण वास्तविक उत्पादन क्षमता को छुपाता है।
प्रश्न ४: कौन-सा रखरखाव गति को बनाए रखता है?
उत्तर : रखरखाव में इनफीड के समय समन्वय, सील और ड्राइव शामिल हैं, जिनकी नियोजित सेवा दर के अनुसार स्केल की जाती है। एक उच्च गति वाला पैकर जो अस्वीकृतियों और परिवर्तनों का लॉग रखता है, खराबी से पहले ही घिसावट को पकड़ लेता है, और स्वचालित पैकिंग लाइन विनिर्देश के भीतर बनी रहती है। ऊर्ध्वाधर फॉर्म फिल और सील ब्लॉक को भी गति बनाए रखने के लिए इसी अनुशासन की आवश्यकता होती है।