 EN
Come selezionare un’avvolgitrice flow ad alta velocità per cicli continui
Un’avvolgitrice flow ad alta velocità produce migliaia di confezioni; a tale ritmo, anche piccole impostazioni determinano profitto o spreco. Gli acquirenti che scelgono l’avvolgitrice flow ad alta velocità in funzione del film e della stabilità durante esercizio continuo evitano gli intasamenti che annullano il vantaggio di velocità. Le sezioni trattano casi reali, i modi di guasto alle alte velocità, le soluzioni ingegneristiche efficaci e una checklist per l’acquirente relativa alla configurazione di una confezionatrice flow orizzontale.
Caso / Scenario industriale reale
Una linea per caramelle che si è intasata a piena velocità
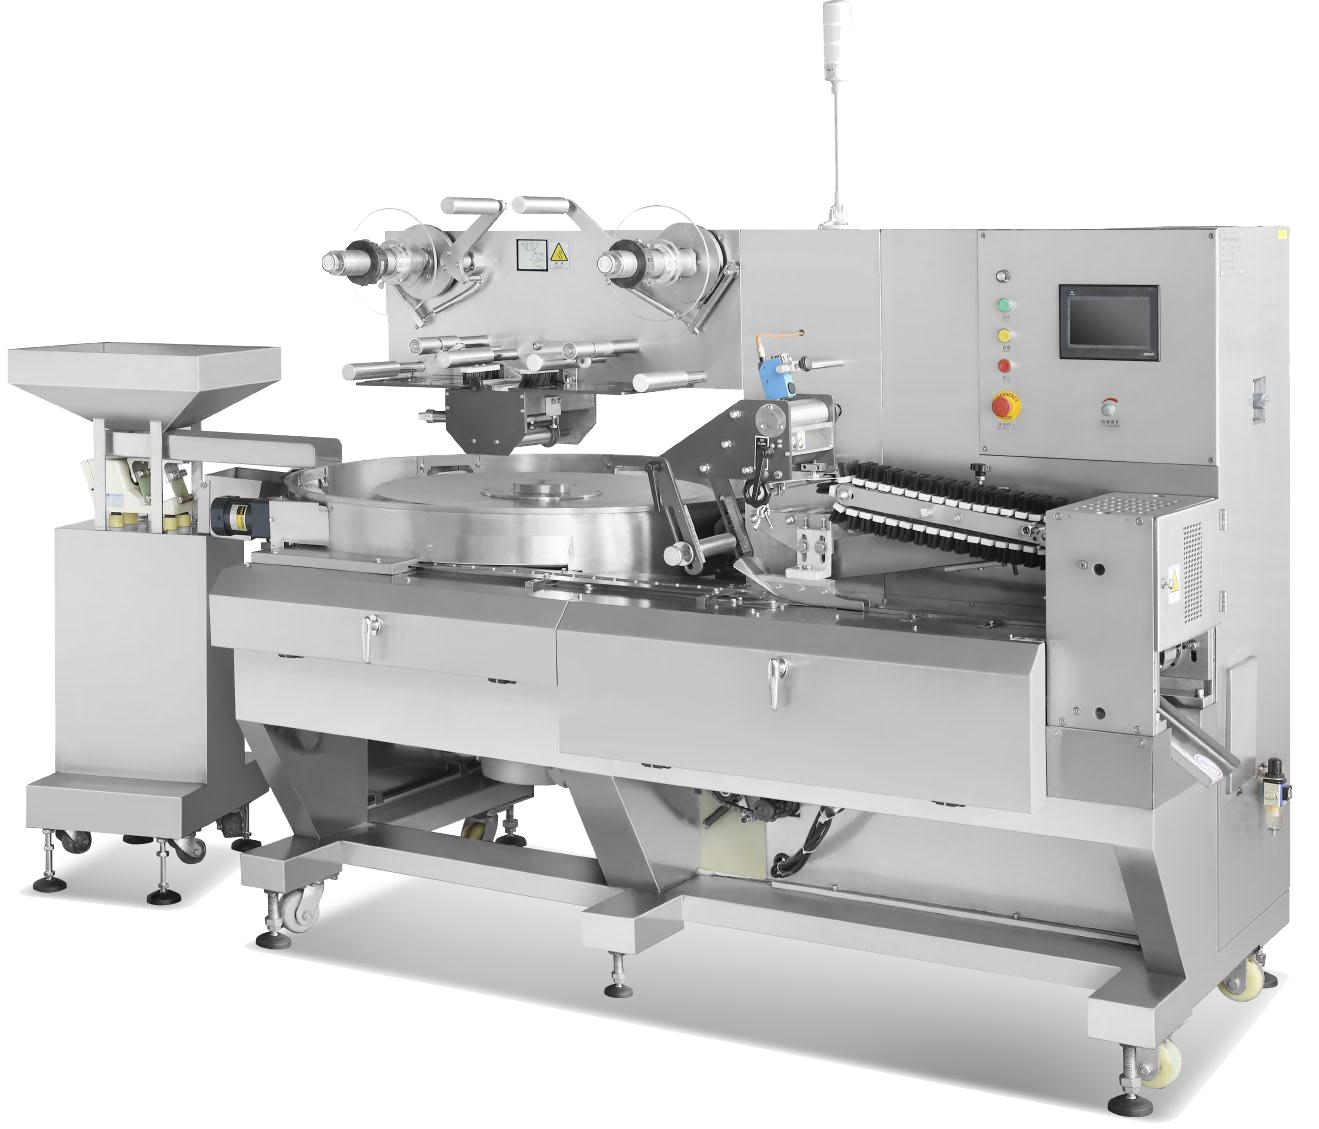
Una linea di produzione dolciaria utilizzava un avvolgitore flow ad alta velocità che si inceppava oltre una certa soglia, limitando la produzione e riducendo i margini. La regolazione della tensione della pellicola e l’adozione di un avvolgitore flow ad alta velocità con un sistema di trascinamento più efficiente hanno ripristinato la velocità nominale. Il proprietario ha compreso che le prestazioni di un avvolgitore flow dipendono criticamente dalla gestione della pellicola alla velocità operativa: la macchina va tarata sulla pellicola, non semplicemente certificata per una determinata velocità.
Il controllo dell’alimentazione costituisce il limite superiore di velocità. Un avvolgitore può funzionare solo alla stessa velocità con cui i prodotti arrivano in modo regolare e centrato; pertanto, l’alimentazione e le viti di sincronizzazione sono altrettanto importanti quanto la macchina stessa. Una linea flow pack orizzontale con un’alimentazione irregolare si inceppa molto prima di raggiungere la sua velocità nominale.
La pressione del sigillo finale deve essere adeguata al tipo di confezione. Una confezione pesante richiede maggiore tempo di permanenza e pressione sui sigilli finali rispetto a una leggera, altrimenti la chiusura si apre durante il trasporto. L’avvolgitore ad alta velocità dovrebbe consentire un profilo di sigillatura personalizzato per ogni formato, anziché prevedere un’unica impostazione globale.
L’attivazione con la presenza del fornitore consente di individuare tempestivamente i difetti di integrazione prima dell’avvio della produzione in serie.
Una panetteria che necessitava di cicli di lavoro continui e privi di interruzioni
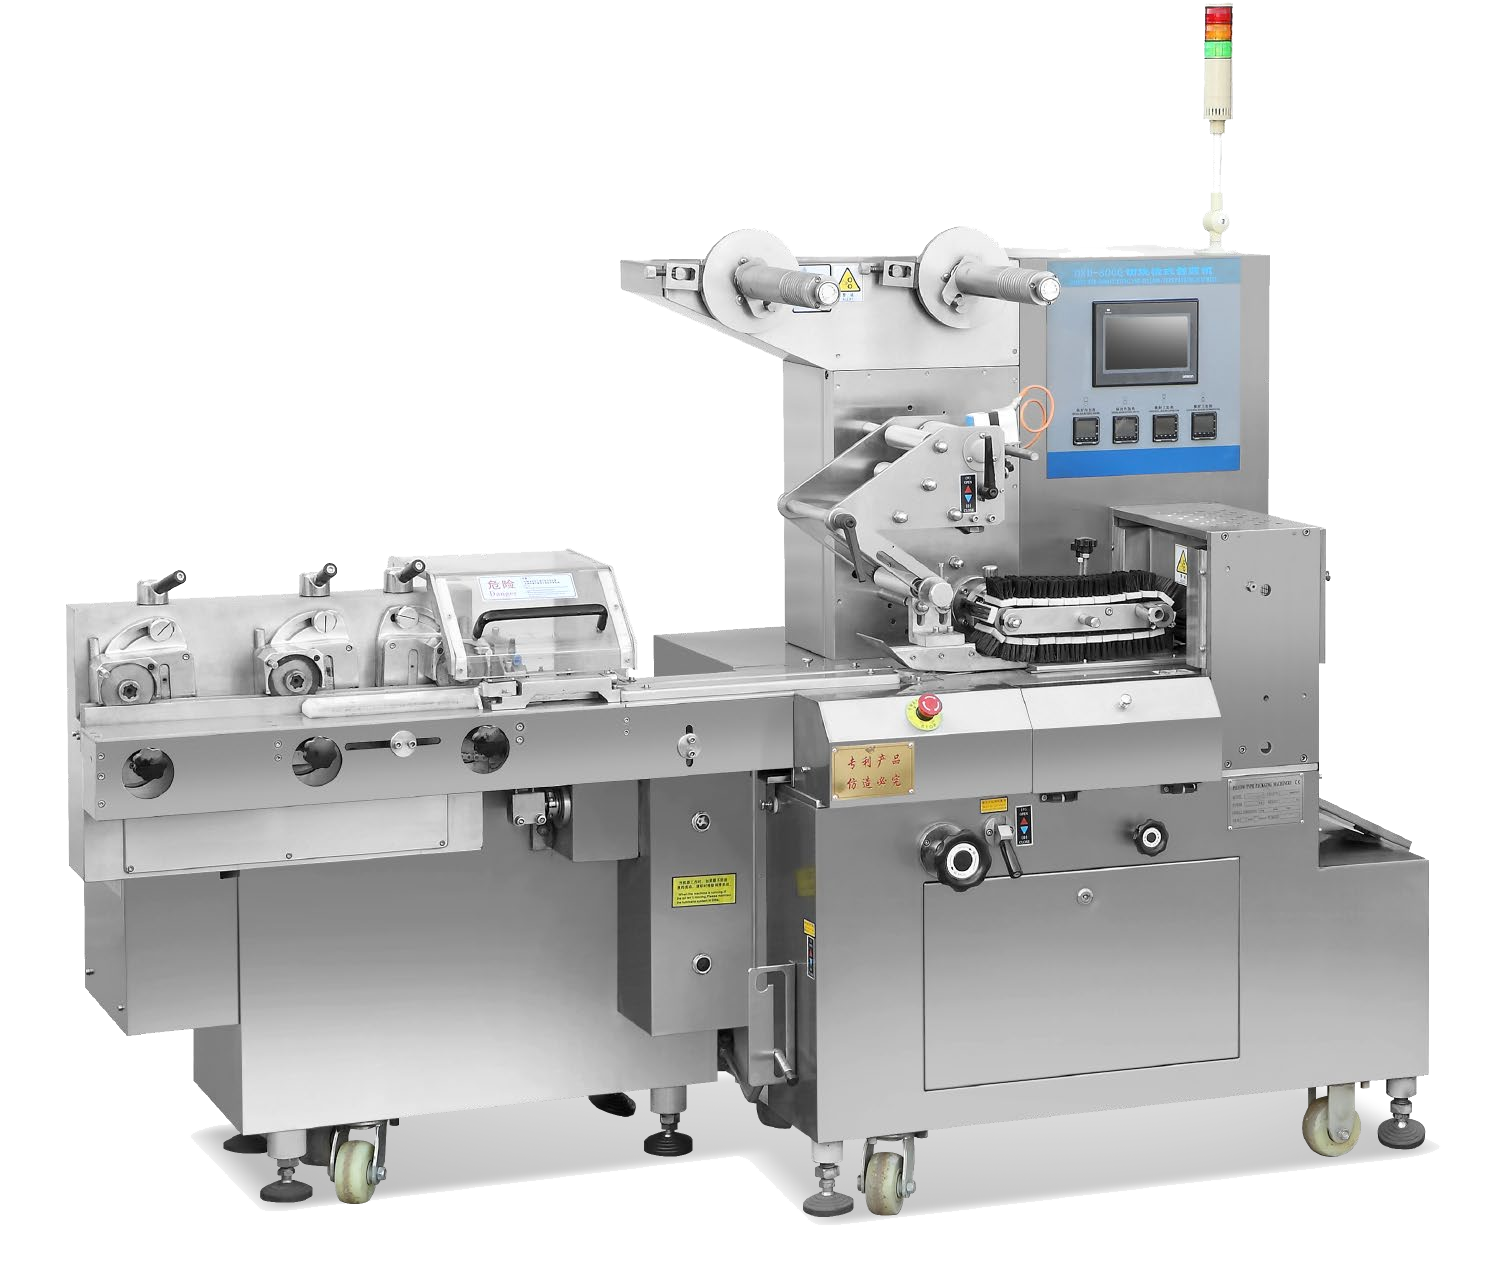
Una panetteria gestiva una linea orizzontale di confezionamento flow pack per pagnotte affettate e riscontrava che le briciole ostruivano l’incartatrice flow ad alta velocità, arrestando la macchina. L’aggiunta di un’alimentazione più pulita e di interventi programmati di pulizia ha consentito di mantenere le produzioni ininterrotte. L’acquirente ha appreso che un’incartatrice ad alta velocità richiede un trattamento specifico per ogni prodotto e che una configurazione orizzontale di confezionamento flow progettata appositamente per quell’articolo consente di mantenere la velocità nominale, cosa che la sola potenza dichiarata non garantisce.
La coerenza della saldatura si mantiene anche in grandi volumi. Tuttavia, il calore varia continuamente: pertanto, un’incartatrice ad alta velocità priva di monitoraggio della saldatura produce confezioni difettose che si rivelano tali soltanto sugli scaffali. Il confezionamento flow ad alta velocità richiede una zona di saldatura chiusa e un percorso di scarto; altrimenti, i difetti vengono spediti a centinaia.
La sincronizzazione del trasporto evita schiacciamenti. La velocità del nastro trasportatore, la resistenza della pellicola e il momento del taglio devono essere perfettamente coordinati; in caso contrario, la confezione viene compressa, strappata o tagliata in modo errato. Una linea orizzontale di confezionamento flow regolata nel suo complesso permette un’incartonatura pulita anche ad alta velocità.
Gli operatori addestrati sull’intera sequenza commettono meno errori rispetto a quelli formati stazione per stazione.
Analisi dei rischi e delle modalità di guasto
Ostruzioni e rotture della pellicola
A velocità elevata, un avvolgitore orizzontale ad alta velocità inceppa o rompe la pellicola quando la tensione e la trazione sono errate, arrestando la macchina per avvolgimento continuo e sprecando materiale. Il rischio aumenta con la velocità e con la fragilità della pellicola; pertanto, la configurazione dell’avvolgitore orizzontale deve essere specificamente abbinata alla pellicola utilizzata. Un avvolgitore ad alta velocità impostato per una determinata pellicola non funziona correttamente con un’altra, trasformando la velocità di rotazione della macchina in fermo produttivo.
L’economia di pellicola è una caratteristica progettuale. Tensione, resistenza al trascinamento e spalla formatrice influenzano tutti la quantità di pellicola consumata da una macchina per avvolgimento continuo; pertanto, due macchine che operano alla stessa velocità possono presentare differenze notevoli nei costi di materiale. Gli acquirenti dovrebbero richiedere il consumo di pellicola per confezione, non soltanto la frequenza di ciclo.
Il posizionamento dei sensori determina la capacità di recupero da un inceppamento. Foto-celle ed encoder posizionati in modo da rilevare precocemente un errore di alimentazione trasformano un confezionamento danneggiato in una fermata pulita. Un avvolgitore ad alta velocità che rileva l’errore in ritardo distrugge pellicola e prodotto ad ogni guasto.
Deriva della saldatura e perdite
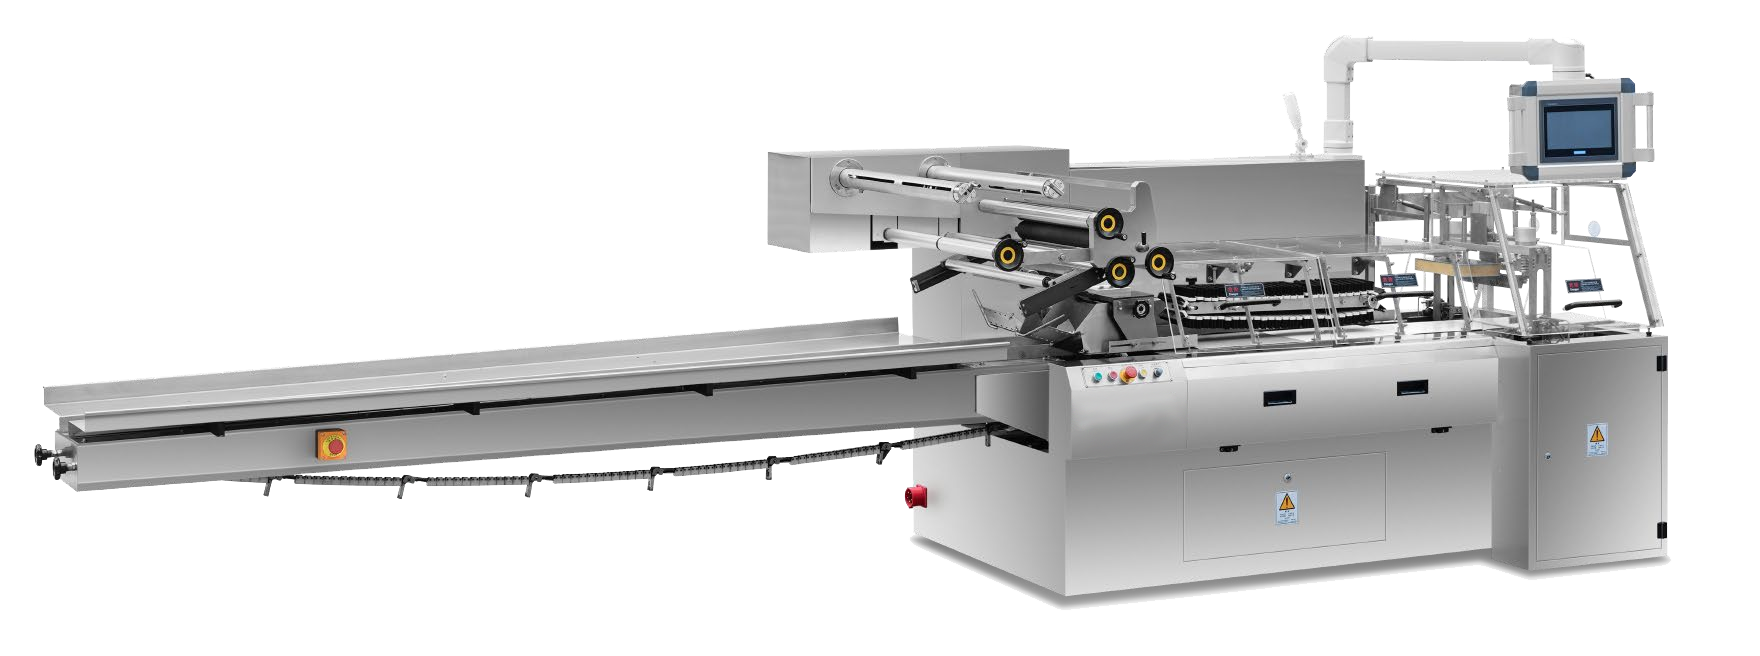
Derivazioni termiche continue; una confezionatrice flow wrap ad alta velocità senza controllo perde sigilli in serie, rovinando centinaia di confezioni. Il guasto rimane nascosto fino allo scaffale, quindi la linea orizzontale flow pack richiede un monitoraggio dei sigilli. Una macchina flow wrap che registra la temperatura dei sigilli protegge la produzione, mentre una confezionatrice ad alta velocità non monitorata spedisce difetti che non riesce a rilevare.
Il cambio tra dimensioni di confezione comporta una perdita di produzione. Una confezionatrice che richiede utensili e tempi lunghi per il cambio formato impiega la propria flessibilità in tempi di fermo, quindi il tempo necessario per il cambio formato va valutato già in fase di acquisto. Gli utensili per cambio rapido tutelano il margine in presenza di programmi misti.
I consumi di energia e di aria sono costi operativi reali. Cilindri pneumatici, generatori di vuoto e riscaldatori assorbono continuamente, quindi i dati sui consumi vanno confrontati insieme al prezzo. Una macchina flow wrap a basso costo operativo riduce il divario rispetto a un prezzo d’acquisto più elevato.
Principi Tecnici e Conformità alle Norme
Gestione del film, controllo termico e monitoraggio
Un avvolgitore ad alta velocità stabile si basa sulla gestione del film, sul calore stabile e sul monitoraggio delle saldature lungo l’intera macchina per avvolgimento in flusso. Un avvolgitore ad alta velocità con trazione servo e tempo di attesa regolabile mantiene il film alla velocità desiderata, mentre una linea orizzontale per confezionamento in flusso che rileva la temperatura di saldatura ne individua le variazioni. La macchina mantiene la produttività solo se questi elementi sono specificati esplicitamente, non semplicemente indicando la velocità massima riportata sulla targhetta.
L’accessibilità per la pulizia prolunga la vita utile. Zucchero, grasso e polvere si accumulano sulle superfici di saldatura e di trasporto di un avvolgitore ad alta velocità, causando sia intasamenti sia saldature deboli; pertanto la macchina deve aprirsi per la pulizia senza richiedere uno smontaggio completo. Un’avvolgitrice in flusso mantenuta pulita conserva sia la velocità operativa sia la qualità delle saldature.
Un sopralluogo preliminare sul sito ne verifica le caratteristiche tecniche: disponibilità di utilities, capacità portante del pavimento e accessibilità necessaria prima della consegna della linea.
Guida pratica per acquirenti e manutenzione
Specifica ed esercizio dell’avvolgitrice
Gli acquirenti devono selezionare l’avvolgitrice ad alta velocità in base al tipo di film, alla velocità richiesta e al prodotto da confezionare, quindi verificare con il fornitore la presenza del monitoraggio della saldatura e di una configurazione orizzontale per il confezionamento in flusso. I fornitori di avvolgitrici ad alta velocità in flusso ad esempio Echo Packer progetta un piano per la macchina flow wrapping che elenca il controllo del film e della saldatura. Funzionare correttamente significa eseguire controlli della tensione, registrare i dati relativi alle saldature e mantenere pulita l’alimentazione. Una confezionatrice flow ad alta velocità, mantenuta per garantire la produttività, assicura continuità alla linea orizzontale flow pack e tenuta ermetica dei pacchi.
Il controllo della tensione del film previene sia gli sprechi sia lo scostamento laterale. Una tensione troppo bassa provoca grinze sull’involucro, mentre una tensione eccessiva lo allunga fuori registro; pertanto il sistema di tensione deve essere regolabile e ripetibile. Una macchina flow wrapping con impostazione fissa della tensione funziona bene con un determinato tipo di film, ma male con un altro.
Le utenze, come energia elettrica, aria compressa e acqua, devono essere specificate con un margine sufficiente affinché la linea funzioni senza interruzioni.
Domande frequenti
Domanda 1: Quali sono le cause degli intasamenti ad alta velocità?
Risposta gli intasamenti derivano da una tensione e da una trazione del film non corrette: una confezionatrice flow ad alta velocità tarata per un certo tipo di film non riesce a gestire correttamente un altro tipo. La macchina flow wrapping si arresta e si ha spreco di materiale, quindi la configurazione della linea orizzontale flow pack deve essere adattata al tipo di film utilizzato. Una confezionatrice ad alta velocità dotata di comando servo e tensione ottimizzata mantiene la produttività senza fermarsi.
Domanda 2: Come si garantisce la tenuta delle saldature alla massima velocità?
Risposta : Le sigillature richiedono calore stabile e monitoraggio; una confezionatrice flow ad alta velocità che registra la temperatura delle sigillature rileva le deviazioni prima che si verifichino perdite. La linea orizzontale di confezionamento flow deve scartare le sigillature difettose, poiché una macchina flow wrapping priva di controlli spedisce prodotti non conformi. Gli acquirenti devono specificare il controllo delle sigillature insieme alla confezionatrice flow ad alta velocità, non solo la velocità.
Domanda 3: Quali aspetti della gestione del film sono rilevanti?
Risposta : La gestione del film determina se la confezionatrice flow ad alta velocità garantisce un ciclo continuo di confezionamento flow orizzontale, poiché la trazione e la tensione applicate alla velocità di lavoro fanno la differenza tra successo e interruzione. La macchina flow wrapping deve offrire controllo servo e tempo di attesa regolabile. Una confezionatrice ad alta velocità tarata sul tipo di film mantiene la linea in funzione in modo continuo, anziché fermarsi per rotture.
Domanda 4: Quale manutenzione garantisce la continuità del ciclo?
Risposta : La manutenzione comprende il percorso della pellicola, le barre sigillanti e il sistema di trazione, con registrazione della temperatura di sigillatura sul macchinario per confezionamento flow wrap. Una linea orizzontale per confezionamento flow pack che registra i controlli individua precocemente l’usura, e la confezionatrice ad alta velocità rimane entro le specifiche. La pulizia dell’ingresso e la manutenzione programmata garantiscono una produzione continua.