 EN
Comment choisir une machine d’emballage à flux rapide pour des cycles de production ininterrompus
Une machine d’emballage à flux rapide produit des milliers d’unités emballées ; à ce rythme, même les réglages les plus minimes déterminent rentabilité ou gaspillage. Les acheteurs qui définissent leurs besoins en matière de machine d’emballage à flux rapide en tenant compte du film utilisé et de la stabilité des cycles de production ininterrompus évitent les blocages qui annulent l’avantage de la vitesse. Cette fiche aborde des exemples concrets, les modes de défaillance liés au débit élevé, les solutions techniques éprouvées et une liste de vérification destinée aux acheteurs souhaitant configurer un système d’emballage horizontal en flux.
Cas ou scénario industriel tiré de la pratique réelle
Une ligne de production de confiserie qui s’est bloquée à pleine vitesse
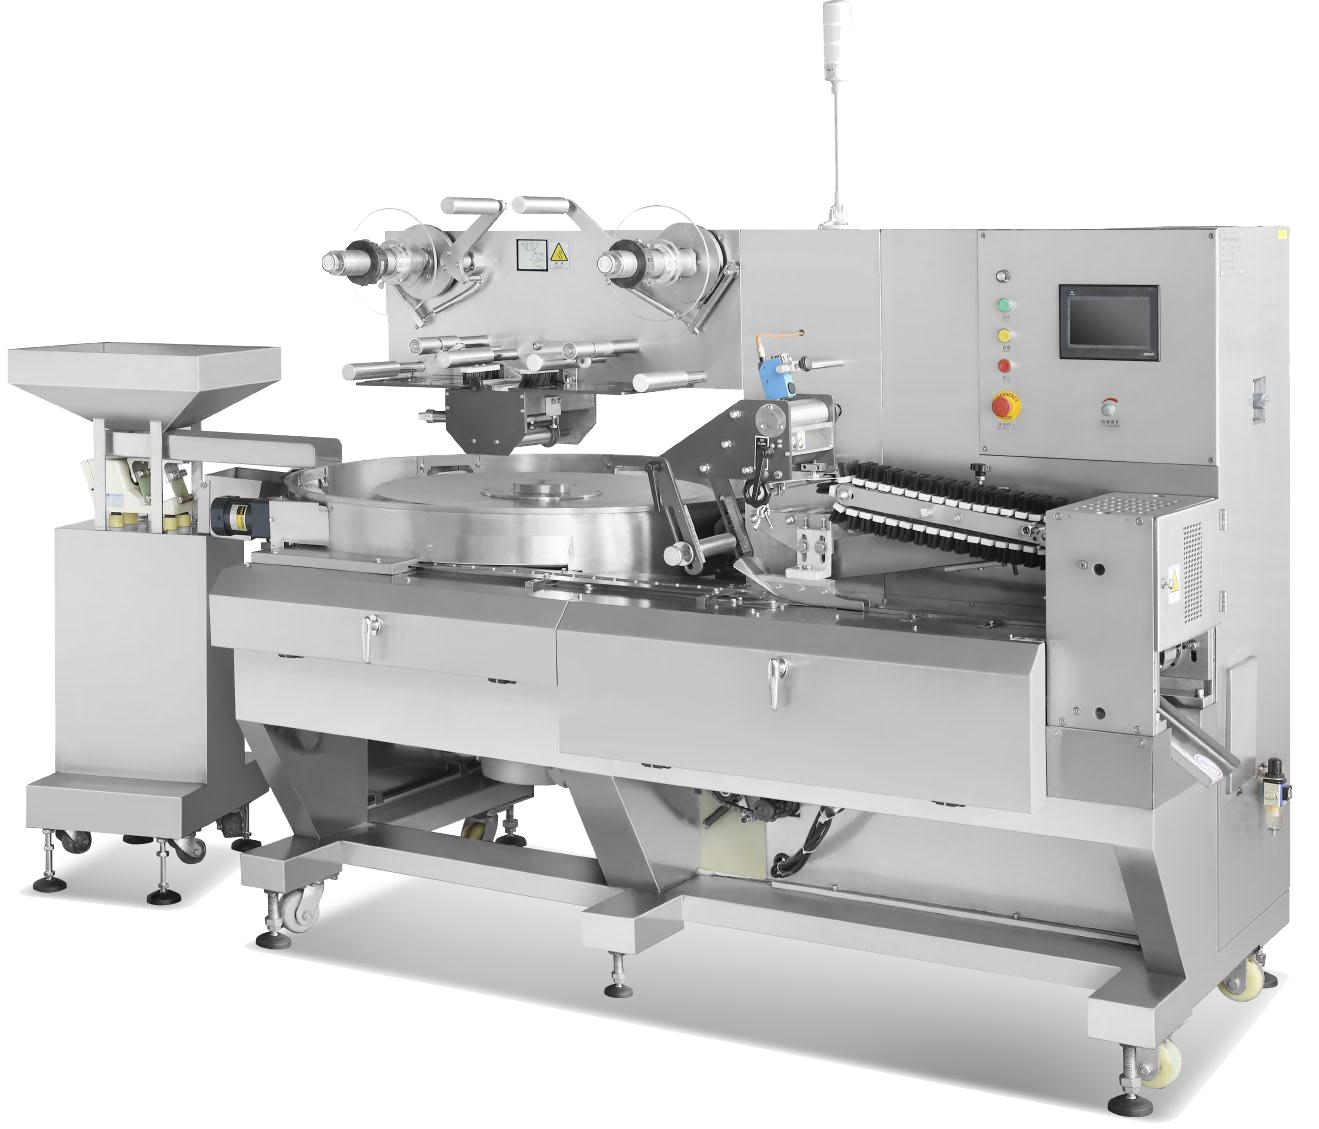
Une ligne de confiserie utilisait un enrobeur à flux haute vitesse qui se bloquait au-delà d’un certain seuil, limitant la production et réduisant les marges. Un réglage précis de la tension du film et le remplacement par un enrobeur à flux haute vitesse doté d’un meilleur système d’entraînement ont permis de retrouver la vitesse nominale. Le propriétaire a compris qu’un enrobeur à flux fonctionne ou échoue selon la façon dont il gère le film à pleine vitesse. Ce cas montre que l’appareil doit être ajusté spécifiquement au type de film utilisé, et non simplement homologué pour une vitesse donnée.
Le contrôle de l’alimentation en amont fixe la limite supérieure de vitesse. Un enrobeur ne peut fonctionner qu’à la vitesse à laquelle les produits arrivent régulièrement et parfaitement alignés ; ainsi, l’alimentation en amont et les vis de synchronisation comptent autant que la machine elle-même. Une ligne horizontale d’emballage à flux avec une alimentation irrégulière se bloque bien avant d’atteindre sa vitesse nominale.
La pression des scellés terminaux doit correspondre au type d’emballage. Un paquet lourd nécessite plus de temps de maintien et de pression aux scellés terminaux qu’un paquet léger, faute de quoi la fermeture s’ouvre pendant le transport. L’enrobeur haute vitesse devrait offrir un profil de scellage adapté à chaque format, plutôt qu’un seul paramètre global.
La mise en service avec la présence du fournisseur permet de détecter les défauts d’intégration avant le début de la production complète.
Une boulangerie qui avait besoin de cycles de production sans arrêt
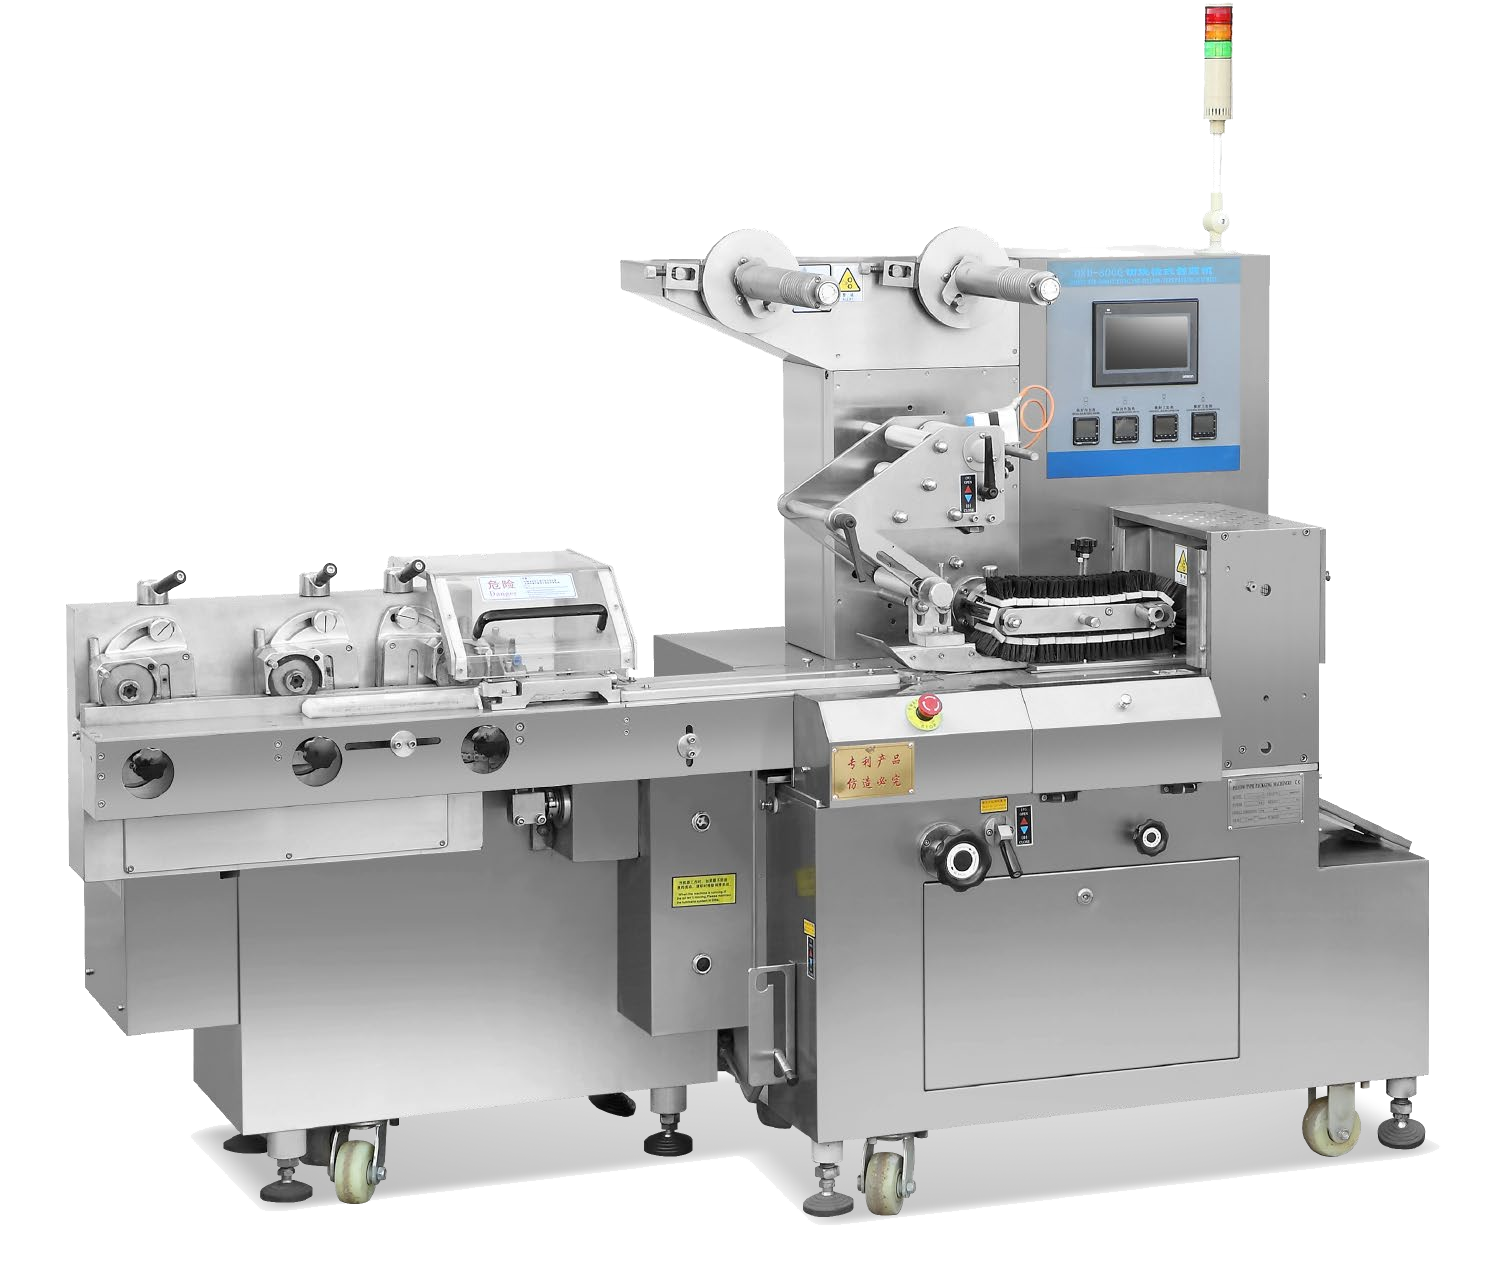
Une boulangerie exploitait une ligne d’emballage à flux horizontal pour des miches tranchées et constatait que des miettes bloquaient l’emballeuse à flux horizontal haute vitesse, arrêtant ainsi la machine. L’ajout d’un système d’alimentation plus propre et de nettoyages programmés a permis de maintenir les cycles en continu. L’acheteur a compris qu’une emballeuse haute vitesse exige une manipulation spécifique au produit, et qu’une configuration d’emballage à flux horizontal prévue pour cet article permet de conserver la vitesse nominale, ce que la simple puissance nominale ne garantit pas.
La cohérence du scellage se maintient à grande échelle. Toutefois, la chaleur augmente progressivement en continu ; ainsi, une emballeuse haute vitesse dépourvue de surveillance du scellage laisse échapper des emballages défectueux qui ne révèlent leur défaut qu’en rayon. L’emballage à flux à grande vitesse nécessite une zone de scellage fermée et un circuit de rejet, faute de quoi des centaines de produits défectueux sont expédiés.
La synchronisation du transport évite l’écrasement. La vitesse du convoyeur, la résistance du film et le moment de la coupe doivent être parfaitement coordonnés ; sinon, l’emballage est comprimé, déchiré ou mal découpé. Une ligne d’emballage à flux horizontal réglée dans son ensemble permet un emballage propre à grande vitesse.
Les opérateurs formés à l’ensemble de la séquence commettent moins d’erreurs que ceux qui apprennent une station à la fois.
Analyse des risques et des modes de défaillance
Blocages et ruptures du film
À grande vitesse, un enrobeur à flux élevé coince ou casse le film lorsque la tension et la traction sont incorrectes, ce qui arrête la machine d’enrobage à flux et gaspille des stocks. Ce risque augmente avec la vitesse et la fragilité du film ; ainsi, la configuration horizontale d’emballage à flux doit être adaptée au type de film utilisé. Un enrobeur à haute vitesse réglé pour un film donné échoue avec un autre film, et l’arrêt de la machine transforme la vitesse de rotation en temps d’immobilisation.
L’économie de film est une caractéristique de conception. La tension, la résistance au glissement et l’épaule de formage modifient tous la quantité de film consommée par une machine d’enrobage à flux ; ainsi, deux machines fonctionnant à la même vitesse peuvent présenter des coûts matières très différents. Les acheteurs doivent demander la consommation de film par unité emballée, et non seulement la cadence cyclique.
Le positionnement des capteurs détermine la capacité de reprise après un bourrage. Des cellules photoélectriques et des codeurs placés là où ils peuvent détecter une mauvaise alimentation dès le début transforment un emballage endommagé en un arrêt propre. Un enrobeur à haute vitesse qui détecte trop tard détruit systématiquement du film et du produit à chaque défaut.
Dérive du scellage et fuites
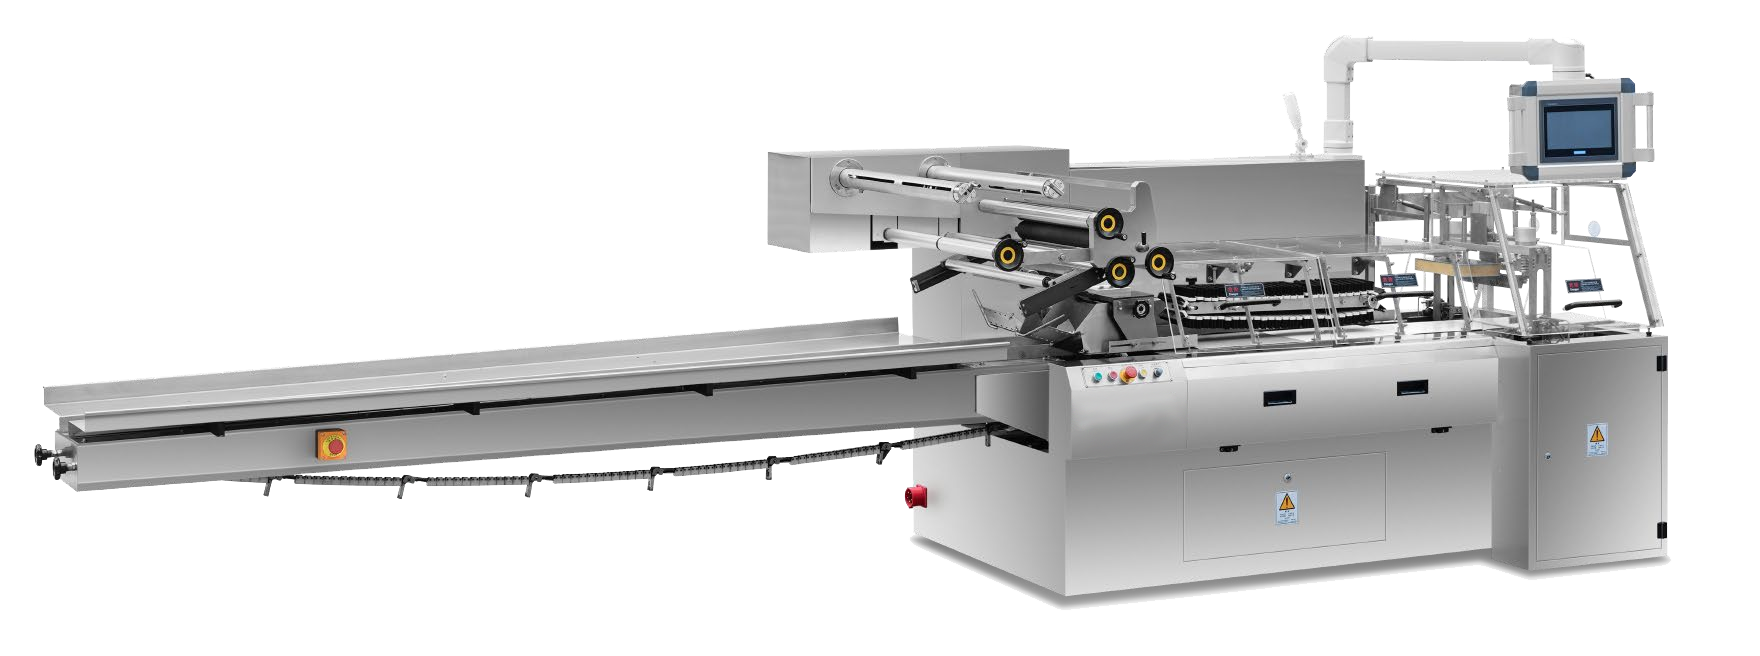
Des dérives thermiques continues ; un enrobeuse à flux continu haute vitesse, dépourvue de contrôle, laisse échapper des scellés en série, gâchant des centaines d’emballages. La défaillance reste cachée jusqu’à l’étalage, donc la ligne horizontale d’enrobage à flux continu nécessite une surveillance des scellés. Une machine d’enrobage à flux continu qui enregistre la température des scellés protège la production, tandis qu’une enrobeuse haute vitesse non surveillée expédie des défauts qu’elle ne peut pas détecter.
Le changement entre formats d’emballage coûte de la production. Une enrobeuse exigeant des outils et une longue mise en service pour basculer de format consacre sa flexibilité aux temps d’arrêt, donc la planification des changements de format doit être anticipée avant l’achat. Des systèmes de changement rapide préservent la marge dans un calendrier mixte.
La consommation d’énergie et d’air constitue un coût réel d’exploitation. Les vérins pneumatiques, les générateurs de vide et les éléments chauffants consomment en continu, donc les chiffres de consommation doivent être comparés conjointement au prix d’achat. Une machine d’enrobage à flux continu à faible coût d’exploitation compense un prix d’achat plus élevé.
Principes techniques et conformité aux normes
Manutention du film, régulation thermique et surveillance
Un enrobeur à haute vitesse stable repose sur la manipulation du film, une chaleur stable et une surveillance des soudures sur l’ensemble de la machine d’enrobage continu. Un enrobeur à haute vitesse équipé d’un entraînement servo et d’un temps de maintien réglable maintient le film à vitesse constante, tandis qu’une ligne horizontale d’emballage continu qui signale la température de soudure détecte toute dérive. La machine maintient son débit uniquement lorsque ces éléments sont spécifiés, et non pas simplement en fonction de la vitesse maximale indiquée sur la plaque.
L’accès facilité au nettoyage prolonge la durée de vie. Le sucre, les matières grasses et la poussière s’accumulent sur les surfaces de soudure et de transport d’un enrobeur à haute vitesse, provoquant à la fois des bourrages et des soudures faibles ; la machine doit donc pouvoir s’ouvrir pour nettoyage sans nécessiter un démontage complet. Un enrobeur continu maintenu propre conserve sa vitesse et la qualité de ses soudures.
Une étude préalable du site d’installation permet de confirmer, avant livraison, les besoins en énergie, la charge admissible du sol et les accès requis par la ligne.
Guide pratique destiné aux acheteurs et aux responsables de la maintenance
Spécification et exploitation de l’enrobeur
Les acheteurs doivent sélectionner l’enrobeur continu à haute vitesse en fonction du film utilisé, de la vitesse requise et du produit à emballer, puis confirmer avec le fournisseur la surveillance des soudures et la configuration horizontale de la ligne d’emballage continu. Les fournisseurs d’ enrobeurs continus à haute vitesse par exemple, Echo Packer établit un plan de machine d’emballage en flux qui répertorie le film et la commande du scellage. Fonctionner correctement implique des vérifications de tension, des journaux de scellage et un système d’alimentation propre.
La commande de la tension du film empêche à la fois le gaspillage et le décalage. Une tension trop faible froisse l’emballage, tandis qu’une tension trop forte l’étire hors registre ; le système de tension doit donc être réglable et reproductible. Une machine d’emballage en flux dotée d’un réglage de tension fixe fonctionne bien avec un film donné, mais mal avec le suivant.
Les utilities telles que l’alimentation électrique, l’air comprimé et l’eau doivent être dimensionnées avec une marge suffisante afin d’éviter tout arrêt intempestif de la ligne.
Questions fréquemment posées
Question 1 : Quelles sont les causes des bourrages à haute vitesse ?
Répondre les bourrages proviennent d’une tension et d’une traction inadéquates du film, ce qu’une machine d’emballage en flux à haute vitesse, réglée pour un film spécifique, ne parvient pas à gérer avec un autre film. La machine d’emballage en flux s’arrête et gaspille des matières premières ; la configuration de la ligne horizontale d’emballage en flux doit donc être adaptée au film utilisé. Une machine d’emballage en flux à haute vitesse équipée d’une commande servo et d’une tension ajustée maintient le débit sans arrêt.
Question 2 : Comment garantir l’intégrité des scellages à pleine vitesse ?
Répondre les scellés nécessitent une chaleur stable et une surveillance constante ; un enrobeuse à flux haute vitesse qui enregistre la température des scellés détecte les dérives avant l’apparition de fuites. La ligne horizontale d’emballage à flux doit éliminer les mauvais scellés, car une machine d’emballage à flux sans système de contrôle expédie des défauts. Les acheteurs doivent exiger un contrôle des scellés intégré à l’enrobeuse haute vitesse, et non pas se contenter uniquement de la vitesse.
Question 3 : Quels aspects de la manipulation du film sont essentiels ?
Répondre la manipulation du film détermine si l’enrobeuse à flux haute vitesse permet de maintenir une production continue sur la ligne horizontale d’emballage à flux, car la traction et la tension appliquées au film à vitesse élevée font ou défont sa tenue. La machine d’emballage à flux doit offrir un contrôle servo et un temps de stationnement réglable. Une enrobeuse haute vitesse adaptée au type de film permet de maintenir la continuité de la ligne plutôt que de provoquer des arrêts dus aux ruptures.
Question 4 : Quelle maintenance permet de maintenir la production ?
Répondre : La maintenance couvre le trajet du film, les barres de scellage et la traction, avec enregistrement de la température de scellage sur la machine d’emballage en flux. Une ligne horizontale d’emballage en flux qui enregistre les contrôles détecte l’usure précocement, et l’emballeuse haute vitesse reste conforme aux spécifications. Un entretien régulier de l’alimentation et des services planifiés garantissent une production continue.
Table des matières
- Comment choisir une machine d’emballage à flux rapide pour des cycles de production ininterrompus
- Cas ou scénario industriel tiré de la pratique réelle
- Analyse des risques et des modes de défaillance
- Principes techniques et conformité aux normes
- Guide pratique destiné aux acheteurs et aux responsables de la maintenance
- Questions fréquemment posées