 EN
Comment utiliser l’emballage enroulé en papier pour un conditionnement durable
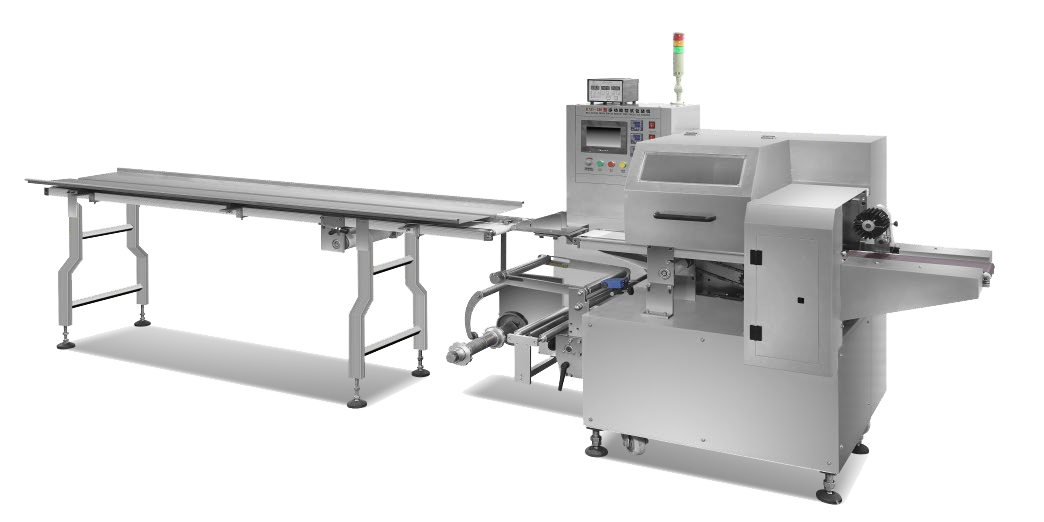
L’emballage enroulé en papier gagne du terrain, les marques remplaçant le plastique par des films à base de fibres ; ce passage modifie davantage le procédé d’emballage que ne le laisse supposer l’apparence sur les rayons. Les acheteurs qui planifient la transition vers l’emballage enroulé en papier autour de l’emballageuse horizontale à flux continu évitent ainsi les bourrages et les scellés défaillants. Les sections abordent des cas concrets, les modes de défaillance spécifiques au papier, les solutions techniques permettant son bon fonctionnement, ainsi qu’une liste de vérification destinée aux acheteurs.
Cas ou scénario industriel tiré de la pratique réelle
Une marque de collations passée au papier
Une marque de collations est passée d’un emballage enroulé en plastique à un emballage enroulé en papier afin de se conformer à une exigence imposée par la grande distribution, mais l’emballageuse horizontale à flux continu existante a connu des bourrages avec ce film plus rigide. Un réajustement de la tension et une durée accrue de scellage ont permis de restaurer le débit, tandis que le film à base de papier assurait la tenue de l’emballage. Le responsable a compris que l’emballage enroulé en papier implique une modification du procédé, et non un simple remplacement de rouleau. Ce cas illustre comment les réglages de l’emballageuse horizontale à flux continu déterminent si la transition permet de préserver l’image de marque ou provoque un arrêt complet de la ligne.
La qualité du film suit le produit. Un objet pointu ou lourd déchire un film en papier léger, tandis qu’un produit souple se scelle proprement sur un film de qualité inférieure ; ainsi, l’emballage et le film doivent être choisis conjointement. Tester le film sur l’emballage réel est plus fiable que toute recommandation figurant sur une fiche technique.
La précision de la position de coupe dépend du repérage. La coupe doit tomber soit sur la zone imprimée répétée, soit sur une zone unie ; par conséquent, le système de repérage et le capteur de repère déterminent si l’emballage présente un aspect correct. Une ligne d’emballage à flux horizontal avec un repérage médiocre gaspille du film et entraîne le rejet de produits.
La mise en service avec la présence du fournisseur permet de détecter les défauts d’intégration avant le début de la production complète.
Un sous-traitant qui avait besoin de résistance
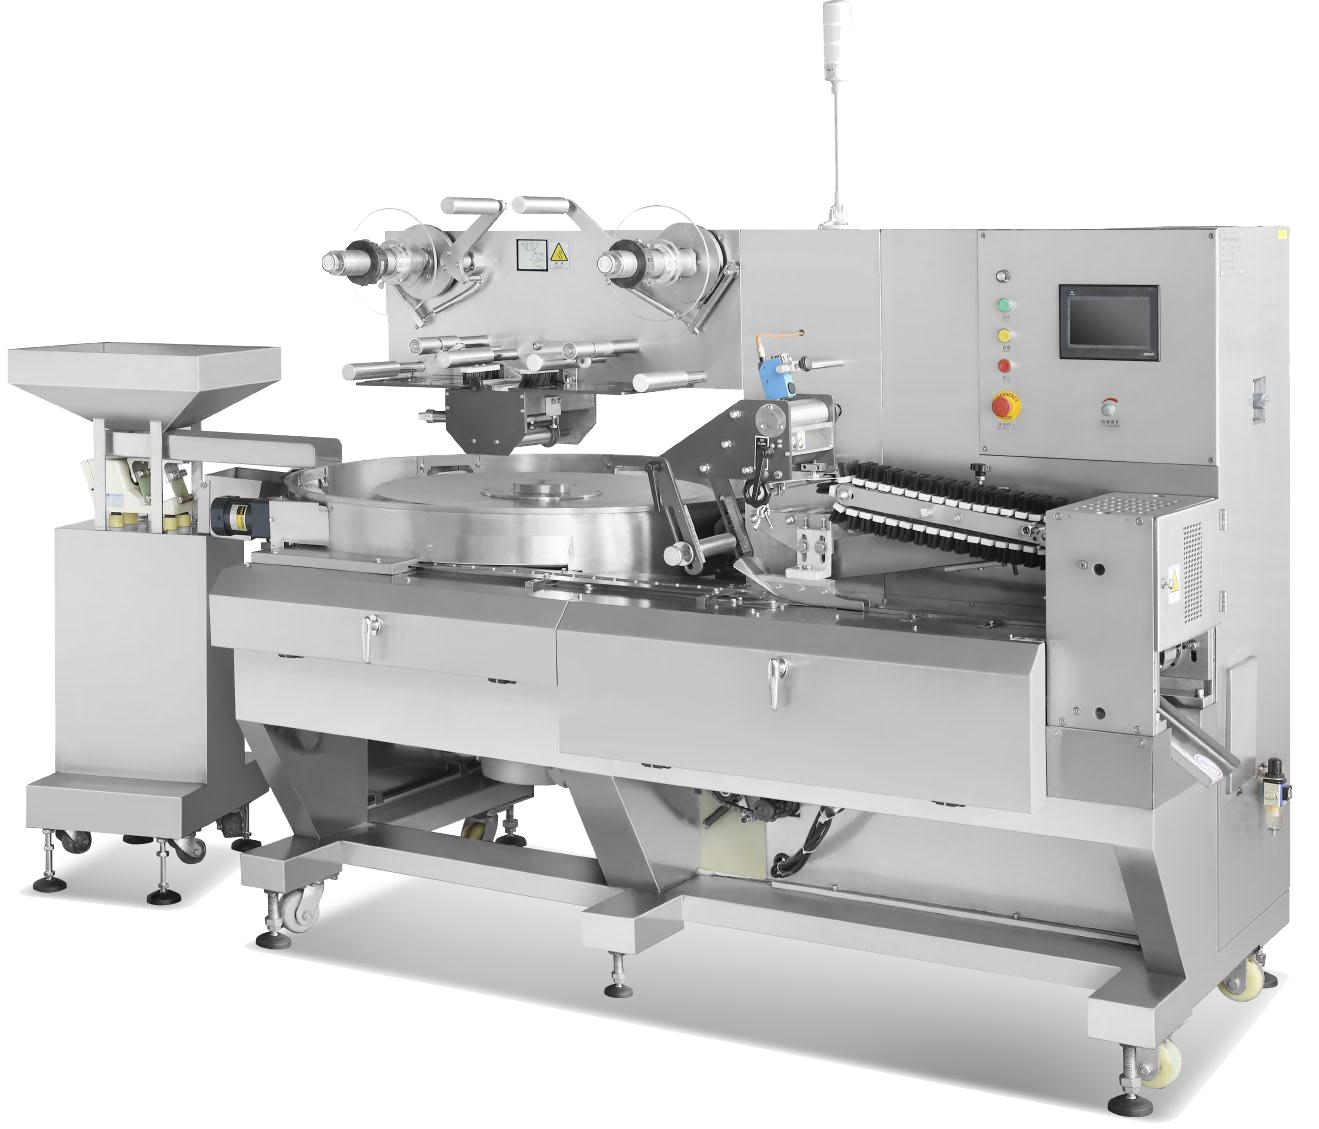
Un sous-traitant utilisait un emballage à flux en papier pour un client dont le produit présentait des arêtes vives qui déchiraient un film peu résistant. Le choix d’un film en papier plus robuste, associé à un profil d’emballage à flux adapté à cet article, a réduit les rejets. L’acheteur a constaté que l’emballage à flux en papier doit correspondre à la forme du produit, et qu’un équipement d’emballage à flux horizontal calibré au film protège la marge sur chaque unité emballée.
La température de scellage constitue le point de réglage critique. Un enrobeuse horizontale fonctionnant à une température suffisamment élevée pour assurer le scellage risque également de brûler le support ; à l’inverse, un fonctionnement trop froid entraîne des fuites. La zone de scellage nécessite donc une régulation en boucle fermée plutôt qu’un réglage fixe. Un enrobage à une température inadaptée fait circuler des défauts par centaines.
Le découpage en zones thermiques prévient les brûlures et les fuites. Chaque grade de film se scelle à une température spécifique ; la zone de scellage doit donc être divisée en zones distinctes et réglables, et non constituée d’une simple barre unique. L’enrobage de divers films exige cette souplesse afin de maintenir la qualité.
Analyse des risques et des modes de défaillance
Déchirure et coincement du film
Le papier se déchire là où le plastique s’étire : sur une enrobeuse horizontale destinée à l’enrobage en papier, un mauvais réglage de la tension ou du temps de maintien provoque des coincements ou des déchirures au niveau de la soudure longitudinale. Ce risque entraîne des arrêts de production et des pertes, et s’accroît avec la vitesse de la ligne. La solution consiste à appliquer des paramètres adaptés au film utilisé, ainsi qu’à choisir un film à base de papier spécifiquement conçu pour le produit concerné. L’enrobage en papier sans réglage fin transforme un avantage en matière de durabilité en une perte de débit.
La géométrie de l’alimentation détermine la régularité. Le produit doit pénétrer dans la machine de façon parfaitement droite et à un pas constant ; sinon, l’emballage se déforme et les scellés des extrémités manquent leur cible. Les acheteurs doivent vérifier la conception de l’alimentation par rapport à la gamme de formes d’emballages que la ligne devra réellement traiter.
La conception des protections influence à la fois la sécurité et le changement de format. Des protections s’ouvrant rapidement, sans outil, pour dégager un bourrage permettent de maintenir la ligne en marche, tandis que des protections fixes transforment un dégagement de trente secondes en une opération de dix minutes. Une machine à emballer en flux continu doit être évaluée selon sa rapidité de reprise.
Scellés faibles sur film en fibre
Le scellage du papier exige plus de chaleur et de temps de maintien que celui du plastique, et une machine horizontale à emballer en flux continu réglée pour le plastique laisse des scellés ouverts sur les emballages en papier. Cette défaillance entraîne des fuites de produit et une réduction de la durée de conservation. L’acheteur doit spécifier un contrôle des scellés adapté aux films à base de papier et le valider sur des emballages réels. Les machines à emballer en flux continu qui négligent ce paramètre de scellage livrent des emballages qui fuient.
Le changement de format entraîne une perte de production. Une ligne nécessitant des outils et un long réglage pour passer d’un format d’emballage à un autre consacre sa flexibilité à des temps d’arrêt ; il convient donc de mesurer la fréquence des changements de format avant l’achat. Un enrobeuse équipée d’un système d’outillage à changement rapide protège la marge lors de séries mixtes.
La gestion des poussières et des débris préserve l’étanchéité. Sur les lignes alimentaires, la farine, le sucre et les miettes migrent vers la zone de scellage ; l’extraction et une procédure de nettoyage doivent donc figurer au plan d’installation. Une machine maintenue propre assure une étanchéité constante bien plus longtemps qu’une machine négligée.
Principes techniques et conformité aux normes
Réglage du film, de la tension et du scellage
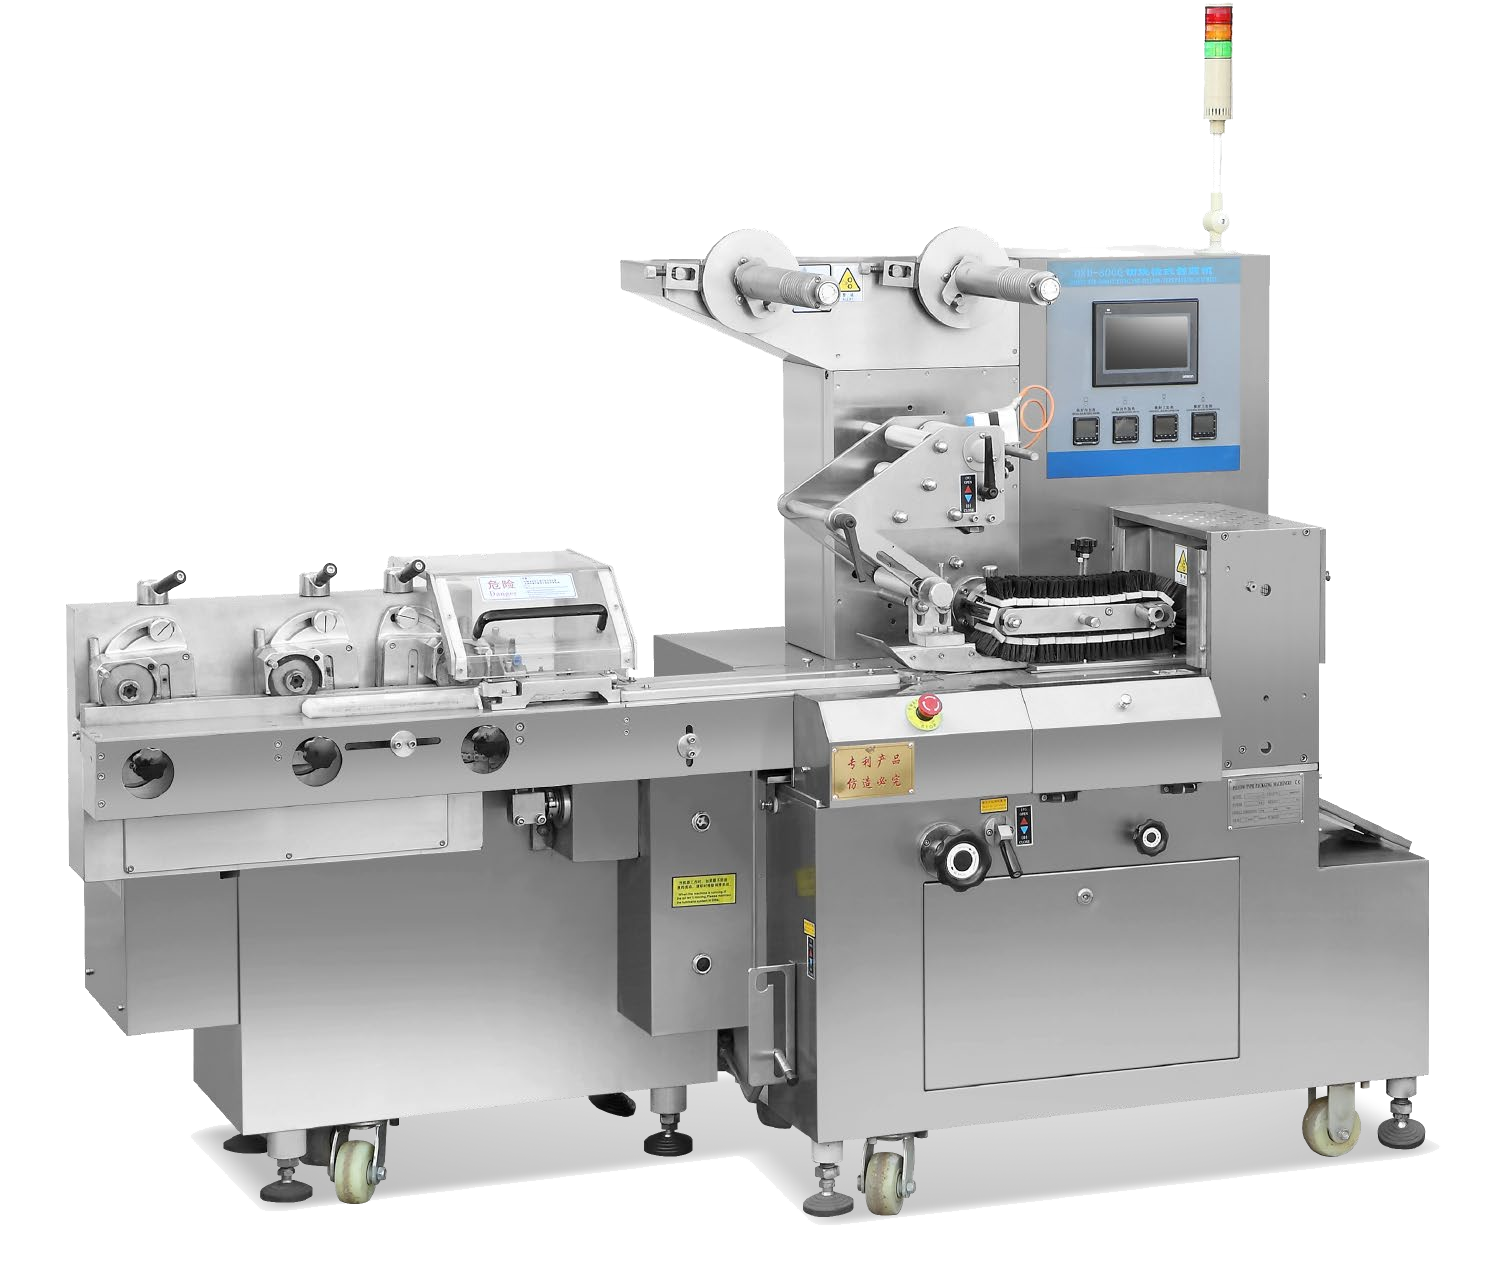
Un enrobage efficace en papier repose sur la qualité du film, la tension du rouleau et le temps de maintien du scellage, tous ajustés spécifiquement à l’enrobeuse horizontale. Les films à base de papier exigent une manipulation plus douce et une énergie de scellage accrue ; un parcours d’enrobage avec une traction contrôlée évite les déchirures. L’enrobeuse horizontale doit offrir un temps de maintien et une pression réglables afin que le papier s’enroule sans défaut. Un enrobage en papier bien réalisé conserve une vitesse proche de celle du plastique, tout en réduisant considérablement son empreinte environnementale.
Les déchets constituent une ligne de coûts à part entière. Les chutes de film, les emballages mal scellés et les bourrages s’additionnent tous ; la machine doit donc être évaluée en fonction du rendement matière, et non uniquement de sa vitesse. Les acheteurs qui suivent les déchets par millier d’emballages perçoivent le coût réel de la ligne.
Une étude préalable du site d’installation permet de confirmer, avant livraison, les besoins en énergie, la charge admissible du sol et les accès requis par la ligne.
Guide pratique destiné aux acheteurs et aux responsables de la maintenance
Spécification et exploitation de l’emballage en papier
Les acheteurs doivent choisir l’emballage en papier à flux continu en fonction du produit, de la vitesse et des besoins en scellage, puis confirmer que l’emballageuse horizontale à flux continu traite correctement le papier ou les films à base de papier avec le temps de séjour adéquat. Les fournisseurs de systèmes d’emballage à flux continu en papier tels qu’Echo Packer définissent une configuration d’emballage à flux continu indiquant la qualité du film et les paramètres de scellage. Un fonctionnement optimal implique des contrôles de tension, des essais de scellage et un stockage du film à l’abri de l’humidité. Une emballageuse horizontale à flux continu entretenue pour le papier garantit un emballage résistant et une ligne stable.
La forme de l’épaule conditionne la qualité de l’emballage. L’épaule qui replie le film autour du produit doit correspondre exactement au profil de l’emballage ; sinon, le film se froisse et les scellages terminaux sont manquants. Une machine d’emballage à flux continu dotée d’une épaule inadaptée lutte contre chaque emballage sur la ligne.
Les utilities telles que l’alimentation électrique, l’air comprimé et l’eau doivent être dimensionnées avec une marge suffisante afin d’éviter tout arrêt intempestif de la ligne.
Questions fréquemment posées
Question 1 : L’emballage en flux de papier est-il aussi rapide que celui en plastique ?
Répondre : Presque. Une fois que l’emballage en flux horizontal est réglé pour le film à base de papier, avec la tension et le temps de soudure adéquats, la vitesse est très proche. L’emballage en flux de papier nécessite une manipulation plus douce ; les paramètres diffèrent donc de ceux utilisés pour le plastique, mais une ligne adaptée conserve la majeure partie de la vitesse. Les acheteurs doivent valider les performances sur le film réel, plutôt que de se fier aux spécifications établies pour le plastique.
Question 2 : Le papier assure-t-il une soudure aussi étanche que le plastique ?
Répondre : Oui, mais uniquement avec plus de chaleur et un temps de soudure accru. L’emballage en flux horizontal doit donc être configuré spécifiquement pour le film à base de papier. Si l’on utilise des paramètres de soudure calibrés pour le plastique, l’emballage en flux de papier fuit. La qualité de l’emballage dépend fortement de ce paramètre. Un grade de film adapté au produit concerné et dont l’étanchéité a été vérifiée permet de combler cet écart.
Question 3 : Quel grade de film doit-on utiliser ?
Répondre cela suit la forme et le poids du produit ; un film en papier rigide ou enduit convient aux articles tranchants ou lourds, tandis que les articles légers utilisent un emballage enroulé standard en papier. L’emballage enroulé horizontal et le film doivent être spécifiés conjointement, car un emballage enroulé sur une qualité inadaptée provoque des déchirures ou des scellages défectueux.
Question 4 : Comment stocker et utiliser l’emballage en papier ?
Répondre le film à base de papier doit rester au sec, car l’humidité l’affaiblit et provoque des bourrages sur l’emballage enroulé horizontal. L’emballage enroulé en papier fonctionne au mieux avec une tension contrôlée et des tests périodiques de scellage sur la ligne d’emballage enroulé. Un stockage correct du film et des vérifications régulières des scellages garantissent l’intégrité de l’emballage, de la machine jusqu’à l’étalage.
Table des matières
- Comment utiliser l’emballage enroulé en papier pour un conditionnement durable
- Cas ou scénario industriel tiré de la pratique réelle
- Analyse des risques et des modes de défaillance
- Principes techniques et conformité aux normes
- Guide pratique destiné aux acheteurs et aux responsables de la maintenance
- Questions fréquemment posées