 EN
持続可能な包装のためのペーパーフローラップの使い方
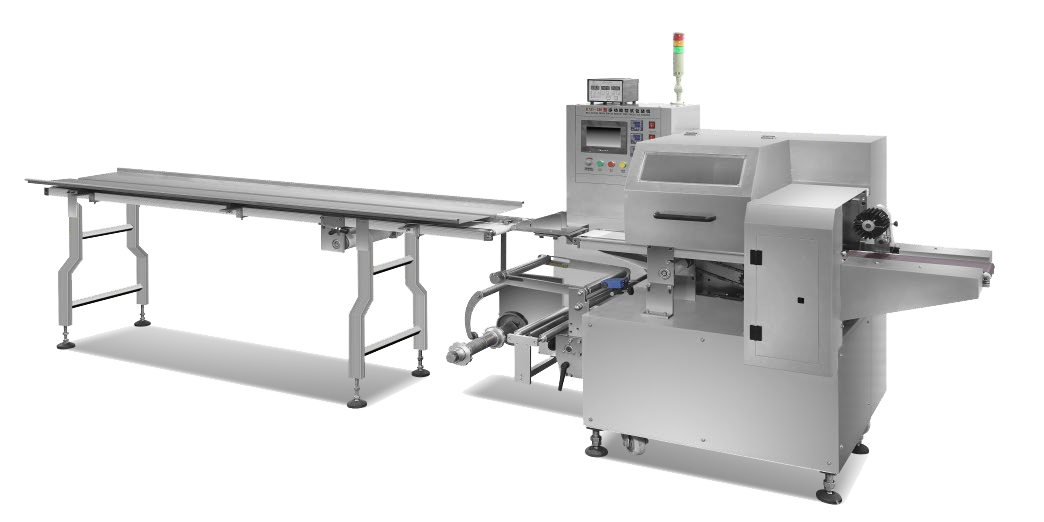
ペーパーフローラップは、ブランドがプラスチックを植物由来フィルムに置き換える中で注目を集めています。この切り替えは、棚に並べた際の見た目以上に、包装工程そのものを大きく変化させます。水平フローラッパーを前提にペーパーフローラップへの移行を計画する購入担当者は、詰まりや弱いシールといった問題を回避できます。本稿では、実際の事例、紙特有の不具合モード、紙を安定して使用可能にする技術的対策、および購入担当者向けチェックリストについて解説します。
実際の業界事例/シナリオ
ペーパーフローラップへ切り替えたスナックブランド
あるスナックブランドが小売業者の要請に応じて、従来のプラスチックからペーパーフローラップへ切り替えました。しかし、既存の水平フローラッパーでは、硬さの増した紙フィルムで詰まりが頻発しました。張力設定の再調整とシール加圧時間の延長により生産性は回復し、紙ベースのフィルムでも包装は確実に保持できました。同社は、ペーパーフローラップは単なるロール交換ではなく、工程全体の見直しが必要な変更であることを学びました。この事例は、水平フローラッパーの設定次第で、切り替えがブランドイメージの向上につながるか、あるいはライン停止という事態を招くかが決まることを示しています。
フィルムのグレードは製品に合わせて選ぶ必要があります。鋭利または重い製品は、薄手の紙ベースフィルムを破いてしまう一方、柔らかい製品は軽量グレードのフィルムできれいにシールできます。したがって、ラップ材とフィルムはセットで選定する必要があります。仕様書の推奨よりも、実際の製品でフィルムを試してみることが最も確実な方法です。
カット位置の精度は、レジストレーション(印刷位置合わせ)に依存します。カットは、印刷パターンの繰り返し位置か無地部分のいずれかに正確に当たる必要があります。そのため、レジストレーションシステムとマーセンサー(印センサー)の性能が、包装外観の良否を左右します。レジストレーションが不十分な横流し式フローパックラインでは、フィルムのロスが発生し、不良品の排出も増えます。
サプライヤーが立ち会う形での試運転により、量産開始前に統合関連の不具合を検出できます。
強度を求めていたコ・パッカー
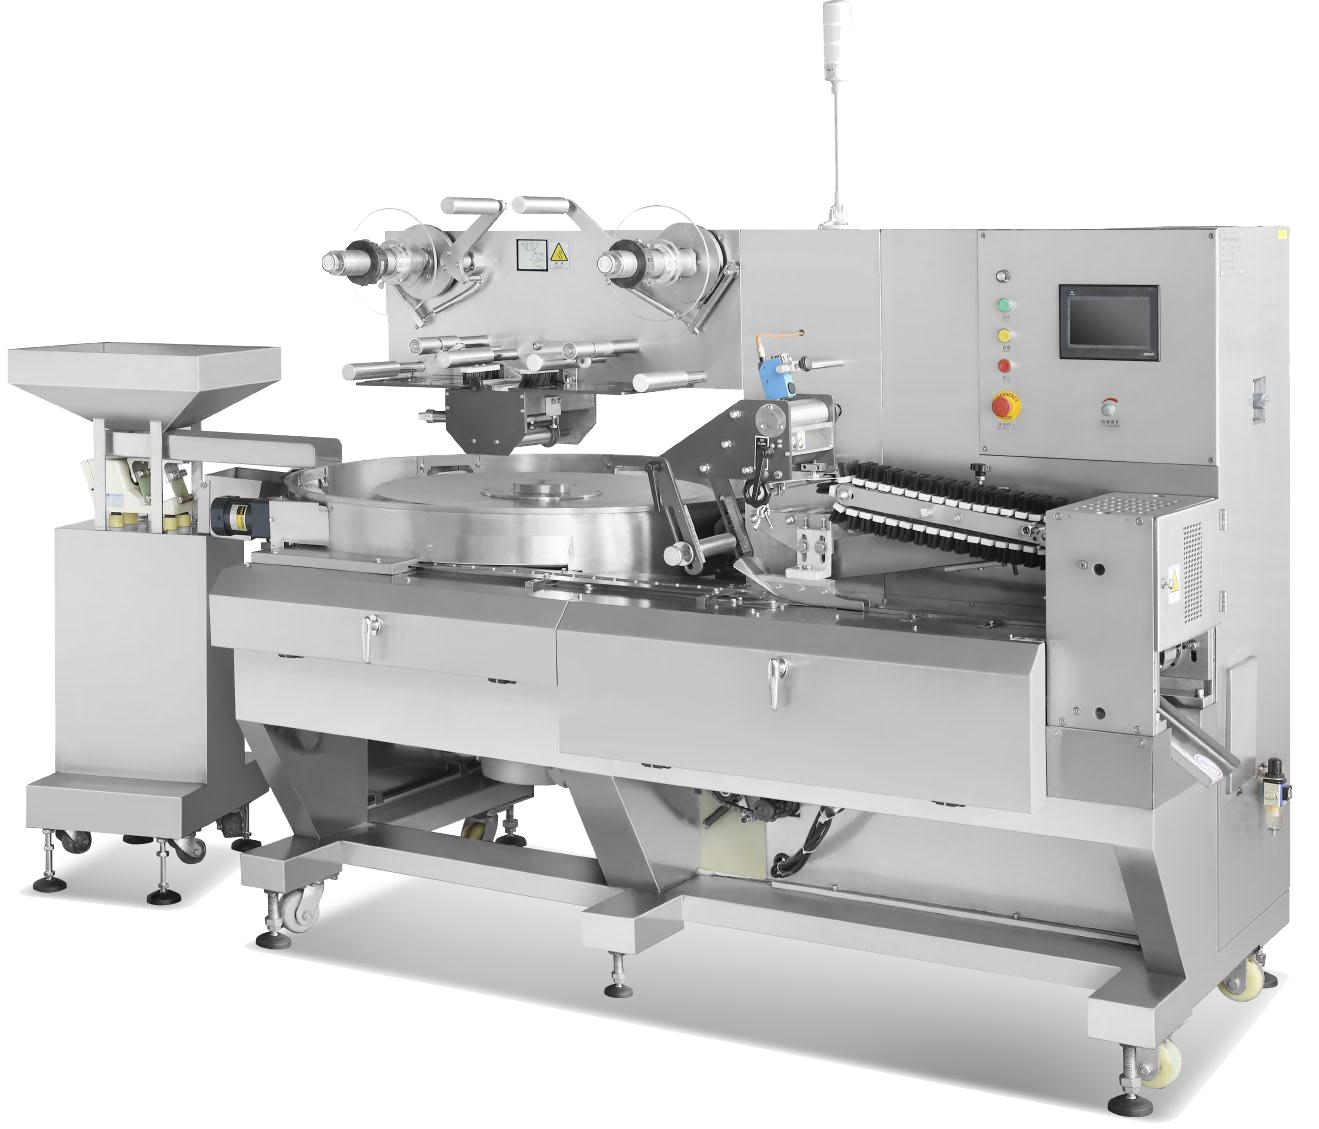
あるコ・パッカーは、クライアントの鋭利なエッジを持つ製品向けに紙ベースのフローラップを稼働させていましたが、弱いフィルムが破れていたため、製品の形状に合った耐久性の高い紙ベースフィルムへ変更し、それに最適化されたフローラッププロファイルを採用したところ、不良品の排出が大幅に減少しました。バイヤーは、紙ベースのフローラップは製品の形状に適合させる必要があること、および横流し式フローラッパーをフィルムに合わせてチューニングすることで、1個あたりの利益率を守れることを実感しました。
シール温度が制御の要です。十分に高温で運転してシールを確実に行えるフローラップ機は、同時に被包装材を焦がすリスクも伴います。逆に低温ではシール不良(漏れ)が生じます。そのため、シールゾーンには固定値設定ではなく、フィードバック制御による閉ループ制御が必要です。温度設定が不適切なままフローラップを続けると、不良品が数百単位で出荷されかねません。
温度ゾーニングにより、焦げやシール不良を防止します。フィルムの種類(グレード)によって最適なシール温度は異なります。したがって、シールゾーンは単一のヒートバーではなく、複数の温度帯に分割・独立制御できる構造であるべきです。さまざまなフィルムに対応するフローラップ工程では、こうした柔軟性が品質維持に不可欠です。
リスクおよび故障モード分析
フィルムの破断と詰まり
紙系フィルムでは、プラスチック部分が伸びる際に紙部が破れるため、張力と加熱時間(ドウェル)の設定が不適切な場合、水平フローラップ機ではフィンシール部で詰まりや裂けが発生します。その結果、ダウンタイムと廃棄ロスが増加し、ライン速度が上がるほどリスクは高まります。対策は、使用フィルムに合わせた最適な条件設定と、被包装物に適した紙ベースフィルムの選定です。紙系フィルムを用いたフローラップにおいて、設定のチューニングを怠ると、サステナビリティ向上というメリットが、かえって生産性低下というデメリットに変わってしまいます。
投入形状が一貫性を左右します。製品は機械にまっすぐに、かつ一定のピッチで投入される必要があります。そうでないと、ラップがずれたり、端部シールが不完全になったりします。購入者は、ラインで実際に使用するパッケージ形状の全範囲について、投入部の設計を確認すべきです。
保護カバーの設計は、安全性とセットアップ時間の両方に影響します。工具を使わず素早く開閉できるカバーは、詰まり発生時の復旧を迅速にし、ライン停止を最小限に抑えます。一方、固定式カバーでは、30秒で済む詰まり除去作業が10分以上かかることもあります。フローラップ機の評価は、異常発生後の復旧速度で行うべきです。
紙系フィルムにおけるシール強度不足
紙系フィルムのシールには、プラスチックよりも高い温度とより長い加熱保持時間(ドウェルタイム)が必要です。プラスチック用に設定された横型フローラップ機では、紙系フィルムのシールが不完全になり、内容物の漏れや保存期間の短縮を招きます。購入者は、紙系フィルム専用のシール制御機能を明記し、実際のラップ試験でその効果を確認すべきです。シール条件を無視したフローラップ機は、漏れやすいパッケージを出荷することになります。
フォーマット切替には生産性の損失が伴います。パックサイズの切替に工具と長いセットアップ時間が必要なラインでは、柔軟性がダウンタイムに使われてしまうため、購入前にフォーマット切替の実績を確認することが重要です。ツールの迅速交換が可能なラッパーであれば、混合生産時の利益率を守れます。
粉塵や異物の管理はシール品質を守ります。食品ラインでは、小麦粉、砂糖、パンくずなどがシール部に侵入しやすいため、排気装置の設置と定期的な清掃手順を導入計画に含める必要があります。清潔に保たれた機械は、そうでない機械よりもずっと長期間、安定したシール品質を維持できます。
技術的原則および規格準拠
フィルム・テンション・シールの調整
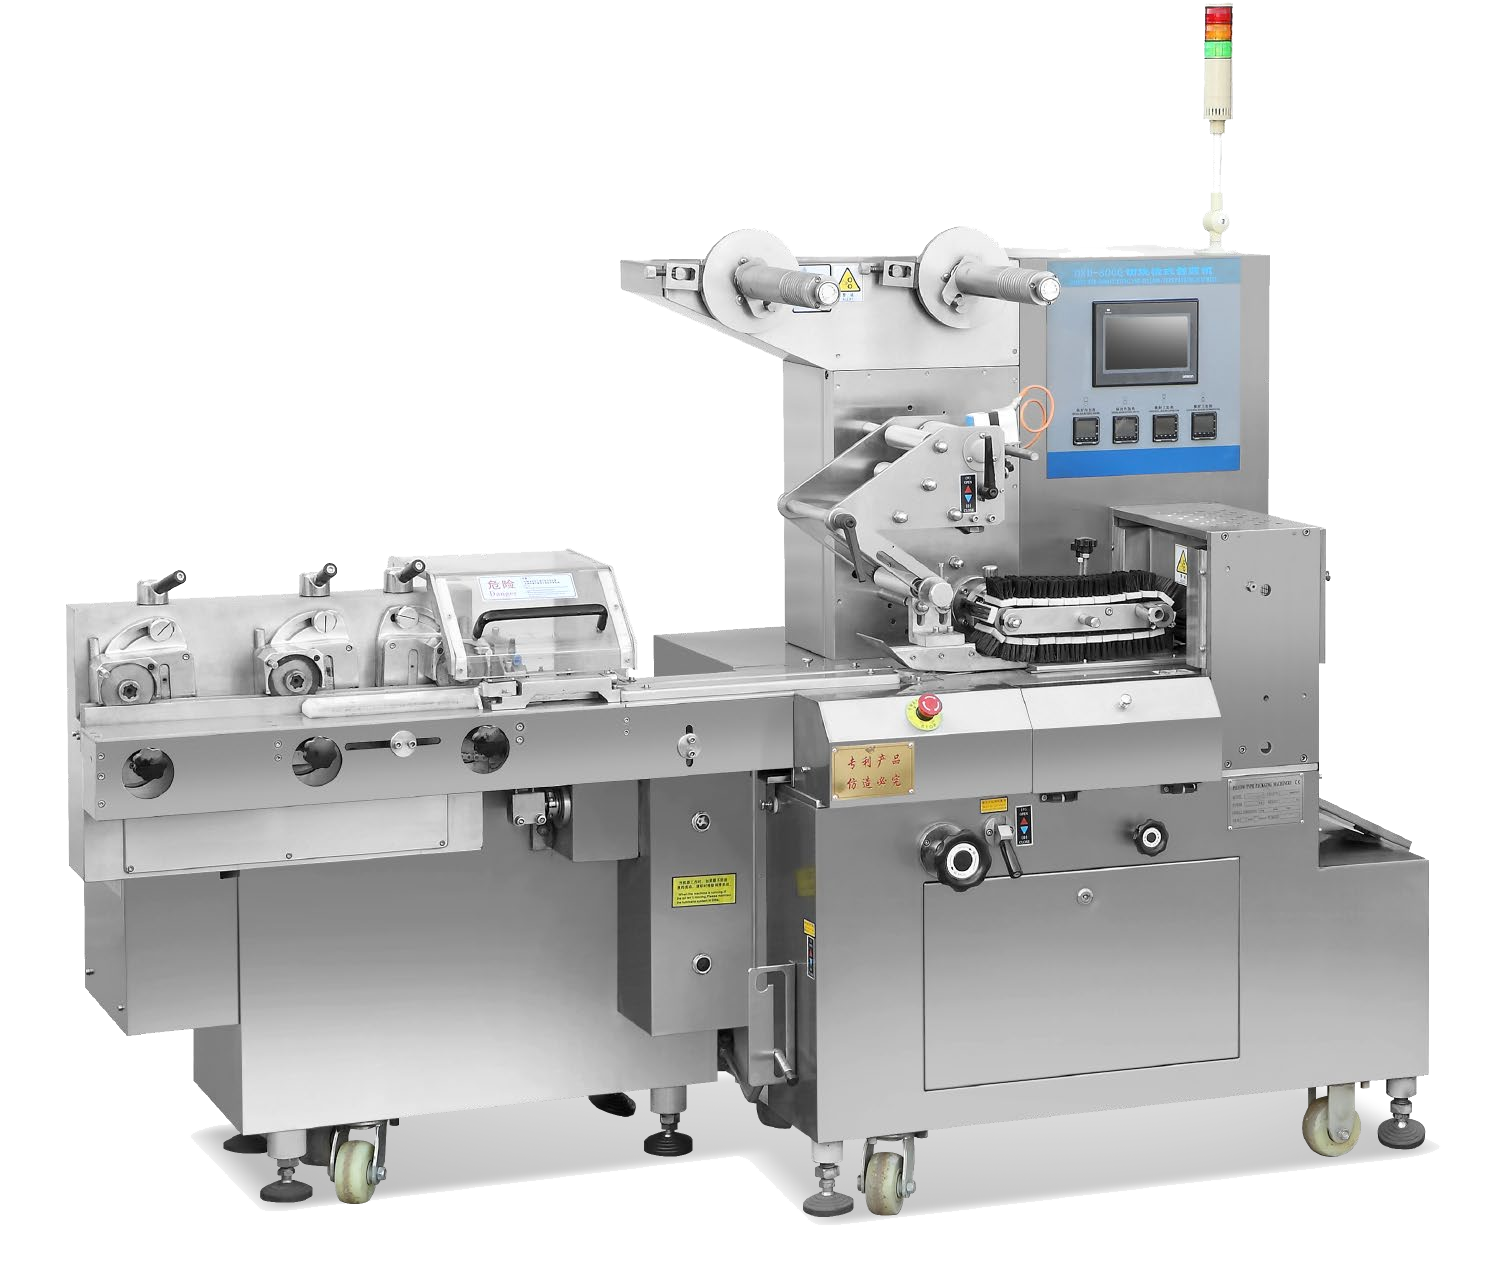
実用的な紙製フローラップは、フィルムのグレード、ウェブ張力、および水平フローラッパーにおけるシール保持時間(ドウェル)の最適な調整に依存します。紙ベースのフィルムは取り扱いが繊細で、より高いシールエネルギーを必要とします。また、引き込み力を制御したフローラップ経路を採用することで、破れを防げます。水平フローラッパーには、ドウェル時間とシール圧を個別に調整できる機能が求められます。こうした調整が正しく行われれば、紙によるフローラップもプラスチックとほぼ同等の速度で運転でき、環境負荷は大幅に低減されます。
廃棄物は、それ自体がコスト要因となります。フィルムの端材、シール不良によるパックの不具合、詰まりなどはすべてコストに直結します。そのため、機械の評価は速度だけでなく、材料の歩留まり(収率)で行うべきです。 purchasers(購入担当者)が「1,000個あたりの廃棄量」を追跡している場合、ラインの実際のコストが明確になります。
据付前の現地調査により、電源・空気圧などの動力条件、床の耐荷重、およびライン設置に必要な作業空間を事前に確認します。
実践的な購入者・保守担当者向けガイド
紙製フローラップの仕様設定と運用
購入担当者は、対象製品、生産速度、シール要件に応じて紙製フローラップ機を選定し、水平フローラッパーが紙ベースフィルムを適切な加熱時間(ドウェルタイム)で処理できることを確認する必要があります。また、 紙製フローラップシステムのサプライヤー (例:エコ・パッカー社)は、フィルムのグレードやシール条件を明記したフローラップ構成を提示します。良好な運転状態を維持するには、テンションの点検、シール強度試験、および湿気を避けたフィルム保管が不可欠です。紙製フィルム向けに整備された水平フローラッパーは、パックの強度を保ち、ラインの安定稼働を支えます。
肩部形状の成形がラップ品質を左右します。製品をフィルムで包む際に折り返す「肩部」の形状は、パックの外形に正確に一致していなければなりません。そうでないと、フィルムにしわが入り、端部のシールが不完全になります。肩部成形部(フォーマー)の仕様が不適切なフローラッパーでは、すべてのパックでトラブルが発生します。
電源、圧縮空気、水などのユーティリティは、余裕を持った仕様で設定し、ラインが過負荷や遮断なく安定して稼働できるようにする必要があります。
よくあるご質問
質問1:紙製フィルムのフローラップは、プラスチックと同程度に高速ですか?
答え ほぼ同等です。横型フローラッパーを、適切な張力およびシール保持時間で紙ベースフィルムに最適化すれば、その速度は十分に確保できます。ただし、紙製フィルムはプラスチックより取り扱いが繊細なため、フローラップの設定条件は異なります。それでも、適切に調整されたラインであれば、ほとんどの速度を維持できます。購入者は、プラスチック用の仕様書を鵜呑みにするのではなく、実際の紙製フィルムで検証することをお勧めします。
質問2:紙製フィルムのシール強度は、プラスチックと同等ですか?
答え 紙製フィルムは、より高い温度と長い保持時間でなければ十分なシールが得られません。したがって、横型フローラッパーは紙ベースフィルム専用に設定する必要があります。プラスチック向けに調整されたシール条件で紙製フィルムをラップすると、シール不良(漏れ)が生じ、フローラップ品質はこのパラメーターに大きく依存します。製品に合ったフィルムグレードを選定し、実際にシール性能を確認することで、この差は十分に埋められます。
質問3:どのフィルムグレードを使用すべきですか?
答え 製品の形状や重量に応じて選定します。鋭利または重い物品には、硬質またはコーティングされた紙ベースフィルムが適しています。一方、軽量な物品には標準的な紙製フローラップ材が適しています。水平フローラッパーとフィルムは、必ずセットで指定してください。誤ったグレードのフィルムを使用すると、フローラップ工程でフィルムが破れたり、シールが不十分になったりします。購入者は、実際の包装機器でフィルムの試運転を行う必要があります。
質問4:紙製ラップ材の保管および使用方法は?
答え 紙ベースフィルムは湿気を避けて保管する必要があります。湿気により強度が低下し、水平フローラッパーの詰まりを引き起こす可能性があるためです。紙製フローラップ材は、張力制御を適切に行い、フローラップライン上で定期的にシール品質を確認しながら使用すると、最も良好な成形性を発揮します。フィルムを正しく保管し、シール状態を確認することで、機械から販売棚まで包装の完全性を保つことができます。